



Conception pour la fabrication du moulage par injection: Checklist DFM pour les acheteurs
Design for manufacturing injection molding helps buyers catch tooling risks before mold production starts. A proper DFM review checks wall thickness, Angles de tirage, Tolérances, Sous-coupes, and gate locations to reduce mold revisions, Défauts de production, and schedule delays. Buyers who review manufacturability early usually avoid expensive tooling changes after steel cutting and improve production stability.
Tooling problems rarely start on the factory floor. Most begin much earlier, during part design approval. A CAD model may look finished, but small geometry issues can trigger mold revisions, Défauts esthétiques, or long production delays once tooling begins. This guide explains what buyers should review before approving injection mold tooling, and how a stronger DFM process helps prevent avoidable cost and schedule problems.
What is DFM in injection molding and why does it matter before tooling?
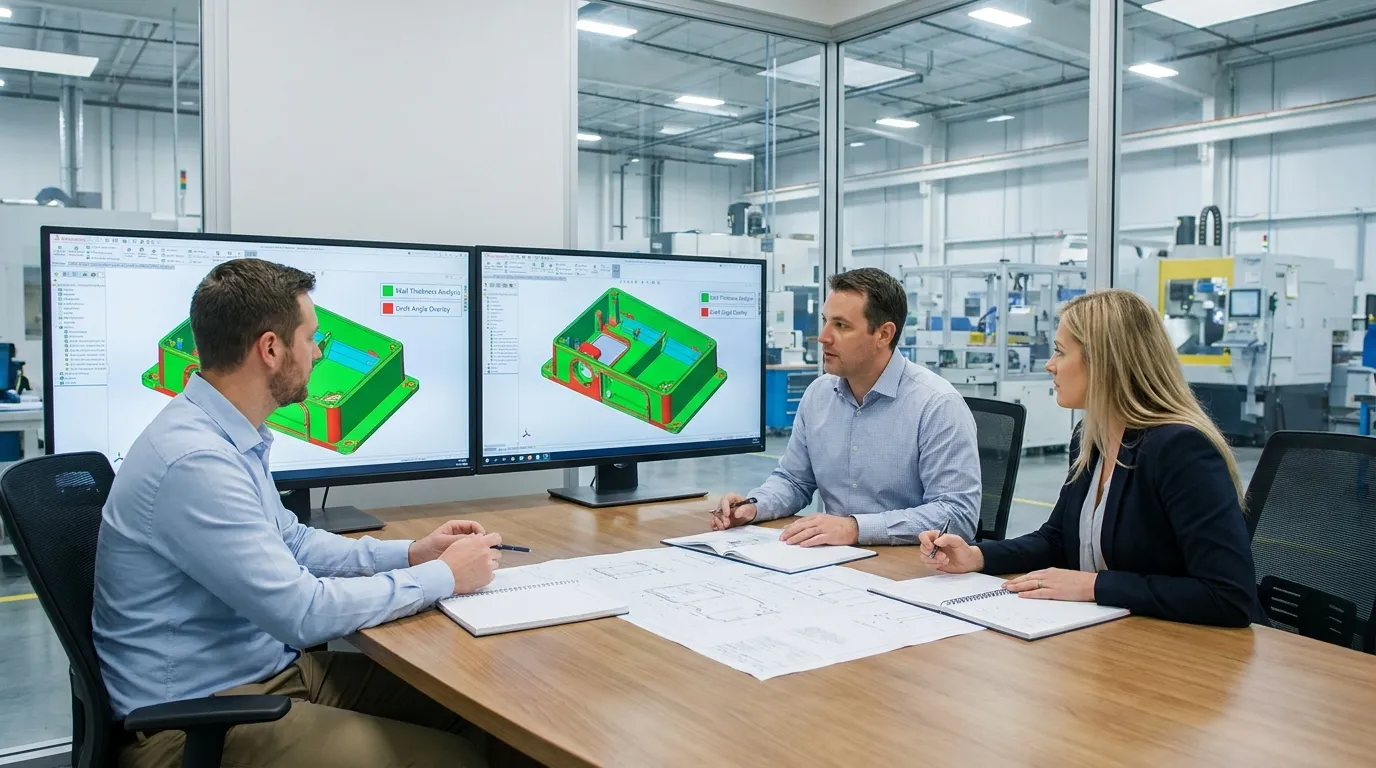
Design for manufacturing injection molding means reviewing a part design before tooling begins to reduce mold revisions, Défauts, Retards, and production risk. A strong DFM review helps buyers avoid expensive tooling changes after steel cutting starts.
DFM, short for design for manufacturability, checks whether a plastic part can be molded efficiently and consistently. Suppliers usually review wall thickness, Angles de tirage, Sous-coupes, Placement des portes, and tolerances before approving tooling. Selon le Boîte à outils DFM Protolabs, early manufacturability review helps reduce production cost and speed up manufacturing readiness.
For buyers, DFM matters because tooling changes become expensive once mold production starts. A small CAD adjustment after steel cutting may require cavity modifications, new inserts, ou retravail du moule. That can delay sampling, qualification, and final production approval.
A good DFM review also improves communication between sourcing teams and mold makers. Instead of reacting to defects later, both sides agree on manufacturable geometry before production begins. If you need a broader process overview, le Guide complet du moule d’injection explains the full molding workflow and tooling process.
Objectifs communs d’une revue DFM
- Réduire les révisions de moule
- Éviter les traces de coulée et la déformation
- Améliorer le démoulage
- Raccourcir le délai d’outillage
- Risque de défaut réduit pendant la production
- Confirmer des tolérances réalistes
Vous pouvez aussi examiner plus largement Bases de la conception des moules d’injection before moving into tooling approval discussions.
Which design issues cause the most mold revisions and production delays?
Most injection molding delays begin with preventable design issues such as uneven wall thickness, insufficient draft, aggressive tolerances, and unnecessary undercuts. These problems often trigger tooling revisions after mold production has already started.
Many tooling delays come from geometry that looks acceptable in CAD but performs poorly during molding. Suppliers often flag these issues during DFM review because they affect cooling, mold release, Temps de cycle, or cosmetic quality.
Un boîtier d’électronique grand public est un exemple courant. Internal ribs may look structurally correct, but if the ribs are too thick, they can create sink marks on the visible outer surface. Fixing that problem after tooling starts usually requires steel modifications and additional mold sampling.
Pourquoi des modifications de conception tardive retardent l’outillage
Late revisions slow production because mold tooling is built around finalized geometry. Une fois la coupe de l’acier commencée, even a small design update can affect multiple mold areas.
A gate relocation is one example. If a buyer changes gate position after tooling starts, the supplier may need to modify runner systems, cooling layouts, or cavity surfaces. That adds machining time and delays first article samples.
Selon Aprios, mold complexity and design changes directly affect injection molding lead times.
| Problème de conception | Impact dans la fabrication | Risque de retard | Correction typique |
|---|---|---|---|
| Épaisseur inégale des parois | Marques de naufrage et déformation | Moyen à élevé | Refonte de la géométrie des murs |
| Angles de tirage manquants | Les pièces collent lors de l’éjection | Moyen | Ajoutez un tirant d’air aux murs verticaux |
| Tolérances strictes | Complexité d’outillage plus élevée | Moyen | Assouplir les dimensions non critiques |
| Sous-découpes | Nécessite des actions secondaires | Haut | Simplifier la géométrie |
| Mauvais placement des portes | Déséquilibre ou défauts de flux | Moyen | Ajuster la position de la porte |
Some buyers assume tighter tolerances always improve quality. Ce n’est pas toujours le cas. Tight dimensions help when assembly fit matters, but unnecessary precision increases tooling complexity, inspection cost, and production risk.
For a deeper look at mold engineering considerations, Examiner le Procédé de conception de moules used during tooling development.
What should buyers review in a DFM report before approving tooling?
A useful injection molding DFM report should identify manufacturability risks before tooling approval. Buyers should review draft analysis, wall thickness consistency, Emplacements des portes, tolerance feasibility, and predicted defect risks before releasing the mold for production.
A DFM report is more than a list of recommendations. It is a decision tool that helps buyers evaluate production risk before tooling moves forward. The best reports explain why a feature may create molding problems and what changes reduce that risk.
Selon Boyan Manufacturing, DFM analysis helps identify molding issues before mold fabrication begins. Buyers should expect suppliers to explain both the problem and the manufacturing impact clearly.
Liste de contrôle des avis DFM pour acheteurs
- Confirmez les angles de tirage sur les parois verticales
- Vérifiez la consistance de l’épaisseur des parois
- Vérifiez les zones prédites de coulage ou de distorsion
- Recommandations pour vérifier l’emplacement des portes
- Confirmer des tolérances réalistes
- Réviser les exigences de contre-évaluation
- Approbation de la sélection de la résine
- Évaluer les risques esthétiques de surface
One common issue is tolerance stacking. A buyer may request very tight dimensions across several connected features without realizing the combined tolerance range becomes difficult to mold consistently. That usually increases inspection requirements and mold complexity.
Another frequent problem involves cosmetic expectations. Class A surface finishes are not always necessary. High-polish molds increase tooling cost and maintenance requirements, especially on parts where appearance has little impact on product performance.
If you want more detail on manufacturability review methods, le Revue de conception de moule en plastique guide explains common mold design considerations in more depth.
How do wall thickness and draft angles affect manufacturability?
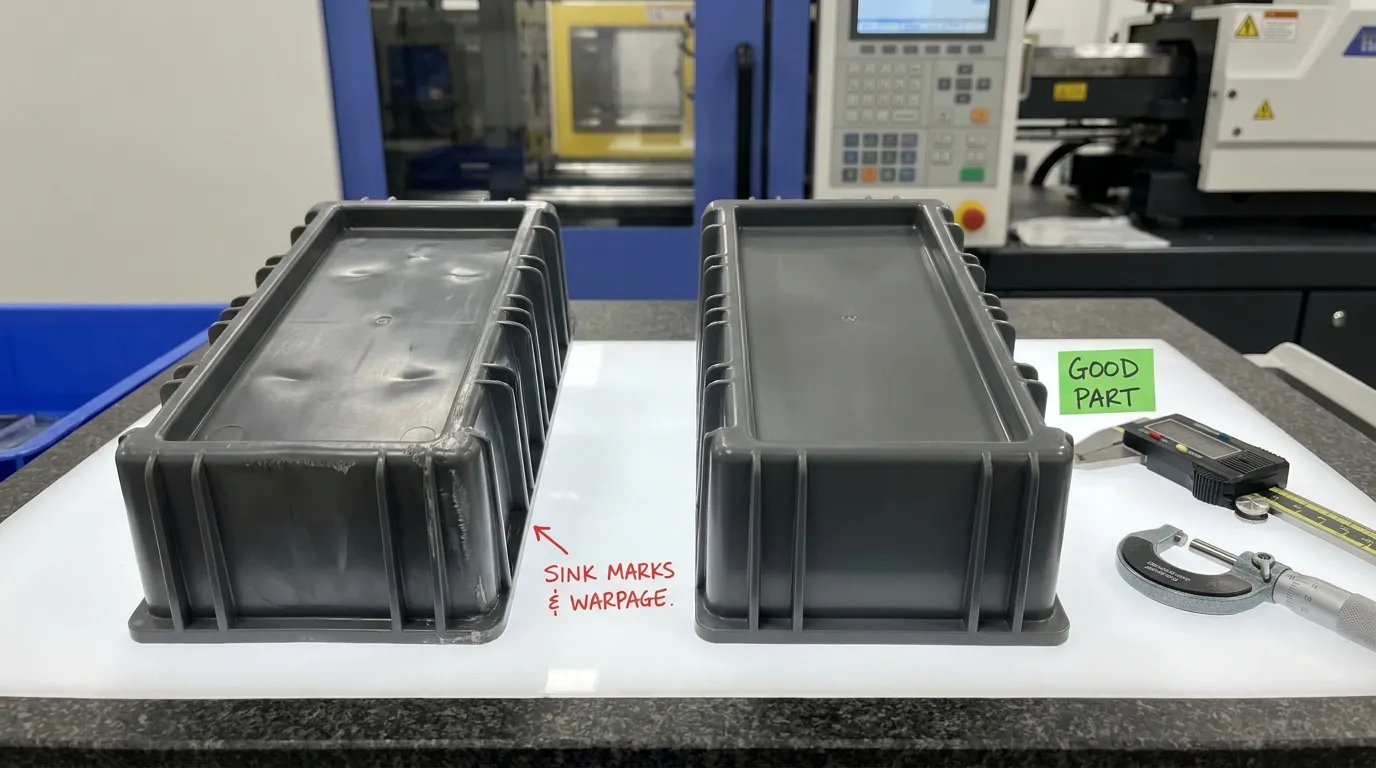
Uniform wall thickness and proper draft angles help plastic parts cool evenly and eject cleanly from the mold. Poor geometry increases the risk of sink marks, Warpage, Stuck, and extended production cycles.
Wall thickness and draft angle are two of the most important DFM checks in injection molding. Both directly affect part quality, mold performance, et la cohérence de la production.
Selon Protolabs, uneven wall sections can cause cooling problems and visible defects. Thick areas cool more slowly than thin sections, which creates internal stress and distortion.
Plages d’épaisseur de paroi recommandées
Uniform walls cool more consistently and reduce defect risk. Large thickness transitions should be avoided whenever possible.
| Conception des murs | Résultat de la production |
|---|---|
| Épaisseur uniforme de paroi | Refroidissement stable et risque de distorsion réduit |
| Sections épaisses et isolées | Traces de naufrage et temps de cycle plus long |
| Transitions d’épaisseur nettes | Contraintes et déformations internes |
| Murs fins et non soutenus | Performance structurelle faible |
A packaging component with uneven sidewalls is a good example. One section may cool faster than another, causing the part to twist slightly after ejection. That small amount of warpage can create assembly alignment problems later.
Lignes directrices typiques pour l’angle de tirage
Draft angle helps molded parts release from the mold without damaging the surface.
| Type de caractéristique | Conseils typiques pour le draft |
|---|---|
| Murs lisses | 1° minimum |
| Surfaces texturées | 2° ou plus |
| Cavités profondes | Un brouillon supplémentaire peut être nécessaire |
| Zones fermées étroites | Avis avec le fabricant de moules |
Parts without enough draft often stick during ejection. That can leave drag marks, surface scratches, or damaged edges. In some cases, the mold itself experiences premature wear.
If your product requires tighter dimensional control, Critique Tolérances de moulage de précision before finalizing geometry.
When do tolerances and cosmetic requirements increase tooling cost?
Tight tolerances and cosmetic surface requirements often increase tooling complexity. Buyers should only apply strict requirements where the feature directly affects fit, Scellement, or product performance.
A common sourcing mistake is over-specifying dimensions that do not matter in real-world use. One buyer requested ±0.02 mm tolerances across non-critical plastic features on a consumer device enclosure. The supplier had to increase mold precision and inspection frequency, which raised both tooling and production cost.
| If the Requirement Is... | Then the Manufacturing Impact Is... |
|---|---|
| Tolérance d’assemblage serrée | Une précision d’usinage plus élevée est nécessaire |
| Finition cosmétique à haute brillance | Un polissage supplémentaire du moule est nécessaire |
| Texture sur les murs profonds | Angle de tirage supplémentaire nécessaire |
| Appariement multidimensionnel | Plus d’inspection et d’équilibrage |
| Tolérance stricte non critique | Dépenses inutiles en outillage |
Cosmetic perfection is not always the best choice. High-polish surfaces work well for visible consumer products, but they increase mold maintenance requirements and production sensitivity. For industrial parts or hidden components, a standard finish is often safer and more cost-effective.
Complex tolerances also affect cycle consistency. If dimensions are too aggressive for the selected resin or geometry, suppliers may struggle to maintain repeatable quality across long production runs.
For tighter production requirements, le Moulage de haute précision process guide explains how advanced tolerances affect tooling and manufacturing control.
How can buyers reduce tooling delays before production starts?
Buyers reduce tooling delays by finalizing manufacturable designs before steel cutting begins. Early DFM review, Tolérances réalistes, and faster supplier feedback cycles help prevent expensive mold revisions and production slowdowns.
The fastest way to reduce injection molding delays is to solve design problems before tooling begins. Une fois la coupe de l’acier commencée, every revision becomes slower and more expensive.
Selon le Guide de moulage par injection des moyeux, tooling turnaround can extend beyond several weeks depending on mold complexity. Design changes during that window usually create additional delays.
Questions que les acheteurs devraient poser avant l’approbation des outils
- Are all draft angles approved?
- Has wall thickness been reviewed for sink risk?
- Are any undercuts avoidable?
- Which tolerances are function-critical?
- Has gate placement been finalized?
- Is the cosmetic finish requirement realistic?
- Has mold flow feedback been reviewed?
Clear communication also matters. Many delays happen because suppliers wait for approval on DFM recommendations. Slow buyer feedback can push tooling schedules back by days or weeks.
One supplier example involved a late undercut revision. The original design required side actions that increased mold complexity. After review, the buyer simplified the geometry and removed the undercut before steel cutting. That avoided extra tooling components and shortened the production timeline.
Vous pouvez également consulter le Processus d’approbation des outillages to understand how mold validation typically moves from design review into production sampling.
Checklist DFM acheteur avant de sortir un moule d’injection pour la production
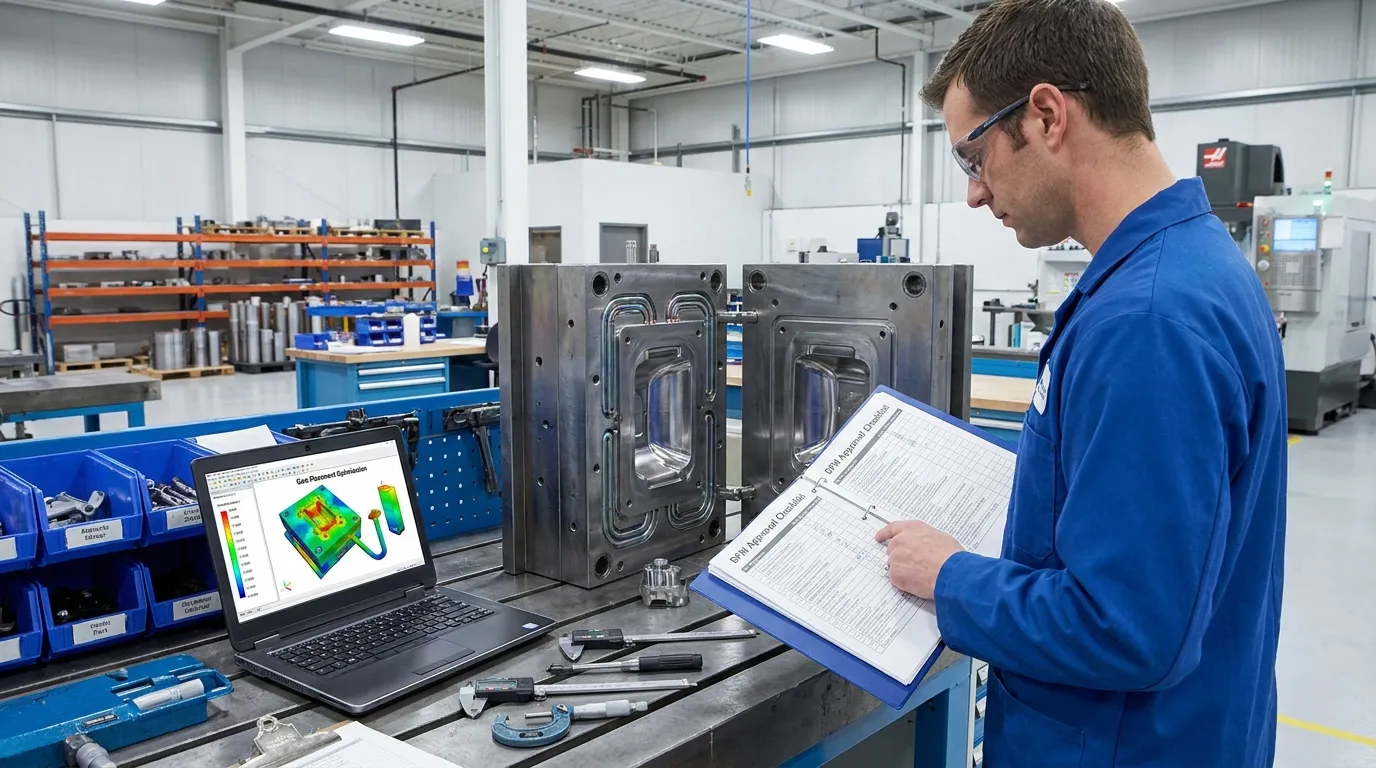
A buyer-side DFM checklist helps prevent mold revisions, tooling delays, and avoidable defects before production begins. The review should confirm geometry, Tolérances, Sélection des matériaux, Emplacements des portes, and manufacturability feedback before approving tooling.
Liste de contrôle pour l’approbation DFM des acheteurs
| Article de la revue | Question d’approbation | Statut |
|---|---|---|
| Géométrie CAO | Are all dimensions finalized? | □ |
| Angles de tirage | Has proper draft been added? | □ |
| Épaisseur des parois | Are walls consistent throughout the part? | □ |
| Emplacement de la porte | Has the supplier approved flow direction? | □ |
| Tolérances | Are only critical dimensions tightly controlled? | □ |
| Sélection des matériaux | Has the resin been confirmed for the application? | □ |
| Finition esthétique | Is the finish requirement necessary? | □ |
| Analyse de l’écoulement de moisissure | Have high-risk areas been reviewed? | □ |
| Sous-découpes | Can any side actions be removed? | □ |
| Approbation DFM | Has the supplier signed off before steel cutting? | □ |
Buyers who complete this checklist before tooling approval usually avoid the most common production setbacks. L’objectif est simple: fix manufacturability risks before they become tooling problems.
If you need broader background on tooling structure and molding systems, le Fondamentaux des composants du moule guide covers the main mold elements used in production tooling.
Réussir la prochaine étape
A strong design for manufacturing injection molding process reduces more than defects. It helps buyers control tooling cost, protect production schedules, and avoid preventable revisions after mold work starts.
Avant d’approuver les outillages, review geometry carefully, confirm which tolerances actually matter, and resolve supplier feedback early. Small changes during CAD review are usually manageable. The same changes after steel cutting can create expensive delays.
The best DFM process is practical, fast, and collaborative. Buyers and mold makers should work from the same manufacturability checklist before production begins.
Questions fréquemment posées
What is DFM in injection molding?
DFM in injection molding means reviewing a part design to ensure it can be manufactured efficiently before tooling starts. The process helps reduce defects, Révisions des outils, production delays, and unnecessary manufacturing cost.
Why are draft angles important in injection molding?
Draft angles help molded parts release cleanly from the mold during ejection. Sans un courant d’air approprié, parts may stick, scratch, Distorsion, or damage the mold surface during production.
What causes sink marks in injection molding?
Sink marks usually happen when wall thickness is uneven or sections are too thick to cool consistently. Poor rib design and incorrect packing pressure can also increase sink defects.
What should a DFM report include?
A DFM report should include draft analysis, wall thickness review, gate location recommendations, tolerance feedback, and predicted molding risks. The report helps buyers identify manufacturability problems before tooling approval.
How can buyers reduce injection molding delays?
Buyers reduce injection molding delays by completing DFM review before steel cutting and minimizing late-stage design changes. Faster communication with suppliers also helps avoid tooling rework and production slowdowns.
What are common injection molding design mistakes?
Common design mistakes include uneven wall thickness, Angles de tirage manquants, unrealistic tolerances, Coins vifs, and unnecessary undercuts. These issues often increase tooling cost and defect risk.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
