



Matériau et choix de la dureté du moule pour la goupille de positionnement
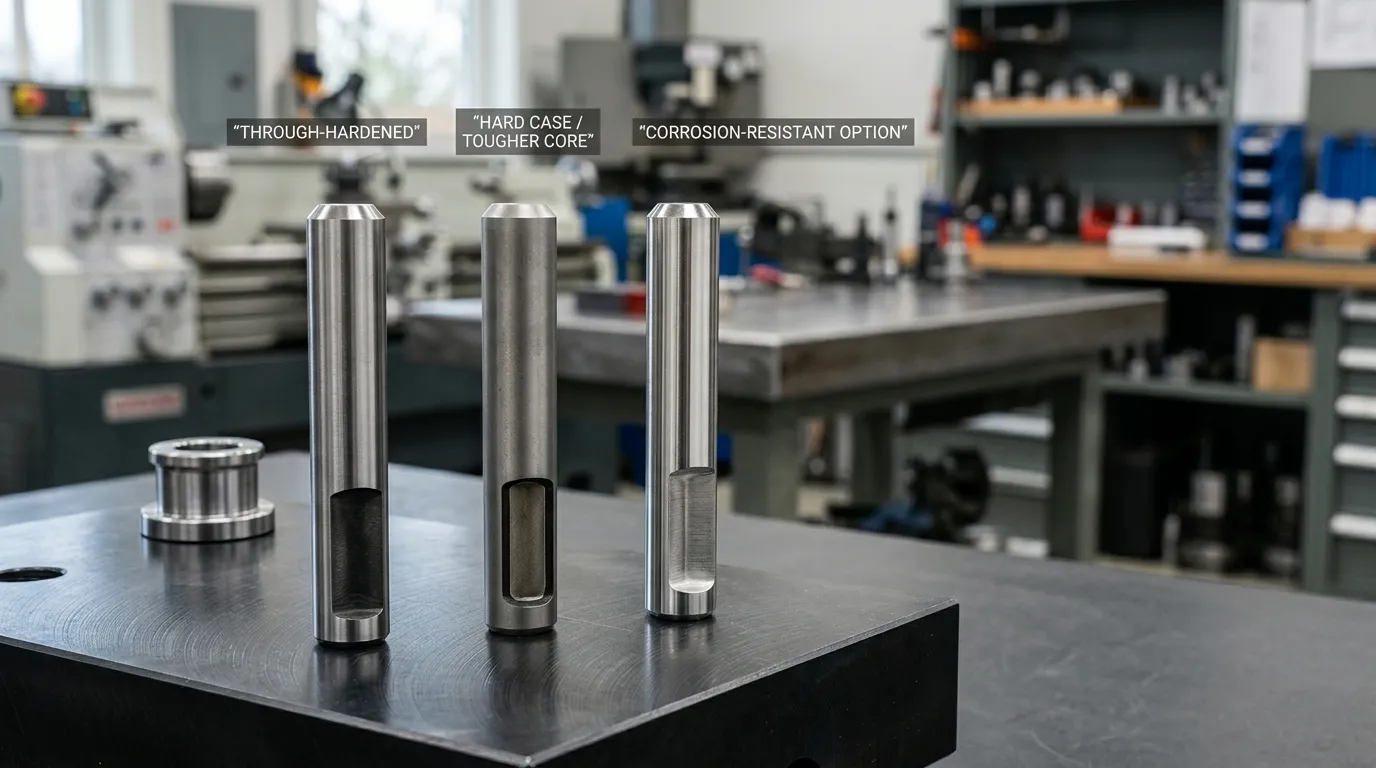
Le matériau et la dureté de la goupille de positionnement du moule doivent être sélectionnés comme une spécification complète, pas comme un nom d’acier suivi de la valeur HRC la plus élevée disponible. Le bon choix dépend de la fréquence de contact, Chargement latéral, Risque d’impact, Corrosion, Lubrification, Diamètre de la goupille, Finition de surface, et le matériau de la bague d’accouplement.
La dureté améliore la résistance aux indentations et à l’usure, Mais une dureté excessive ou un traitement thermique inadapté peuvent réduire la ténacité et augmenter le risque d’éclat ou de fissures. Pour un contexte plus large sur l’alignement, Ajusté, Lubrification, et l’usure du système, voir Broches et bagues de moulage (déduit). Ce guide se concentre spécifiquement sur la sélection et l’achat du matériau et de la dureté de la goupille.
Confirmez d’abord le rôle de positionnement de l’épingle
Les fabricants n’utilisent pas toujours de façon cohérente la terminologie des goupilles de positionnement. Une goupille de positionnement peut également être décrite comme une goupille de localisation ou une goupille de centrage, tandis que certains fournisseurs utilisent la goupille guide ou la broche de ligne de ligne pour un composant connexe.
| Terme composant | Rôle typique | Implication de sélection de matériaux |
|---|---|---|
| Goupille de positionnement ou de localisation | Établit une position finale reproductible entre les composants du moule | Précision, Usure de contact, Impact, et les propriétés de broussaille d’accouplement sont cruciales |
| Goupille guide ou goupille de ligne de ligne | Guider le mouvement sur une plus grande distance d’engagement | Droiture, Usure par glissement, Lubrification, et l’engagement des bagues devient plus marqué |
| Épingle générale en tige | Établit une position fixe des composants dans un assemblage | Il peut ne pas ressentir les mêmes glissades ou collisions répétées |
| Éjecteur, Noyau, ou goupille perforatrice | Effectue l’éjection, Formation, Coupe, ou des travaux liés aux cavités | Cela nécessite un processus de sélection différent des matériaux |
Un composant peut effectuer à la fois des fonctions de guidage et de positionnement final, Mais le concepteur doit confirmer sa charge réelle avant de spécifier l’acier. Une goupille guide longue exposée à la friction par glissement peut nécessiter des propriétés différentes d’une goupille de localisation courte qui subit des impacts répétés lors de la fermeture du moule.
Pour une explication plus large des composants guides, Utilisez le guide dédié à Goupilles guides de moule. Les décisions matérielles ci-dessous supposent une goupille utilisée pour le positionnement répétable du moule par engagement avec un trou correspondant, Insertion, ou bagues.
Commençons par les conditions de fonctionnement, Pas la qualité acier
Avant de comparer les matériaux, Définissez comment la goupille fonctionnera. Un fournisseur ne peut pas choisir de manière fiable un matériau uniquement à partir du diamètre et de la longueur.
Examinez d’abord ces conditions:
- Fréquence de contact et demande de production: L’engagement répété augmente l’usure accumulée, même lorsque chaque cycle individuel ne produit qu’un stress de contact modéré.
- Impact et chargement latéral: Désalignement, Sections de moule lourdes, ou un engagement brusque peut nécessiter plus de robustesse du noyau qu’un localisateur de précision légèrement chargé.
- Diamètre de la broche et taille de la section: Un acier qui durcit efficacement dans une petite goupille peut ne pas produire les mêmes propriétés de section traversante dans un composant plus grand.
- Répétabilité requise: Une précision de positionnement plus élevée augmente l’importance de la stabilité dimensionnelle, Rondeur, Fin, et une usure contrôlée.
- Conception des bagues d’accouplement: La goupille et la bague doivent être choisies comme une paire de matériaux plutôt que comme des pièces isolées.
- Lubrification: Une lubrification limitée augmente la friction et le risque d’usure de l’adhésif, Irritant, ou crise.
- Contamination: Poussière, Particules métalliques, et les résidus de moulage peuvent provoquer une usure abrasive.
- Exposition à la corrosion: Humidité, Condensation, Lavage, ou une exposition chimique peut justifier un acier inoxydable durci ou un traitement protecteur qualifié.
- Temperature: Des températures de fonctionnement élevées peuvent affecter la rétention de la dureté, Performance du lubrifiant, et adaptabilité au revêtement.
- Approvisionnement standard ou personnalisé: Un composant de catalogue peut être adéquat pour des conditions courantes, Pendant la charge inhabituelle, Taille, ou les exigences de documentation peuvent nécessiter une pièce définie par le dessin.
Le choix du matériau ne peut pas corriger un mauvais alignement, Dégagement inapproprié, ou une disposition instable. Ces problèmes doivent être résolus séparément avant d’augmenter la dureté des goupilles.
Comparez les principales stratégies matérielles
La comparaison utile ne se limite pas à « acier vs acier inoxydable ». Les acheteurs devraient comparer les familles de matériaux avec leur état final de traitement thermique.
| Stratégie matérielle | Principal avantage | Principale limitation | Logique de sélection typique |
| Acier à roulement traversé | Une grande dureté sur une grande partie de la section et un fort potentiel d’usure | Peut être moins tolérant sous impact ou un désalignement sévère; Une protection contre la corrosion peut être nécessaire | Répété, Contact contrôlé avec un bon alignement et une bonne lubrification |
| Acier allié de cémentation | Surface dure et résistante à l’usure avec un noyau de soutien plus résistant | Profondeur de l’équation, Distorsion, et le meulage final doit être contrôlé | Contacts répétés combinés à un choc, Chargement latéral, ou risque d’impact |
| Acier à outils trempé | Bonne résistance à l’usure et une stabilité dimensionnelle potentielle lorsqu’elle est correctement traitée | Les performances varient considérablement selon la qualité et le traitement thermique | Géométrie sur mesure ou conditions d’usure exigeantes nécessitant une solution d’acier outillage définie |
| Acier inoxydable trempé | Meilleure résistance à la corrosion que les aciers au carbone ou alliages durcis conventionnels | Dureté atteignable, comportement irritant, Robustesse, et le coût doit être évalué | Humide, lavé, condensé, ou environnements sujets à la corrosion |
Aciers à roulements à durcissement traversant
Les aciers à roulement à durcissement traversant peuvent offrir une grande dureté, Force, et la résistance à l’usure sur une portion significative de la section de la goupille. Ovako décrit 100Cr6 en tant qu’acier à roulement à durcissement continu destiné aux applications nécessitant une grande dureté et des performances de fatigue à haut cycle.
Cette stratégie peut convenir à un système de positionnement bien aligné avec contact répété et lubrification contrôlée. Toutefois, Le nom du grade seul ne définit pas l’épingle finale. Le dessin a encore besoin d’une plage finale de dureté, Condition de traitement thermique, Exigences dimensionnelles, et méthode d’inspection.
Désignations régionales telles que SUJ2, GCr15, 100Cr6, et AISI 52100 peut être considérée comme des familles d’acier à roulement apparentées dans les discussions commerciales, Mais ils ne doivent pas être automatiquement substitués. La norme régissant les matériaux, Chimie, Exigences de propreté, et la condition de traitement thermique approuvée doit être confirmée.
Aciers alliés à cémentage
Les aciers cémentés sont choisis lorsque le concepteur souhaite une surface de contact dure soutenue par un noyau plus résistant. Lors de la carburation, Le carbone est introduit à la surface avant le durcissement, créer un boîtier résistant à l’usure tout en conservant une condition centrale différente.
Description technique de Bodycote Cémentation et carburation Explique comment cette approche peut combiner la dureté de surface avec la robustesse du noyau. Cet équilibre est utile lorsqu’une quille de positionnement subit un engagement répété, Impact, ou chargement latéral.
Une spécification célimentée ne devrait pas s’arrêter à la HRC de surface. Cela peut aussi être nécessaire:
- Exigences de dureté du noyau
- Profondeur effective de cas
- Lieux d’essai
- Tolérance de broyage post-traitement
- Rectitude et diamètre après la finition finale
Un boîtier très dur mais peu profond peut s’user prématurément. Un cas profond peut être inutile ou compliquer le traitement. La profondeur requise doit donc être basée sur la charge, Usure attendue, Géométrie des goupilles, et l’acier choisi.
Aciers à outils trempés et options en acier inoxydable
Les aciers à outils trempés peuvent être appropriés lorsque la résistance à l’usure et le contrôle dimensionnel sont importants, Mais leurs performances dépendent beaucoup de la note exacte, Dureté, Condition de trempe, et taille de section. « Acier à outils » n’est pas une spécification complète pour l’achat.
L’acier inoxydable trempé est plus pertinent lorsque l’exposition à la corrosion pourrait endommager une goupille en acier trempé conventionnelle. Une option en acier inoxydable doit quand même être évaluée:
- Dureté atteignable
- Force du tronc
- Tendance à la galère
- Finition de surface
- Matériau d’assemblage des bagues
- Gravité environnementale
Une goupille en inox avec une dureté insuffisante peut résister à la rouille mais s’user trop vite. Une goupille en acier inoxydable très durci peut encore s’énerver contre un matériau d’accouplement inadapté lorsque la lubrification est mauvaise.
SunshinePro liste SUJ2, GCr15, SKD11, et de l’acier allié sur son Emplacement de la bague guide de goupille Page. Ce sont les spécifications précisées pour ce produit de bague et ne doivent pas être interprétées comme des options de matériau universelles pour chaque goupille de positionnement.
Choisissez l’architecture de dureté, Pas seulement le plus haut taux de fréquence cardiaque
Deux goupilles avec la même dureté de surface mesurée peuvent se comporter différemment car leurs profils de dureté et leurs conditions de noyau sont différents.
Une goupille durcie à travers vise à développer une dureté sur toute la section, sous réserve de la durcabilité de l’acier et du diamètre de la goupille. Une goupille cémentée concentre une grande dureté près de la surface tout en maintenant une condition centrale différente. La nitrisation crée une couche de surface dure par diffusion d’azote et est parfois choisie à l’endroit de l’usure, Éraflures, Résistance à la galle, ou une distorsion de procédé plus faible est importante.
Bodycote note que Nitrure gazeuse peut améliorer la résistance à l’usure, Éraflures, Irritant, et crise. Son adéquation dépend toujours de l’acier de base et des caractéristiques requises de la couche.
| Facteur de sélection | Par durcissement | Durcissement | Nitrurage |
| Distribution de la dureté | S’étend sur une grande partie de la section | Surface dure sur un noyau différent | Couche de diffusion durcie près de la surface |
| Potentiel de dur à cuire | Cela dépend du niveau et de la dureté finale | Avantage central de conception | Cela dépend principalement du matériau de base prétraité |
| Exigence de profondeur de cas | En général, ce n’est pas applicable de la même manière | Souvent indispensable | Peut être nécessaire lorsque la profondeur de couche affecte les performances |
| Contrôle de la distorsion | Cela dépend de la classe, Trempe, et la géométrie | Nécessite une marge de carcération et trempe | Souvent sélectionné là où une distorsion plus faible est précieuse |
| Meilleure utilisation | Contact contrôlé à forte usure | Usure combinée à un choc ou un impact | Contrôle de l’usure de surface ou de gallage sur un acier de base adapté |
Aucun procédé n’est universellement supérieur. Geometry, Chargement, Tolérance à la distorsion, Meulage final, Matériel d’accouplement, et la capacité des fournisseurs influencent tous la décision.
Dureté de surface, Dureté du noyau, et Profondeur effective de cas
Une spécification complète peut nécessiter trois propriétés distinctes:
- Dureté de surface: La dureté à la surface de travail ou près de celle-ci. Elle influence fortement la résistance aux creux et à l’usure par contact.
- Dureté du noyau: La dureté sous la couche traitée. Cela affecte le support, Force, et la robustesse.
- Profondeur effective de cas: La profondeur à laquelle le matériau répond encore à un critère de dureté défini.
Ces valeurs répondent à différentes questions. La dureté de surface indique comment la surface de contact résiste à l’usure. La dureté du noyau indique si la goupille peut supporter la surface sous charge. La profondeur effective de l’étui indique la quantité de matériau durci utilisable existant avant que l’usure n’atteigne une zone plus tendre.
Pour une goupille durcie à travers, Une mesure de surface peut encore être insuffisante si la dureté de la section est importante. Pour une goupille carburée, La HRC de surface sans preuve de profondeur de cas ne décrit pas entièrement la condition traitée.
Spécifiez la dureté pour qu’un fournisseur puisse la vérifier
Une exigence telle que « renforcé à HRC 60 » laisse plusieurs questions sans réponse:
- 60 est-ce un objectif, Minimum, ou valeur nominale?
- Quelle portée est acceptable?
- Où le test doit-il être passé?
- Est-ce que cela s’applique à la surface, Noyau, ou les deux?
- Quelle méthode de test doit être utilisée?
- La profondeur de cas est-elle requise?
- Le résultat est-il mesuré directement ou converti à partir d’une autre échelle?
Un dessin ou une exigence de RFQ plus stricte devrait identifier:
- Qualité des matériaux et norme gouvernante
- Voie de traitement thermique
- Plage de dureté acceptable
- Échelle de dureté
- Lieu d’essai
- Applicabilité de surface ou de noyau
- Profondeur effective de cas lorsque nécessaire
- Rapport d’inspection ou de test obligatoire
Pour les aciers trempés, Rockwell C est couramment utilisé. ISO 6508-1:2023 Définit la méthode d’essai de dureté de Rockwell, tandis que ISO 6508-2:2023 S’adresse à la vérification et à l’étalonnage des équipements de test Rockwell et des indenteurs.
Le test Vickers peut être plus utile pour des mesures localisées, Zones fines traitées, ou un profil de dureté sur une section. La méthode pertinente est définie dans ISO 6507-1:2023.
Les conversions de dureté doivent être gérées avec précaution. ISO 18265 fournit des principes de conversion, mais une valeur convertie n’est pas automatiquement équivalente à une mesure directe selon la méthode requise. Type de matériau, Condition de traitement, et la plage de mesure peut influencer la relation.
Une exigence incomplète pourrait indiquer:
Acier allié trempé, HRC 60.
Une exigence plus utilisable définirait la norme des matériaux, Traitement, Plage HRC acceptable, Emplacement de mesure, Affection centrale, Profondeur de cas si applicable, et attentes en matière de reporting. Les valeurs exactes doivent provenir de l’application plutôt que d’un modèle générique.
Associez la goupille et la bague comme système d’usure
La goupille de positionnement et sa bague d’accouplement forment un système de contact unique. Sélectionner chaque composant indépendamment peut créer une usure ou une grippe évitable.
Une approche de conception courante consiste à faire de la bague remplaçable le composant d’usure préféré. Cela peut impliquer de choisir une goupille plus dure que la bague, mais il n’existe pas de différence universelle de dureté qui convient à chaque paire de matériaux et à chaque condition de charge.
Vérifiez ce qui suit ensemble:
- Matériau et dureté de la goupille
- Matériau et dureté de la bague
- Finition de surface des deux composants
- Durée des engagements
- Dégagement et alignement
- Méthode de lubrification
- Exposition à la contamination
- Risque de corrosion
- Épaisseur de revêtement ou de traitement
- Stratégie de remplacement
Deux surfaces dures peuvent encore s’enflammer si leur paire de matériaux, Fin, ou la lubrification n’est pas adaptée. Une bague rugueuse ou mal alignée peut également endommager une goupille correctement durcie. Les revêtements et les traitements de diffusion peuvent modifier les dimensions finales, Ainsi, le diamètre et l’ajustement doivent être vérifiés après la fin de tous les traitements pertinents.
La page de guide de localisation des broches de SunshinePro indique HRC 58–62, une finition de précision, et des tailles standard ou personnalisées pour ce produit spécifique. Ces détails peuvent être utiles lors de l’évaluation d’une bague correspondante, Mais la combinaison finale de broche et de bague nécessite encore une révision spécifique au projet.
Sélectionner par risque applicatif
Le tableau ci-dessous fournit des instructions de sélection plutôt que des prescriptions de matériaux fixes.
| Conditions de fonctionnement | Matériau de départ ou direction du traitement | Principaux contrôles |
| Contact à haut cycle avec bon alignement et lubrification | Acier à roulement trempé à travers la dureté ou autre stratégie d’acier à haute dureté | Dureté de la section, Fin, Couplage des bagues, Stabilité dimensionnelle |
| Impacts répétés ou chargement latéral | Acier allié à cémentage avec étui rigide et noyau contrôlé | Robustesse du noyau, Profondeur de cas, Distorsion, Meulage final |
| Humide, condensé, ou environnement fréquemment nettoyé | Acier inoxydable durci ou stratégie de protection contre la corrosion qualifiée | Dureté atteignable, Irritant, Exposition chimique, Matériel d’accouplement |
| Lubrification limitée | Paire de matériaux approprié, Belle finition, et un éventuel traitement de surface qualifié ou nitruré | Galling, Saisie, Compatibilité des traitements, Dimensions finales |
| Contamination abrasive | Forte résistance à l’usure de surface et contrôle de la contamination | Fin, Stratégie de scellement ou de nettoyage, Profondeur de cas, Remplacement de la bague |
| Grand diamètre de goupille | Acier avec une durcissement adéquate ou une stratégie de cémentation | Propriétés de la section traversante, Affection centrale, Uniformité du traitement thermique |
| Contrôle dimensionnel strict après traitement thermique | Matériau et procédé sélectionnés pour un meulage final stable | Limite de meulage, Droiture, Rondeur, Inspection après traitement |
Ces directions doivent être confirmées par rapport à la géométrie réelle de la goupille, Charge, Construction des moules, et processus fournisseur. Le choix des matériaux devrait réduire les risques, ne pas remplacer la validation technique.
Inscrivez l’exigence complète sur le dessin ou la demande d’offres
Une RFQ utile fournit au fournisseur suffisamment d’informations pour évaluer la disponibilité des matériaux, Traitement thermique, Inspection, et la fabricabilité.
Incluez:
- Fonction de la partie et révision du dessin
- Pin diameter, Longueur, Géométrie, et zone d’engagement
- Grade exact du matériau et norme gouvernante
- Notes de remplacement approuvées ou interdites
- Voie de traitement thermique et état final
- Plage et échelle de dureté de surface
- Exigence de dureté du noyau lorsque nécessaire
- Profondeur effective de cas lorsque nécessaire
- Emplacement et méthode de l’essai de dureté
- Finition de surface
- Tolérance de diamètre
- Exigences de rectitude et de rondeur
- Revêtement ou traitement de surface
- Marge dimensionnelle pour l’épaisseur du revêtement
- Matériau et dureté du bushing d’accouplement
- Certificat matériel requis
- Dossier ou certificat de traitement thermique
- Rapport d’essai de dureté
- Rapport de profondeur de dossier lorsque cela est applicable
- Rapport d’inspection finale dimensionnelle
- Attentes en traçabilité et en échantillonnage
Les composants de catalogue standard peuvent déjà avoir des conditions de matériau et de dureté fixes. Une épingle personnalisée nécessite un contrôle de dessin plus clair car c’est l’acheteur qui définit les biens finaux. Le guide de Moulage des pièces standard Fournit un contexte supplémentaire pour choisir entre composants de moule standards et personnalisés.
Signaux d’alerte des fournisseurs
Examinez attentivement le devis lorsqu’il contient l’un de ces problèmes:
- « Acier trempé » sans qualité ni norme
- Un seul nombre de dureté sans échelle ni plage
- Aucune condition de traitement thermique
- Dureté de surface présentée comme preuve de la dureté du noyau
- Aucune exigence de profondeur de caisse pour une conception cémentée
- Substitution informelle de notes sans approbation
- Les valeurs de dureté converties sont utilisées comme seule preuve
- Aucun lieu de test défini
- Revêtement spécifié sans vérification de la taille finale
- Réclamations pour durée de vie sans charge, Ajusté, Lubrification, et conditions environnementales
Un devis à moindre coût n’est pas comparable s’il omet la traçabilité des matériaux, Détails du traitement, ou des exigences d’inspection incluses dans l’offre d’un autre fournisseur.
Contexte SunshinePro pour les exigences standard et personnalisées
Le site de SunshinePro liste les goupilles et les bagues guides, Poteaux guides et bagues, Composants de moule standards, et accessoires de moule personnalisés. Il précise également que des accessoires non standards peuvent être produits à partir de dessins ou d’échantillons clients et que le support de sélection des matériaux est disponible.
Sa page Guide de localisation des broches indique SUJ2, GCr15, SKD11, Acier allié, HRC 58–62, une finition de précision, et des tailles standard ou personnalisées. Ce sont des détails spécifiques aux bagues spécifiques au produit. Ils ne doivent pas être appliqués automatiquement à chaque conception de goupille de positionnement ni considérés comme la preuve que chaque matériau, Traitement, ou une méthode d’inspection est disponible pour chaque pièce personnalisée.
Une enquête technique doit donc inclure le dessin complet et la spécification, et non seulement un diamètre et une dureté demandés.
Liste de contrôle pour la sélection des matériaux et de la dureté
Avant d’approuver une spécification de goupille de positionnement de moule, Confirmez que vous avez:
- Déterminer si le composant effectue le positionnement final, Orientation générale, ou les deux.
- Fréquence de contact définie, Impact, Chargement latéral, Lubrification, Contamination, et exposition à la corrosion.
- J’ai examiné le matériau de broussaille d’accouplement, Dureté, Fin, et stratégie de remplacement.
- Sélectionné une famille de matériaux basée sur les risques opérationnels.
- Choisi par durcissement, Durcissement, ou une autre voie de traitement qualifiée.
- Définir séparément les exigences de la dureté de surface et du carotte lorsque cela est nécessaire.
- Ajout de la profondeur effective de la caisse pour une conception cémentée ou nitrurée lorsque c’est pertinent.
- Spécifie l’échelle de dureté, Portée, Méthode d’essai, et lieu d’essai.
- Arrivée finale contrôlée, diamètre, Droiture, Rondeur, et marge de revêtement.
- A demandé le matériel, traitement thermique, Dureté, Profondeur de cas, et des enregistrements dimensionnels appropriés au projet.
Une fois ces exigences définies, soumettre le dessin et les conditions techniques via SunshinePro’s Page de contact pour une revue de faisabilité ou un devis. La demande doit préciser quelles exigences sont obligatoires et où des alternatives qualifiées peuvent être envisagées.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
