



Plastic Injection Mold Design: DFM Checklist for Stronger Plastic Parts
Plastic injection mold design depends on good DFM decisions before tooling starts. Consistent wall thickness, Angles de tirage propres, balanced ribs, smooth corner transitions, and clean ejection planning help prevent sink marks, Dérivation, Plans courts, and mold wear. A practical DFM checklist reduces tooling revisions, improves part strength, and helps manufacturers move into production with fewer delays and quality problems.
A plastic part can look perfect in CAD and still fail during production. Small geometry choices often create sink marks, ejection problems, or expensive tooling changes once steel cutting begins. That’s why DFM, diminutivité de design for fabricability, matters early. This guide walks through the key checks engineers use before approving a plastic part for injection molding, with practical examples you can apply before sending a design to tooling.
What is plastic injection mold design and why does DFM matter?
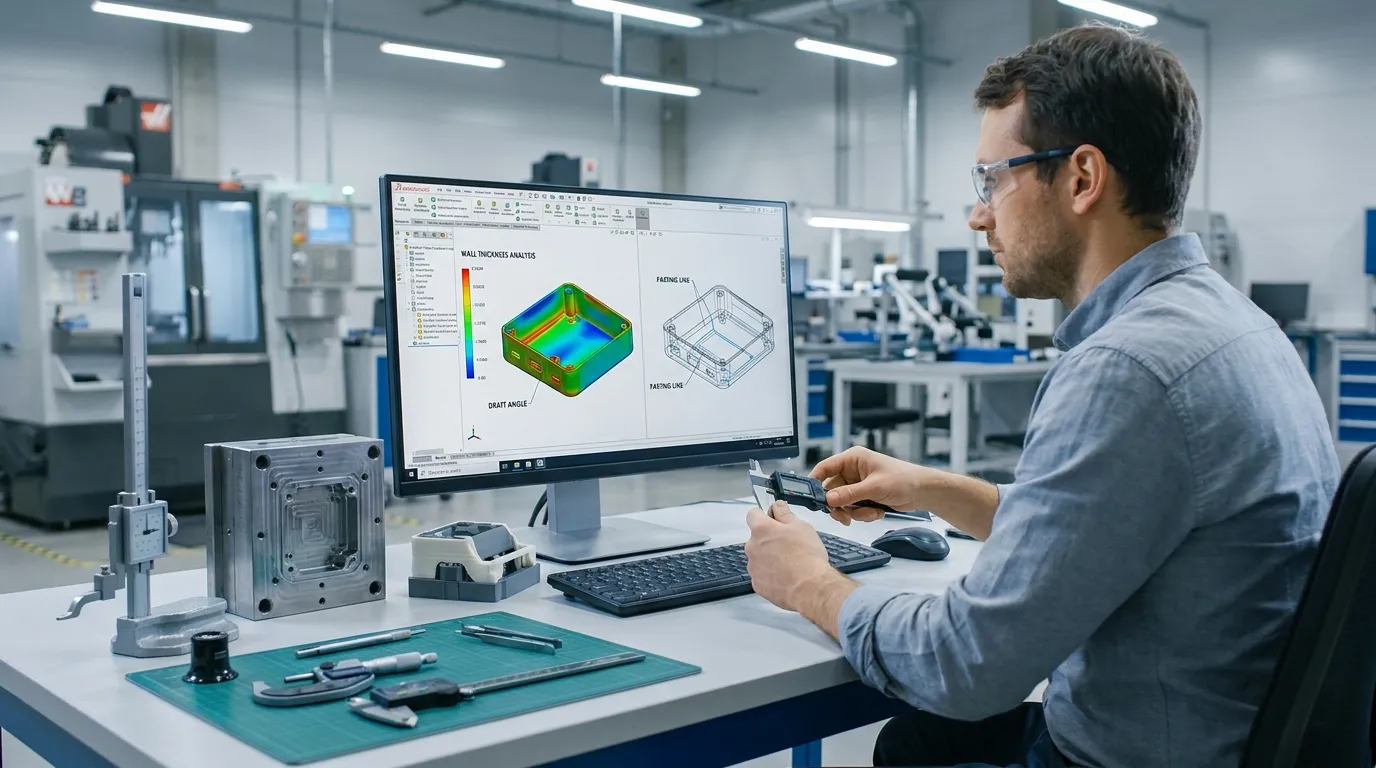
Plastic injection mold design works best when DFM decisions happen before tooling starts. Épaisseur des parois, draft, Côtes, and ejection features directly affect defects, Temps de cycle, Complexité des outils, et la cohérence des parties.
Plastic injection mold design is the process of shaping a part so it can be manufactured reliably inside an injection mold. DFM focuses on reducing production risks before the mold is machined. Selon CustomPartNet, geometry choices directly affect cooling behavior, Rétrécissement, and defect risk during molding.
A strong DFM review looks beyond appearance. Engineers check whether plastic can flow evenly, cool consistently, and eject cleanly from the mold. Even small changes to wall transitions or rib placement can improve part quality and reduce tooling revisions later.
Many product teams wait too long to review manufacturability. That usually increases cost because mold modifications after steel cutting are slower and more expensive than CAD updates early in development.
- Are wall sections consistent?
- Does every vertical face include draft?
- Are ribs sized correctly?
- Will the part eject without scuffing?
- Are undercuts necessary?
Si vous avez besoin d’une vue d’ensemble plus large des outils, Révisez ceci Bases de la conception des moules d’injection guide before moving into detailed DFM checks.
What wall thickness works best for injection molded parts?
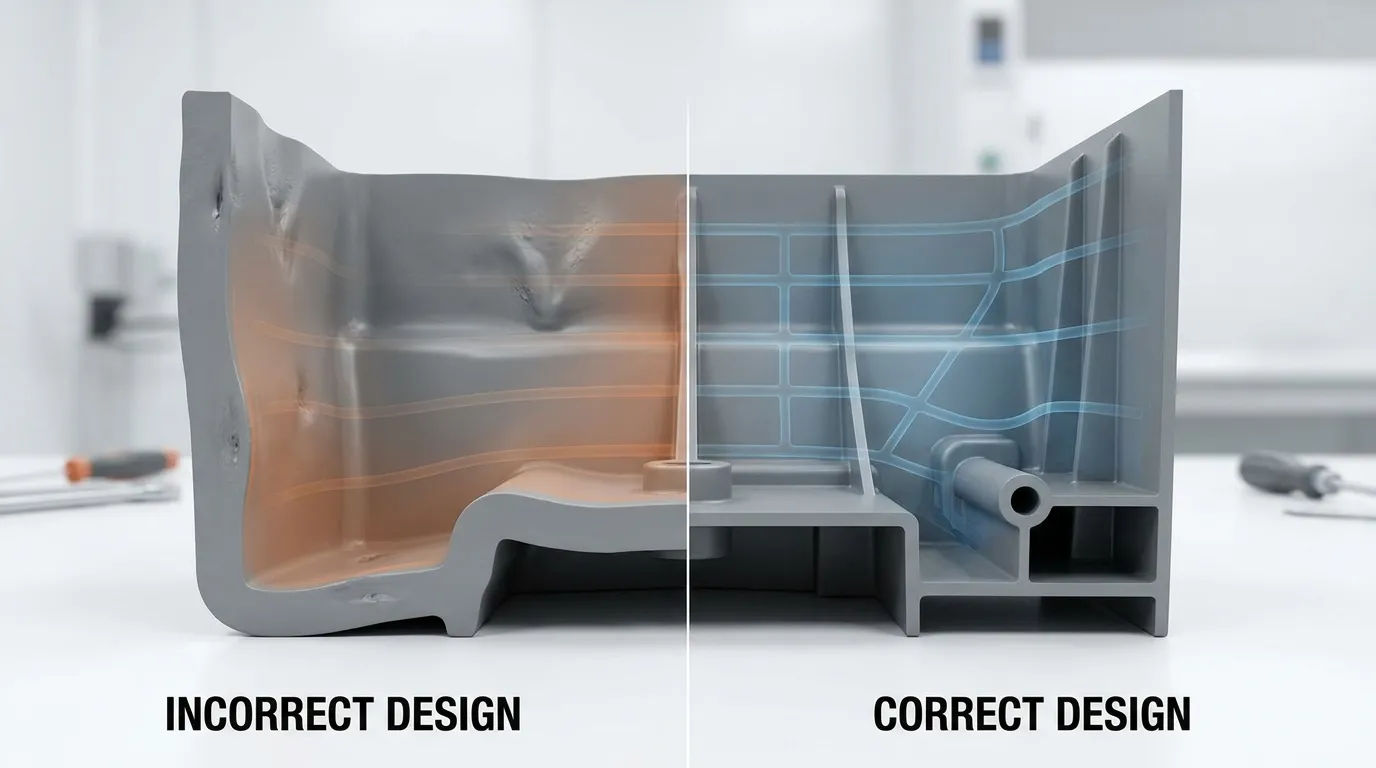
Consistent wall thickness improves plastic flow, Balance de refroidissement, and dimensional stability. Thick sections often create sink marks and warping, while abrupt thickness changes increase internal stress and molding defects.
Wall consistency matters more than maximum thickness. Plastic shrinks as it cools, and uneven cooling creates distortion. Thick sections hold heat longer than thin sections, which increases the risk of sink marks and warped geometry.
A common mistake is adding extra wall thickness to improve strength. Thick walls are not always the best solution. Dans de nombreux cas, properly designed ribs create better stiffness with fewer molding defects.
A handheld electronics housing is a good example. One design used ribs that matched full wall thickness. During molding, the rib area cooled unevenly and created visible sink marks on the outer cosmetic surface. Reducing rib thickness solved the issue without reducing strength.
What causes sink marks in thick wall sections?
Sink marks happen when thicker areas shrink more during cooling. Côtes surdimensionnées, bosses, and sudden wall transitions usually create the biggest problems.
| État de conception | Résultat probable | Meilleure approche |
|---|---|---|
| Sections de mur épaisses | Marques de naufrage | Gardez une épaisseur de paroi constante |
| Transition soudaine du mur | Contrainte interne | Utilisez des transitions progressives |
| Nervures pleine épaisseur | Distorsion de surface | Utilisez des nervures de renfort plus fines |
| Masse de coin lourde | Refroidissement inégal | Ajouter des rayons d’angle |
Exactement Considérations de conception du moule resource explains how geometry affects manufacturability across different tooling situations.
Why are draft angles critical for clean part ejection?
Draft angles help molded parts release from the tool without dragging or surface damage. Even small draft improvements can reduce ejection force, Défauts esthétiques, and mold wear during high-volume production.
Draft creates a slight taper on vertical surfaces so parts can separate from the mold during ejection. Without draft, the plastic drags against the mold wall and increases friction during release.
Zero-draft walls may look acceptable in CAD, but they often create real production problems. Surface scratching, Stuck, and ejector stress become more common as cycle counts increase. Protolabs notes that manufacturable geometry improves production consistency and tooling efficiency.
Textured surfaces need even more draft because texture increases contact area inside the mold. A medical enclosure with textured side walls experienced repeated ejection scratches during production testing. Adding draft solved the issue without changing the product appearance.
- Ajoutez un tirant à tous les murs verticaux
- Augmenter le tirage sur les surfaces texturées
- Vérifiez soigneusement les côtes profondes
- Révisez les emplacements des éjecteurs tôt
- Évitez les coins internes pointus
For tight-tolerance products, Ceci Tolérances de moulage de précision guide explains how geometry affects dimensional accuracy.
How should ribs and bosses be designed for strength without defects?
Ribs improve stiffness without increasing overall wall thickness when they are properly proportioned. Oversized ribs or unsupported bosses commonly create sink marks, cosmetic distortion, and uneven cooling.
Ribs are one of the safest ways to strengthen a plastic part. They improve stiffness without adding excessive material mass. The key is controlling rib dimensions so cooling remains balanced.
Many cosmetic defects come from oversized ribs hidden behind visible surfaces. Engineers often assume thicker ribs mean stronger parts, but oversized reinforcement usually creates more shrinkage problems during cooling.
Lignes directrices pour l’épaisseur des nervures
A practical rule is keeping rib thickness smaller than the surrounding wall section. Balanced geometry improves cooling and reduces visible surface distortion.
| Caractéristiques | Pratique recommandée | Risque si on l’ignore |
|---|---|---|
| Épaisseur des nervures | Plus mince que le mur principal | Marques de naufrage |
| Hauteur des nervures | Format d’image modéré | Problèmes de remplissage |
| Espacement des nervures | Espacement régulier | Retrait inégal |
| Coins des nervures | Ajouter des rayons | Concentration de contrainte |
Erreurs de renforcement du boss
Bosses often fail because they are unsupported or connected to thick wall sections. A cosmetic packaging cap warped after molding because one side used a heavy reinforced boss design. Redistributing the support ribs balanced cooling and corrected the distortion.
Unsupported bosses can also crack during assembly. Adding gussets or connecting ribs usually improves durability without increasing overall wall thickness.
For complex molded components, Ceci Pièces moulées de précision page shows how controlled geometry supports stable production quality.
Which part features increase mold complexity and tooling cost?
Sous-découpes, deep ribs, Coins vifs, and inaccessible geometry often require more complex tooling. These features increase machining time, maintenance requirements, and mold cost while raising defect risk.
Some design features force the mold to include sliders, Leveurs, or deep core structures. These mechanisms increase mold complexity and usually extend lead time. Selon le Aperçu du processus de moulage par injection, mold geometry directly affects tooling structure and manufacturing difficulty.
Undercuts should only be used when the product function truly requires them. Many cosmetic undercuts add tooling complexity without improving product performance.
An appliance housing is a common example. A late-stage cosmetic undercut required additional side actions inside the mold. That change increased tooling cost and delayed production approval because the mold needed redesign work.
Table de complexité des caractéristiques vs des outils
| Caractéristiques | Risque de fabrication | Impact sur les coûts | Meilleure alternative |
|---|---|---|---|
| Undercut cosmétique | Actions secondaires requises | Haut | Simplifier la géométrie |
| Coins vifs | Concentration de contrainte | Moyen | Ajouter des rayons |
| Nervures profondes et étroites | Difficulté de remplissage | Moyen | Nervures renforcées plus courtes |
| Boss épais | Marques de naufrage | Moyen | Gusset support |
| Murs à zéro tirant d’air | Problèmes d’éjection | Moyen | Ajout du taper de draft |
Exactement Processus de conception des outillages resource explains how geometry choices affect mold engineering decisions.
How do engineers review a plastic part before tooling approval?
A proper injection molding DFM review checks wall consistency, draft, Côtes, Portes, Lignes de départ, Rétrécissement, and ejection before steel cutting begins. Early corrections prevent expensive mold modifications later.
Most engineering teams follow a structured review before releasing tooling for machining. The goal is finding geometry risks before they become manufacturing delays.
A strong DFM process reviews the entire molding cycle, not just the CAD shape. Engineers evaluate how plastic fills the cavity, Cool, shrinks, and ejects during production.
Liste de contrôle DFM pré-outillage
| Zone de contrôle | Ce que les ingénieurs évaluent |
|---|---|
| Épaisseur des parois | Consistance et zones de transition |
| Repêchage | Dégagement d’éjection sur tous les murs verticaux |
| Côtes et bosses | Rapports d’épaisseur et structure de support |
| Corners | Rayon et concentration de contraintes |
| Ligne de départ | Faisabilité de la séparation de moisissures |
| Portes | Balance de flux et impact cosmétique |
| Éjection | Emplacements des goupilles et force de libération |
| Sous-découpes | Besoin d’actions latérales ou de lifters |
A product team manufacturing consumer electronics reduced tooling revisions by running this review before steel cutting. The team identified uneven wall transitions and corrected them in CAD instead of modifying hardened tooling later.
Many manufacturers also use mold flow analysis during this stage. Simulation helps identify filling problems, trapped air, and shrinkage risks before production begins.
For broader process planning, Ceci Flux de travail DFM guide covers additional mold engineering considerations.
If you need a larger manufacturing overview, a Guide complet du moule d’injection can help connect DFM decisions with the full tooling lifecycle.
What are the most common DFM mistakes in plastic part design?
Most molding defects come from a small group of repeat design mistakes. These problems usually appear during cooling, Éjection, or dimensional inspection after production begins.
One of the most common mistakes is treating CAD appearance as proof of manufacturability. A part can look correct visually while still creating flow imbalance, Marques de naufrage, or difficult ejection conditions inside the mold.
Table de dépannage DFM courante
| Erreur de conception | Problème de production | Meilleure solution |
|---|---|---|
| Pas de courant d’air | Blocage lors de l’éjection | Ajouter des angles de tirage |
| Sections de mur épaisses | Marques de coulée et déformation | Maintenir la cohérence des parois |
| Coins internes vifs | Concentration de contrainte | Ajouter des rayons |
| Côtes surdimensionnées | Distorsion cosmétique | Réduire l’épaisseur des nervures |
| Patrons non soutenus | Fissures lors de l’assemblage | Ajoutez des goussets ou des côtes de côte |
| Sous-découpes excessives | Coût élevé de l’outillage | Simplifier la géométrie |
Exactement Moulage de haute précision overview explains why small geometry adjustments matter for repeatable production quality.
Réussir la prochaine étape
Good plastic injection mold design starts long before the mold is machined. Most production problems can be traced back to early geometry decisions involving wall thickness, draft, Côtes, or ejection planning. A practical DFM review helps teams catch those risks while changes are still inexpensive.
Avant d’approuver les outillages, review the part as a manufacturing engineer would. Check cooling behavior, ejection paths, reinforcement geometry, and mold complexity together. Small adjustments during design often prevent major tooling revisions later and help production move faster with fewer defects.
Questions fréquemment posées
Qu’est-ce que le DFM dans le moulage par injection?
DFM in injection molding means designing plastic parts so they can be manufactured efficiently and consistently. It helps reduce defects, tooling changes, cycle time issues, and production cost before tooling begins.
What wall thickness is best for injection molding?
Consistent wall thickness usually performs better than thick sections with large transitions. Balanced walls improve cooling, reduce sink marks, and help maintain dimensional stability during molding.
Why is draft angle important in injection molding?
Draft angles help parts release from the mold without sticking or surface damage. Proper draft reduces ejection force and helps maintain surface quality during production.
What causes sink marks in injection molded parts?
Sink marks usually happen when plastic cools unevenly in thick sections or oversized ribs. Reducing local mass and improving wall consistency helps prevent visible surface depressions.
How do undercuts affect mold cost?
Undercuts often require sliders, Leveurs, or additional tooling mechanisms. These features increase mold complexity, Temps d’usinage, Entretien, and production cost.
How do you avoid warping in plastic parts?
Warping is reduced by maintaining uniform wall thickness, balanced cooling, and proper rib placement. Uneven shrinkage is one of the main causes of part distortion.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
