



Goupilles de poinçon pour emboutir l’acier à haute résistance: Robustesse et usure
Les goupilles de poinçon pour emboutir l’acier à haute résistance doivent résister à deux problèmes concurrents: Usure progressive et fracture soudaine. Choisir le matériau le plus dur disponible peut ralentir l’usure des bords, Mais cela peut aussi rendre un coup de poing fin ou lourdement chargé plus vulnérable aux ébréchages. Choisir un matériau plus résistant peut réduire la casse tout en permettant une usure abrasive plus rapide.
La bonne spécification commence par la pente exacte de la feuille et le mode de défaillance observé. Matériau de la poinçon, Traitement thermique, Géométrie, Dégagement, Alignement, Finition de surface, Revêtement, lubrication, et les conditions de dépouillement doivent fonctionner comme un seul système. Pour des informations plus larges sur les types de puces, Matériaux, et des relations à la mort, voir le Guide des matrices de poinçon (déduit).
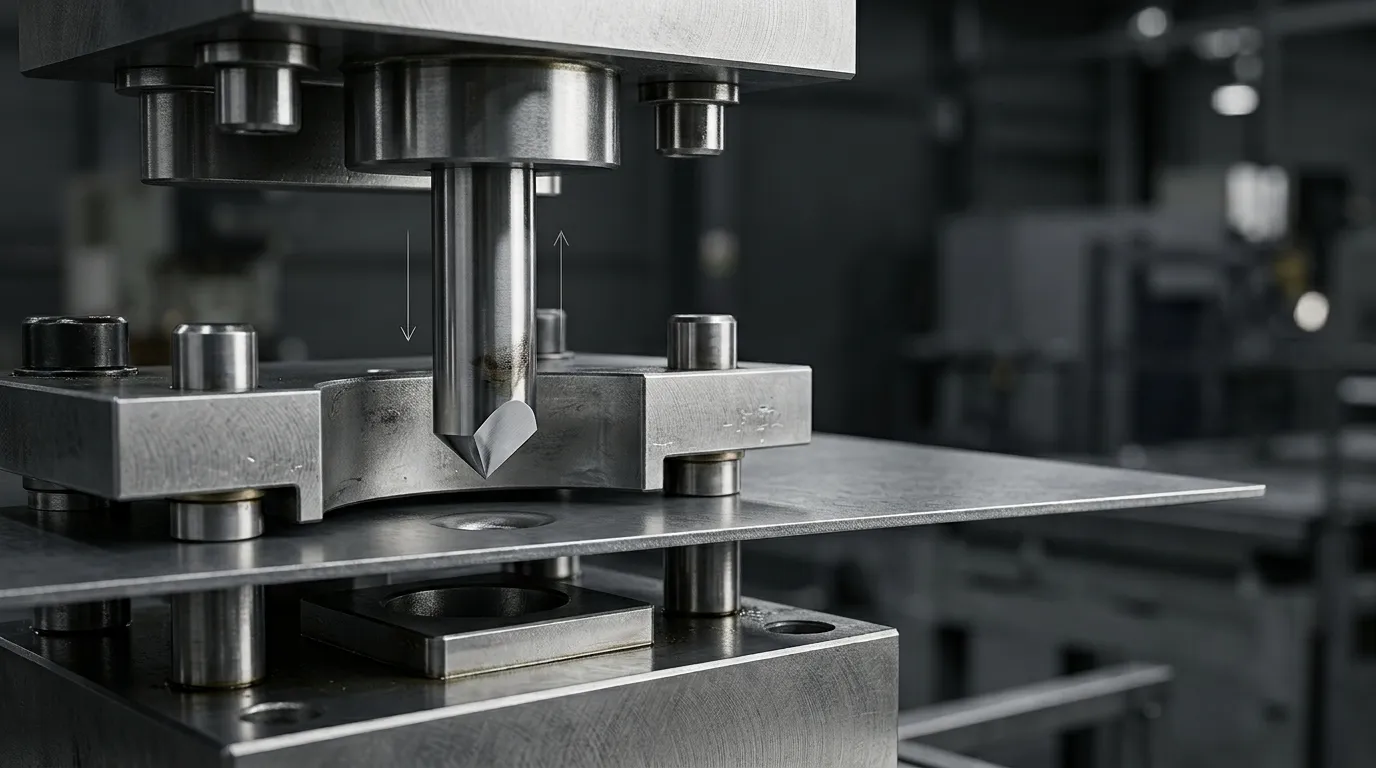
Pourquoi l’acier à haute résistance modifie les exigences des goupilles de pointe
Une feuille de plus grande résistance impose des exigences plus élevées au poinçon, Le bouton, Strip-teaseuse, Système de guidage, et presse. Le poinçon doit pénétrer la feuille sans se déformer, survivre à la libération soudaine d’énergie stockée lorsque le matériau se fracture, et se retirer sans adhérence excessive ni chargement latéral.
La description de la pièce doit inclure plus que « acier à haute résistance ». Les entrées importantes incluent:
- Qualité exacte de l’acier
- Élasticité et résistance à la traction
- Épaisseur de la feuille
- Revêtement ou plaquage de surface
- Condition de lubrification
- Taille et forme du trou
- Qualité des tranchants requise
- Taux de production et durée de production
Ces facteurs influencent la charge de coupe, Usure abrasive, Friction, Irritant, Formation de la meule, et force de dépouillement. Deux aciers avec des valeurs de résistance à la traction similaires peuvent se comporter différemment car leurs microstructures et conditions de surface ne sont pas identiques.
Acier à haute résistance, AHSS, et UHSS ne sont pas des spécifications interchangeables
« Acier à haute résistance » est un terme commercial très large. Acier avancé à haute résistance, ou AHSS, comprend plusieurs familles de matériaux telles que la biphasée, phase complexe, et les aciers martensitiques. L’UHSS désigne généralement la partie la plus forte de ce groupe plus large, bien que la terminologie puisse varier selon le fournisseur et le secteur.
L’étiquette seule ne suffit pas pour choisir un punch. Un fournisseur d’outillages a besoin de la désignation complète de la qualité, Propriétés mécaniques, Épaisseur, et l’état de la surface. Aperçu technique de Classifications avancées des aciers à haute résistance On montre aussi pourquoi les valeurs de résistance doivent être prises en compte avec le type métallurgique de l’acier.
Des charges plus élevées peuvent provoquer usure et fracture en même temps
Un poinçon utilisé sur une feuille de plus haute résistance peut subir plusieurs mécanismes de défaillance.
Un dur, Le bord résistant à l’usure peut encore s’écailler s’il subit une charge inégale. Un poinçon plus résistant peut résister à l’impact mais perdre en précision dimensionnelle à cause de l’usure abrasive. Le capteur de matériau peut augmenter la friction lors du retrait, Ajout de contraintes de flexion à un poinçon de petit diamètre.
C’est pourquoi la durée de vie du coup de poing ne peut être prédite qu’à la dureté. La dureté et la résistance à la compression aident à résister à la déformation et à l’usure. La ténacité et la ductilité aident l’outil à supporter les impacts, Maîtrise, Concentrations de contrainte, et propagation des fissures.
Diagnostiquer le mode de défaillance avant de changer le matériau du poinçon
Avant de mettre à niveau le matériau du poinçon, Inspectez l’outil défaillant et les pièces qu’il a produites. Regarde le tranchant, Flanc, Carrosserie, Tête, Matériau collé, Direction du score, Tendance des meules, et l’emplacement des éventuelles fissures.
Le tableau suivant fournit un point de départ pratique.
| Condition observée | Likely mechanism | First checks | Propriété ou direction de correction |
|---|---|---|---|
| Bord progressivement arrondi et meule croissante | Usure abrasive | Grade de la feuille, Dégagement, Condition de la surface, Longueur de la course | Une plus grande résistance à l’usure, Finition améliorée, Jeu ou revêtement révisé |
| Matériau de travail fixé à la poinçonne | Usure de l’adhésif ou galure | Lubrification, Revêtement en feuille, Punch Finish, Conditions de retrait | Friction moindre, Meilleure finition de surface, Revêtement approprié ou correction de procédé |
| De petits morceaux manquants sur le tranchant | Ébréchage des bords | Alignement, Dégagement, Géométrie des arêtes, Traitement thermique | Plus grande robustesse, Concentration de contraintes plus faible, Soutien amélioré |
| Fissure majeure ou fracture complète | Fissures ou casses grossières | Charge latérale, longueur non supportée, Orientation, Dureté, Géométrie du poinçon | Une plus grande résistance à la fracture plus correction du système |
| Rouleaux de bord, Champignons, ou change de forme | Déformation plastique | Charge de coupe, Dureté du substrat, Traitement thermique, Résistance à la compression | Résistance à la compression supérieure ou traitement thermique corrigé |
| Un côté s’use ou s’écaille plus vite | Charge inégale | Position du bouton de la matrice, Tenue de guide, Déviation de la presse, Concentricité | Restaurez l’alignement et l’égalisation uniforme avant de changer le matériau |
Le Directives AHSS : discussion sur les outillages et l’usure des moules sépare l’usure abrasive, Usure par adhésif, Ébréchage, craquelement, et la déformation plastique car elles n’ont pas la même cause ni la même action corrective.
Usure abrasive, Usure des adhésifs, et Galling
L’usure abrasive enlève progressivement le matériau de la perforation. Les signes courants incluent l’arrondissement des arêtes, Score, Perte dimensionnelle, et une augmentation progressive de la hauteur des meules. Phases difficiles dans la pièce, Échelle, surface contamination, et le contact répété peut contribuer à ce type de détérioration.
L’usure de l’adhésif implique le transfert de matériau entre la feuille et le poinçon. La pièce peut coller à la surface du poinçon, création de micros, Étalage, ou le scoring. Une adhérence sévère peut évoluer en galle, où un matériau rugueux transféré augmente la friction et endommage les deux surfaces.
Avant de spécifier un substrat plus dur, Vérifié:
- Finition de surface de poinçon
- Type de lubrifiant et consistance
- Revêtement en feuille
- Dégagement de la mise à la puce
- Direction du meulage
- Condition de démontage
- Dégâts existants du revêtement
Un revêtement peut réduire la friction ou le micro, mais il ne peut pas compenser un désalignement sévère, Géométrie instable, ou un matériau de base inadapté.
Ébréchage des bords, Craquement dégoûtant, et Déformation plastique
L’ébréchage des bords est une fracture localisée. Cela peut résulter d’une ténacité insuffisante, Contrainte de bord excessive, Espace irrégulier, une concentration de contraintes nette, Faible soutien, ou une condition de traitement thermique inappropriée.
Une fissuration grossière affecte une plus grande section du punch et peut entraîner une séparation complète. Chargement latéral, longueur excessive sans support, Désalignement, Transitions médiocres entre les sections, Ou un substrat excessivement cassant peut y contribuer. Les causes plus larges des fractures sont couvertes dans Cassure de la poinçon dans les matrices d’emboutissage.
La déformation plastique est différente. Au lieu de craquer, Le poinçon change de forme de façon permanente car la contrainte appliquée dépasse la capacité de compression du matériau. Le bord peut rouler ou se transformer en champignon. Un matériau plus résistant n’est pas forcément la solution; Le poinçon peut nécessiter une dureté plus grande, Résistance à la compression, Traitement thermique amélioré, ou une charge réduite.
Associez la famille de matériaux du punch au risque dominant
Le choix des matériaux doit commencer par la propriété qui manque, Pas avec un nom de grade familier. La question pratique est de savoir si l’application a principalement besoin d’une plus grande résistance à l’usure, Robustesse, Résistance à la compression, Résistance à la galle, ou une combinaison équilibrée.
| Famille matérielle | Direction de sélection typique | Principal avantage | Principale limitation |
| Acier conventionnel à outils à froid | Demande d’usure modérée à élevée avec une charge stable | Traitement établi et résistance à l’usure utile | Certaines grades peuvent s’ébrécher sous un impact sévère ou une flexion |
| Acier à grande vitesse | Dureté combinée, Résistance à l’usure, et une robustesse améliorée | Performance équilibrée pour de nombreuses applications de poinçons | Les performances dépendent encore beaucoup du traitement thermique et de la géométrie |
| Acier à outils de métallurgie à poudre ou PM-HSS | Des applications exigeantes avec des risques combinés d’usure et de fracture | Distribution plus uniforme du carbure et combinaisons de propriétés plus larges | Un coût plus élevé des matériaux doit être justifié par l’application |
| Carbe | Usure abrasive sévère sous rigidité, Conditions bien alignées | Forte usure et résistance à la compression | Plus sensible aux impacts, Maîtrise, Faible soutien, et le désalignement |
Aucune famille n’est universellement supérieure. Une écurie, Une application bien soutenue avec une usure abrasive progressive peut justifier un matériau différent d’un petit poinçon qui s’écaille à plusieurs reprises sous charge latérale.
Acier à outils conventionnel et acier à grande vitesse
Les aciers conventionnels à outils à froid peuvent offrir une forte résistance à l’usure, Mais leur robustesse varie beaucoup. A D2- ou un matériau de type SKD11 peut être approprié dans une application stable où l’usure abrasive domine, Cependant, ce n’est peut-être pas la meilleure direction pour un coup de poing mince qui subit un impact ou une charge inégale.
Aciers à grande vitesse tels que le M2- ou les grades de type SKH51 sont couramment considérés lorsque l’application nécessite un meilleur équilibre de dureté, Résistance à l’usure, et la robustesse. Cela ne rend pas HSS automatiquement meilleur. Traitement thermique, Diamètre du poinçon, Rayon de transition, Orientation, et les conditions de fonctionnement peuvent avoir plus d’influence que l’étiquette de classification seule.
SunshinePro liste SKH51, SKH9, et DC53 parmi ses options de matériaux à goupilles perforées. Ce sont des options disponibles, pas des recommandations universelles pour chaque opération AHSS ou UHSS.
Aciers pour outils de métallurgie à poudre pour besoins combinés d’usure et de fracture
La production de métallurgie des poudres peut créer une distribution plus uniforme des carbures d’alliage que le traitement conventionnel des lingots. Cela peut permettre aux aciers d’acier à outils de combiner une forte résistance à l’usure avec une meilleure résistance aux écaillages ou à la fatigue.
Les matériaux de gestion de projet ont toujours des priorités différentes. Les conseils techniques peuvent orienter un niveau vers la résistance à l’usure et un autre vers la ténacité. Par exemple, Le PM-M4 est souvent évoqué comme une option axée sur l’usure, tandis que le PM-3V est couramment considéré lorsque la résistance aux éclats et aux impacts a plus de poids. Ce sont des comparaisons directionnelles, Spécifications non interchangeables.
SunshinePro liste les matériaux ASP parmi ses options de goupille de perforation disponibles. La qualité ASP appropriée et la condition de traitement thermique devaient toujours être choisies parmi la pièce réelle, Géométrie, Conditions de production, et historique des défaillances.
Quand le carbure aide — et quand il crée de nouveaux risques
Le carbure offre une grande résistance à l’usure abrasive et une résistance à la compression. Cela peut être utile lorsque la puce est rigide, Le poinçon est bien soutenu, L’alignement est contrôlé, et l’usure progressive est le principal problème.
Ses limitations deviennent importantes dans des conditions de choc ou instables. Le carbure tolère moins la flexion, Impact sur le bord, Désalignement, et un support faible par rapport aux systèmes d’acier outillant plus résistants. Un long, Le poinçon en carbure étroit peut céder rapidement si la géométrie sous-jacente et le guidage ne sont pas adaptés.
Le volume de production seul ne suffit pas à justifier le carbure. La décision doit également prendre en compte:
- Diamètre du poinçon et longueur non supportée
- Conditions d’impact et de traversée rapide
- La rigidité
- Condition du système de guidage
- Géométrie des arêtes
- Exigences de rectification
- Conséquences d’une fracture soudaine
Dégagement des chèques, Alignement, et Géométrie avant de blâmer le matériau du poinçon
Un matériau de poinçon premium ne corrigera pas un système de puces instable. Dégagement, Alignement, Orientation, Rigidité, Géométrie, et les conditions de démantèlement doivent être vérifiées avant qu’un changement de substrat ne soit approuvé.
L’écart et l’alignement modifient la charge sur le bord de coupe
Le jeu entre la pointe et la matrice influence la force de coupe, Développement des fractures, Formation de la meule, Chargement sur les bords, et l’usure des outils. La valeur correcte dépend du grade exact de la feuille, Épaisseur, Cible de qualité de tranchant, Condition des outillages, et exploitation. Un seul pourcentage de dégagement ne doit pas être appliqué à tous les aciers à haute résistance.
Un dégagement inégal peut être plus dommageable qu’une valeur nominale imparfaite. Si un côté du poinçonner entre en contact plus tôt, Cette section reçoit une charge concentrée et peut s’user ou s’écailler en premier.
Les causes possibles incluent:
- Poteaux guides ou bagues usés
- Mauvaise position du bouton de la matrice
- Mouvement du porte-poinçon
- Déviation de la pression ou du jeu de matrice
- Erreur d’assemblage
- Usure localisée des boutons de matrice
Le Guide des composants de la puce Explique comment les coups de poing, Les Boutons, strip-teaseuses, Poteaux guides, et les bagues interagissent au sein du système de matrices plus large.
Diamètre, Longueur non supportée, Dépouillement, et la lubrification affecte la survie
Les poinçons de petit diamètre sont sensibles à la flexion car leur surface de section transversale est limitée. Le risque augmente lorsque la longueur non supportée est excessive, Le guidage est faible, ou la prise de matériau crée une force latérale lors du retrait.
La géométrie du poinçon doit donc être examinée aussi attentivement que le substrat. Des détails importants incluent:
- Relation diamètre/longueur
- Conception de la tête et de la tige
- Rayons de transition
- Préparation de pointe
- Dégagement ou effilage
- Guidance près de l’extrémité de travail
- Support de strip-teaseuse
Le dépouillement peut aussi devenir un événement majeur de charge. Le matériau collé au poinçon augmente la force de retrait. Si le décapant ne soutient pas uniformément la plaque, Le poinçon peut se plier en se rétractant.
La lubrification et la finition de surface influencent cette relation. Ils doivent être évalués conjointement avec le revêtement et la finition de la pièce plutôt que traités comme des détails d’entretien généraux.
Traitement thermique, Finition de surface, et le revêtement comme un seul système
Une qualité de matériau n’arrive pas avec une performance fixe. Le traitement thermique établit la dureté finale, Robustesse, Résistance à la compression, Condition de contrainte, et stabilité dimensionnelle. Le meulage et la finition de surface influencent alors la géométrie, Friction, et la qualité du tranchant.
Le revêtement est l’intervention finale de surface, Pas un remplacement pour un substrat correctement traité.
Le traitement thermique établit les véritables propriétés du punch
Le même grade d’acier pour outils peut se comporter différemment lorsque son état de traitement thermique change. Une dureté excessive peut améliorer la résistance à l’usure tout en réduisant la tolérance à l’impact ou à la concentration de contraintes. Une dureté insuffisante peut permettre une déformation, Roulement des arêtes, ou usure rapide.
Une spécification responsable doit définir:
- Qualité des matériaux
- Conditions de traitement thermique requises
- Plage de dureté acceptable
- Dimensions critiques après traitement thermique
- Condition de la surface
- Méthode d’inspection
- Toute exigence de broyage après traitement
SunshinePro liste le traitement thermique sous vide et le meulage de précision parmi ses procédés à goupilles. Les exigences finales de traitement et d’inspection doivent toujours être convenues pour le matériau et le dessin spécifiques.
Les revêtements peuvent réduire les dommages de surface mais ne peuvent pas réparer un design faible
Les revêtements PVD peuvent modifier la friction, Comportement adhésif, et l’usure à la surface du poinçon. Ils peuvent être utiles en cas de gallerie, micro, ou l’usure progressive de surface domine.
Ils ne peuvent pas corriger:
- Désalignement
- Longueur excessive sans support
- Transitions de sections faibles
- Ténacité insuffisante du substrat
- Déformation plastique sous le revêtement
- Dégagement incorrect
- Mauvaise préparation des arêtes
SunshinePro liste le TiN et le TiCN comme revêtements optionnels à goupille perforatrice. Choisir entre les deux nécessite une revue spécifique à la candidature plutôt qu’une comparaison générale de la vie.
L’épaisseur du revêtement doit également être prise en compte dans la planification dimensionnelle. Le remeulage peut retirer le revêtement de la zone de travail, nécessitant une décision concernant le revêtement, Restauration dimensionnelle, ou remplacement.
Utiliser un processus de sélection de perforation en mode défaillance
Un processus de sélection pratique devrait suivre cet ordre:
- Identifiez complètement la pièce à travailler.
Enregistrez la note, Élasticité et résistance à la traction, Épaisseur, Revêtement de surface, Données de dureté lorsque disponibles, et l’état de lubrification. - Documentez la géométrie du poinçonnage et du matrice.
Incluez la taille du trou, Diamètre du poinçon, Forme de tête, Longueur totale, longueur non supportée, Ouverture du bouton de matrice, Dégagement prévu, et arrangement strip-teaseuse. - Classifier la défaillance.
Déterminez si le principal problème est l’usure abrasive, Irritant, Ébréchage, craquelement, Déformation, ou un chargement inégal. - Corrigez d’abord les problèmes du système.
Vérifier l’alignement, Tenue de guide, État du bouton de matrice, Dégagement, Déviation de la presse, Démontage, et lubrification. - Choisissez la direction de propriété requise.
Décidez si l’application nécessite une plus grande résistance à l’usure, Robustesse, Résistance à la compression, Friction réduite, ou une combinaison équilibrée. - Sélectionnez ensemble le substrat et la condition de traitement thermique.
Ne choisissez pas une note sans définir comment elle sera traitée. - Ajoutez la finition et le revêtement uniquement là où ils corrigent le mécanisme de défaillance.
Le traitement de surface doit soutenir le substrat et le procédé, ne pas cacher un problème de conception non résolu. - Valider dans des conditions de production contrôlées.
Surveillez la croissance des meules, Micro matériel, Changement dimensionnel, Ébréchage, Intervalles de maintenance, et l’état du bouton de dé.
Considérons trois schémas courants:
- Une petite poinçonnette avec des écaillages répétés nécessite généralement un alignement et des vérifications de longueur non soutenue avant d’augmenter simplement la dureté.
- Une poinçonne avec prise de matériau sur une feuille revêtue peut nécessiter une meilleure lubrification, Fin, ou un revêtement plutôt qu’un matériau de noyau plus résistant.
- Une opération stable à haut volume montrant un arrondissement progressif des bords peut justifier une résistance accrue à l’usure abrasive une fois le jeu et l’alignement confirmés.
La meilleure option est celle qui contrôle la panne réelle à un coût acceptable par pièce acceptée, pas nécessairement le poinçonnage avec le coût initial ou la dureté la plus élevée.
Préparez les données de l’application avant de demander des broches de perforation personnalisées
Un dessin fournit les dimensions, Mais cela n’explique peut-être pas pourquoi le punch existant échoue. Une revue technique utile doit inclure les données de la pièce, Détails des outillages, Conditions du procédé, Preuve d’échec, et exigences d’acceptation.
Données à envoyer avec le dessin ou l’échantillon de perforation échouée
Fournir:
Informations sur la pièce
- Qualité exacte de l’acier
- Élasticité et résistance à la traction
- Épaisseur de la feuille
- Revêtement de surface
- Lubrifiant et méthode d’application
Informations sur le punch and die
- Diamètre et profil du poinçonnage
- Longueur totale et non supportée
- Géométrie de la tête et de la tige
- Ouverture du bouton de la matrice
- Dégagement prévu
- Disposition de stripteuse et de guidage
- Matériau et dureté existants du poinçon
- Revêtement actuel et finition de surface
Informations de production
- Type de presse et conditions de fonctionnement pertinentes
- Coups par minute
- Coups sûrs par point
- Volume de production attendu
- Historique du meulage
- Intervalle de maintenance planifiée
Preuve de défaillance
- Photographies claires
- Emplacement de la fissure ou de l’éclat
- Micro ou gravure de matériel
- Tendance des meules
- Perte dimensionnelle
- Fréquence de défaillance
- Que des dommages surviennent lors de la pénétration ou du retrait
SunshinePro indique que le diamètre du poinçon, Longueur, Forme de la tête, Matériel, et le revêtement peut être personnalisé. Son Page produit Punch-Pin Liste également SKH51, SKH9, DC53, ASP, carbure, Rectification de précision, Traitement thermique sous vide, TiN, et TiCN parmi les options disponibles.
Documentation et validation pour confirmer avant la production
Avant d’approuver la production, Définissez quels dossiers et critères d’acceptation sont requis. Cela peut inclure:
- Identité matérielle ou certificat
- Plage de dureté convenue
- Inspection à dimension critique
- Exigence de finition de surface
- Type et épaisseur du revêtement
- Dimensions après revêtement
- Drawing revision
- Processus d’approbation des exemples
- Limites de la meule et de la qualité des tranchants
- Attentes au remeulage et au revêtement
La page produit de SunshinePro liste des capacités dimensionnelles jusqu’à ±0.002 mm et une dureté de 58–68 HRC. Celles-ci doivent être considérées comme des plages de capacités listées, Spécifications non universelles. Les tolérances et la dureté atteignables dépendent du matériau choisi, Géométrie, Traitement thermique, Revêtement, Dessin, et accord d’inspection.
Pour une révision de candidature, Envoyez le dessin avec la spécification de la feuille, Conditions de fonctionnement, et la preuve de défaillance à travers le Page de contact SunshinePro. Cela donne au fournisseur suffisamment de contexte pour évaluer le matériau du punch, Géométrie, Traitement thermique, Fin, et le revêtement comme un seul système plutôt que de recommander une qualité à partir du nom de la pièce seule.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
