



Broches de noyau dans le moulage par injection: Comment ils forment des trous et des caractéristiques internes
Les systèmes de moulage par injection des broches à noyau utilisent des broches de précision pour créer des trous, Machines à sous, et les caractéristiques internes à l’intérieur des pièces en plastique. La résine en fusion s’écoulait autour de la goupille lors de l’injection, laissant un vide fini après refroidissement. Matériau approprié pour les goupilles, Soutien, Balance de refroidissement, et le contrôle de tolérance aide à prévenir le flash, Distorsion des trous, Usure prématurée, et défauts moulés des pièces. L’acier inoxydable et le carbure sont des choix courants selon le type de résine et les exigences de production.
Les petits composants de moule déterminent souvent si une pièce moulée fonctionne sans heurts en production ou crée des problèmes de qualité constants. Les broches de noyau sont un bon exemple. Une goupille mal soutenue peut se plier, S’user tôt, ou produire des trous irréguliers après des milliers de cycles. Une goupille bien conçue améliore la précision dimensionnelle, prolonge la durée de vie du moule, et réduit les temps d’arrêt. Comprendre le fonctionnement de ces broches aide les ingénieurs et les acheteurs à éviter des erreurs coûteuses d’outillage avant le début de la production.
Que sont les broches de noyau dans le moulage par injection?
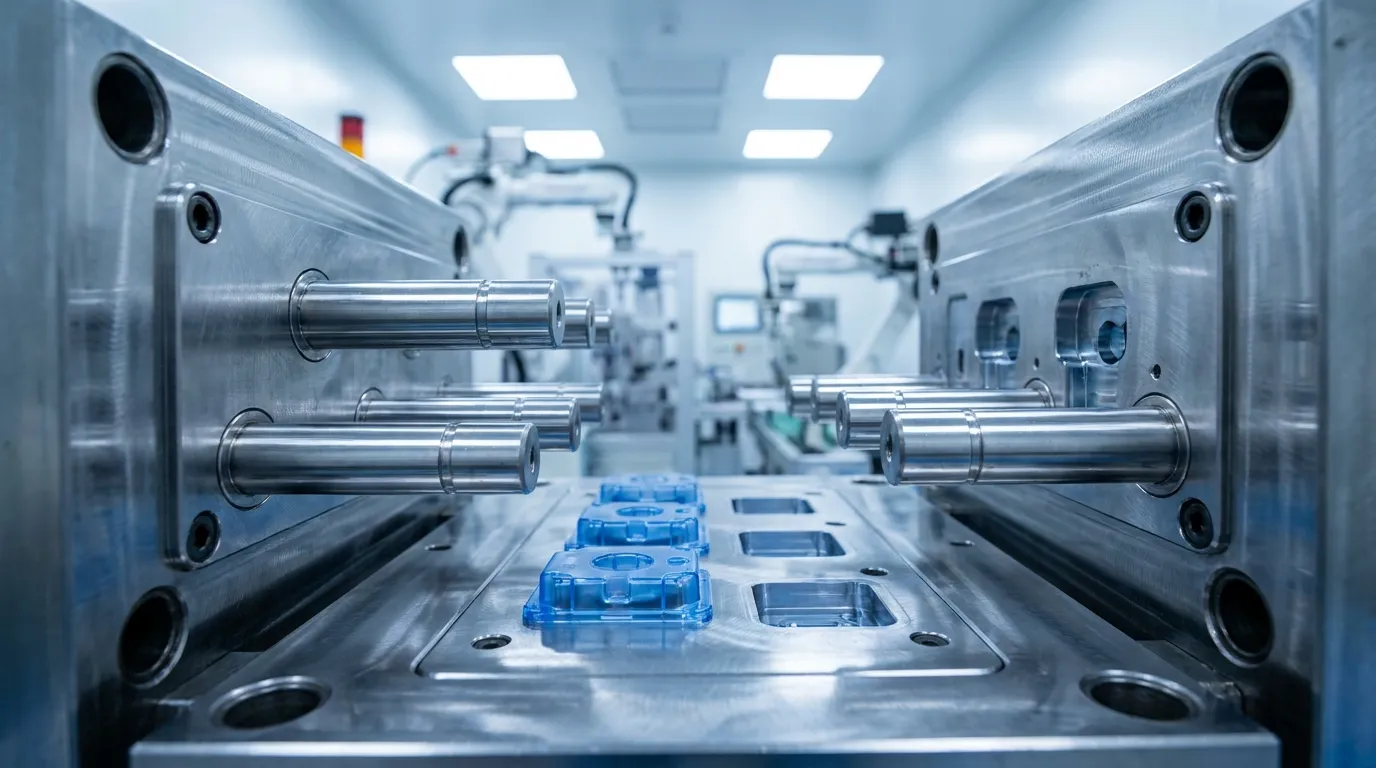
Les broches de noyau dans le moulage par injection sont des composants de moule de précision utilisés pour créer des trous, Machines à sous, et les caractéristiques internes à l’intérieur des pièces en plastique. Ils restent fixés à l’intérieur du moule tandis que le plastique en fusion circule autour d’eux lors de l’injection et du refroidissement.
Les broches de noyau sont généralement installées à l’intérieur du noyau du moule ou de la cavité. Leur travail est simple: occuper un espace où le plastique ne devrait pas exister. Quand la pièce refroidit et s’éjecte, L’espace vide laissé derrière devient une caractéristique interne achevée. Selon DME, Ces broches sont couramment utilisées pour des applications de moulage de précision où le contrôle dimensionnel est important.
La plupart des broches à noyau sont fabriquées en acier à outils trempé, Acier inoxydable, ou carbure de tungstène. Le matériau dépend de la résine moulée, Volume de production attendu, et conditions d’usure. Plastiques remplis de verre, par exemple, peut user rapidement l’acier standard en raison de sa teneur en masticage abrasif.
Les fabricants varient également la forme et la géométrie selon la conception de la pièce. Certaines goupilles forment de simples trous ronds, tandis que d’autres créent des canaux internes complexes ou des emplacements étroits. Les moules à grand volume utilisent souvent des remplaçables Broches de noyau de précision Ainsi, les goupilles usées peuvent être remplacées sans reconstruire tout le moule.
Comment les goupilles de noyau forment-elles les trous et les caractéristiques internes?
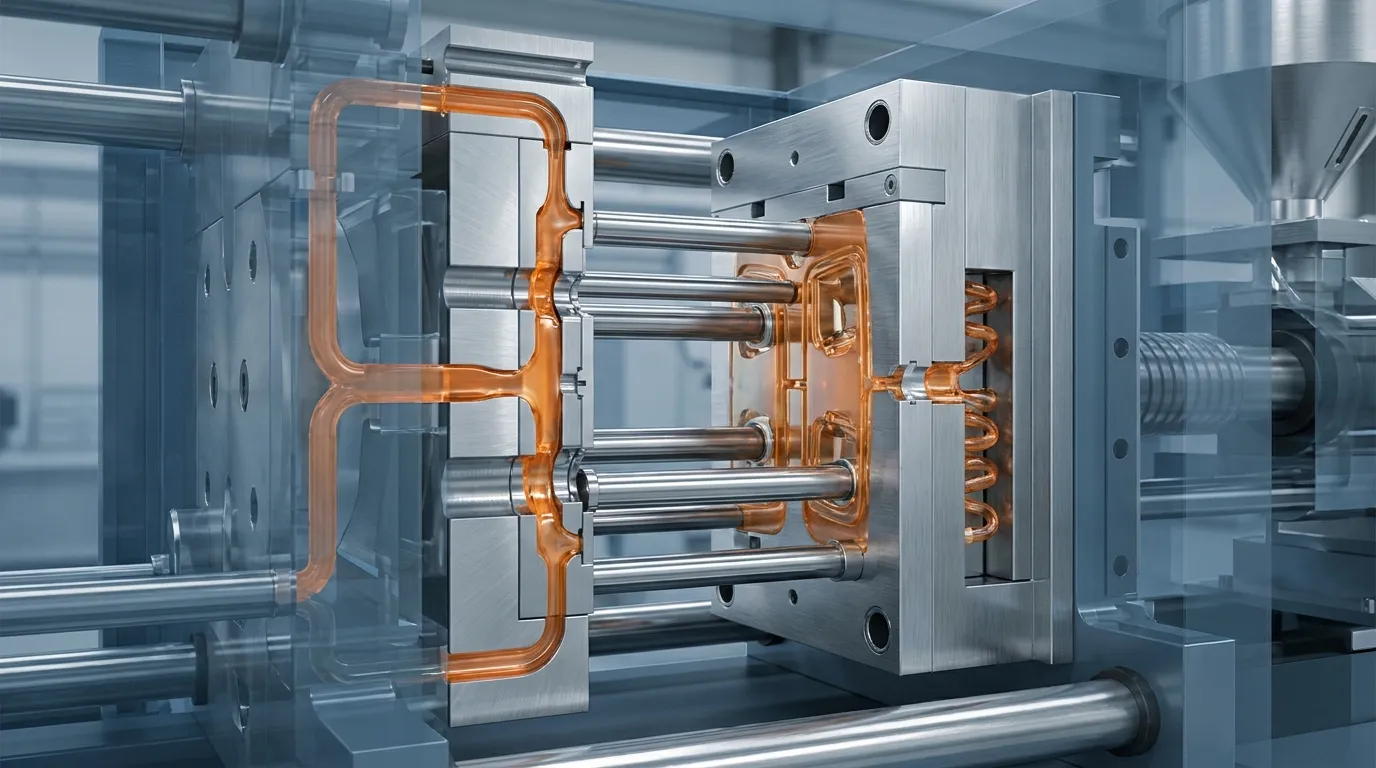
Les broches de noyau créent une géométrie interne en occupant de l’espace à l’intérieur de la cavité du moule tandis que du plastique en fusion s’enroule autour d’elles. Après refroidissement, le vide restant devient le trou fini, Chaîne, ou caractéristique interne dans la pièce moulée.
Le cycle de moulage commence lorsque le moule se ferme et que la résine en fusion entre dans la cavité sous pression. La goupille centrale bloque le plastique pour qu’il ne remplisse pas une zone spécifique. La résine s’écoule autour de la surface de la goupille à la place, Façonnement de la géométrie environnante lors de l’injection et du rebouchage. Médias électroniques explique que ce procédé est essentiel pour créer des caractéristiques moulées internes sans usinage secondaire.
Pendant l’injection et le rebouchage
La pression à l’intérieur de la cavité peut devenir extrêmement élevée, Surtout dans les parties à paroi fine ou les matériaux remplis de verre. Si la goupille est trop fine ou sans support, Il peut légèrement se dévier lors de l’injection. Ce petit mouvement peut créer des trous ovales, Dérive dimensionnelle, ou une épaisseur de paroi inégale.
Ce problème apparaît souvent dans les boîtiers de connecteurs et les pièces médicales avec micro-fonctionnalités. Un moule de logement médical utilisant de fines goupilles en carbure peut maintenir des tolérances strictes avec succès, mais seulement si la longueur de la goupille et la géométrie de support sont soigneusement équilibrées.
Pendant le refroidissement et l’éjection
Le refroidissement affecte également la qualité finale du trou. Un transfert de chaleur inégal autour de la goupille peut provoquer des différences de retrait dans le plastique moulé. Certains moules ajoutent des manchons de support ou des canaux de refroidissement optimisés pour stabiliser les températures autour des longues goupilles.
Après refroidissement, le moule s’ouvre et la pièce s’éjecte. La goupille du noyau doit se libérer proprement sans traîner ni coller. Si la résine se contracte trop autour de la goupille, La force d’éjection augmente et les dommages à la surface deviennent plus probables.
Quels matériaux sont utilisés pour les broches de noyau?
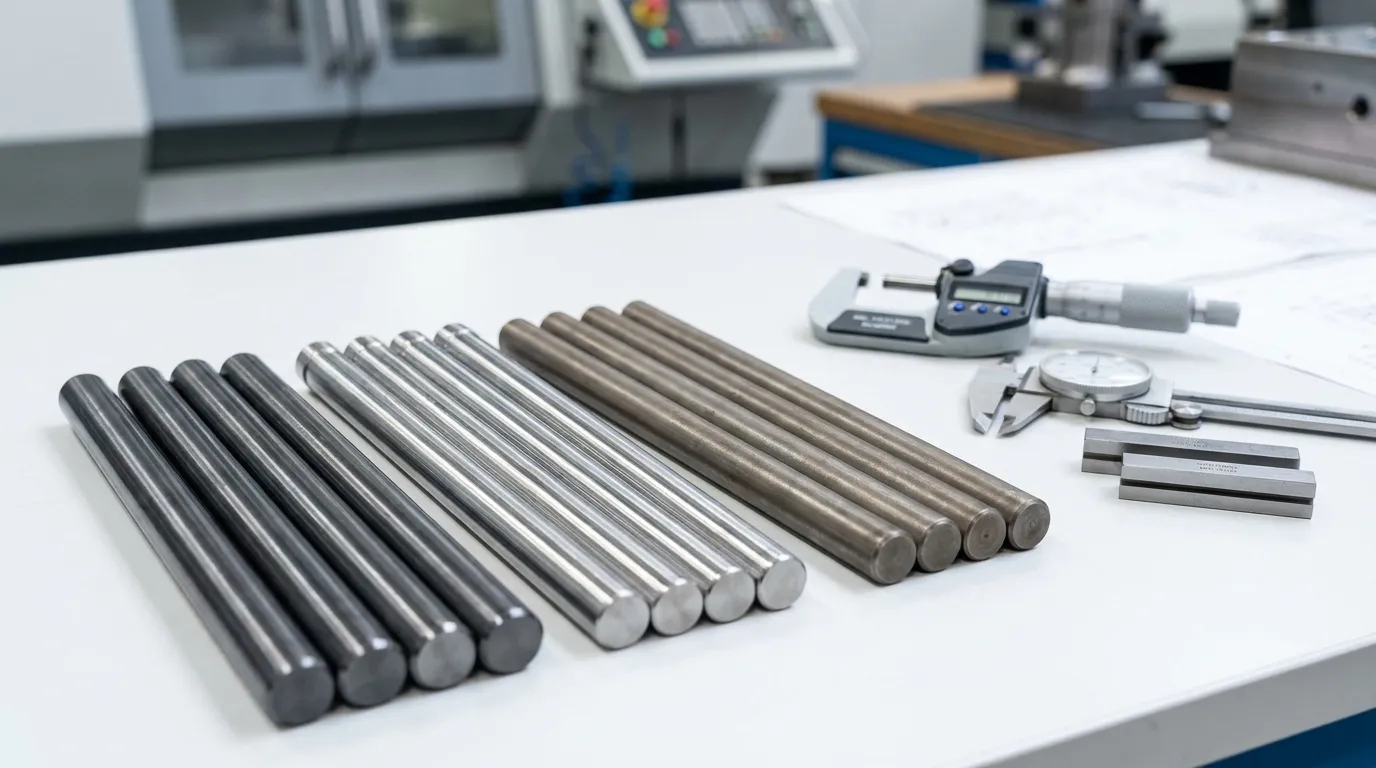
Le choix du matériau de la goupille du noyau dépend de l’abrasivité de la résine, Exposition à la corrosion, et exigences de tolérance. L’acier inoxydable fonctionne bien pour les environnements corrosifs, tandis que le carbure est plus performant dans les applications à forte usure comme les plastiques remplis de verre.
Différentes conditions de moulage imposent des contraintes différentes à une goupille de noyau. Cycle de chaleur, Pression d’injection, Chimie de la résine, et les charges abrasives affectent toutes la durée de vie des broches. Choisir le mauvais matériau peut réduire considérablement les intervalles d’entretien.
Une goupille en acier standard peut parfaitement convenir pour des pièces grand public à faible volume. La même goupille pourrait s’user rapidement dans un moule automobile en faisant fonctionner du nylon rempli de verre 24 heures sur 24. Falcon CNC Swiss En avant le carbure est une option solide pour les environnements de moulage à forte usure.
| Matériel | Meilleur cas d’utilisation | Principal avantage | Limitation principale |
|---|---|---|---|
| Acier à outillage | Moulures générales | Rentable | Résistance à l’usure plus faible |
| Acier inoxydable | Résines corrosives | Résistance à la corrosion | Moins résistante à l’usure que le carbure |
| Carbure de tungstène | Résines remplies de verre | Excellente résistance à l’usure | Coût plus élevé |
Le carbure n’est pas toujours la meilleure option. Il fonctionne bien dans les applications abrasives, Mais l’acier inoxydable est souvent plus sûr pour les systèmes à résine corrosive. Le PVC et les matériaux ignifuges peuvent attaquer les aciers standards avec le temps, Surtout dans des environnements de production humides.
Un moule à bouchons de bouteille à grand volume en est un exemple pratique. Le passage des broches en acier inoxydable aux goupilles en carbure peut considérablement allonger les intervalles d’entretien lorsque les additifs abrasifs augmentent les taux d’usure. Toujours, Le carbure devient plus difficile à justifier pour les moules à faible volume avec des tolérances modérées.
Pour les moules nécessitant des géométries spécialisées, De nombreux fabricants utilisent Broches de moule personnalisées Conçu spécifiquement pour la forme de la pièce et le type de résine.
Quels problèmes la mauvaise conception des broches de noyau peut-elle causer?
Une mauvaise conception des broches du noyau peut provoquer une dérive dimensionnelle, Flash, trous déformés, Pièces adhésives, et défaillance prématurée de la goupille. Des broches fines et non supportées et un mauvais choix de matériau sont des causes fréquentes de problèmes de qualité de moulage.
Les broches de noyau affectent directement la qualité des pièces moulées car elles contrôlent la géométrie interne. Même un léger mouvement de la goupille lors de l’injection peut créer des défauts visibles ou des problèmes de tolérance. Un déséquilibre de refroidissement autour de la goupille peut également déformer le plastique environnant.
Un boîtier d’électronique grand public est un exemple courant. Si une longue goupille non soutenue se trouve près de zones de refroidissement inégales, Le trou fini peut devenir légèrement ovale après le rétrécissement. Ce petit défaut peut créer des problèmes d’assemblage plus tard.
Conseils de conception de refroidissement UPMold montre comment le déséquilibre de refroidissement contribue à la déformation et à l’incohérence dimensionnelle lors du moulage.
Table de dépannage des broches de cœur
| Problème | Cause probable | Condition de la goupille | Solution recommandée |
|---|---|---|---|
| Éclair autour du trou | Mouvement à goupille | Support lâche ou usé | Améliorer l’ajustement du support |
| Trous ovales | Déviation de la quille | Épingle longue et fine | Augmenter le diamètre ou le support |
| Blocage lors de l’éjection | Retrait excessif | Usure de surface | Polish ou épingle à manteau |
| Usure rapide | Résine abrasive | Érosion de l’acier | Passage au carbure |
| Marques de brûlure près de la structure | Mauvaise ventilation | Accumulation de chaleur | Améliorer la ventilation et la climatisation |
Des broches très fines peuvent créer avec succès une géométrie complexe, Mais les longues goupilles non soutenues augmentent le risque de déviation pendant la production. Les tolérances de haute précision deviennent difficiles à maintenir une fois que le mouvement thermique et les cycles de pression répétés entrent dans le processus.
Le refroidissement compte autant que la précision de l’usinage. Certains moules échouent aux inspections dimensionnelles car l’équilibre thermique autour de la broche change lors de longues séries de production. Une meilleure disposition de refroidissement résout souvent le problème plus rapidement que des tolérances d’usinage plus strictes.
Si elles sont moulées, les pièces dépendent aussi de l’éjection autour des éléments internes, Compréhension Conceptions de manchons éjecteurs peut aider à réduire les collages et les dommages aux pièces.
Broches de noyau vs broches éjectrices: Quelle est la différence ??
Les broches de noyau façonnent les caractéristiques internes, tandis que les goupilles d’éjection poussent les pièces finies hors du moule après refroidissement. Les broches de noyau restent généralement fixes pendant le moulage, tandis que les goupilles éjectrices bougent pendant l’étape d’éjection.
Ces deux composants du moule sont souvent confondus car ils apparaissent tous deux comme des goupilles cylindriques à l’intérieur de l’outil. Leurs fonctions sont complètement différentes. Les broches de noyau créent la géométrie. Les goupilles éjecteurs retirent la pièce finie du moule.
Opro-Tech explique que les broches du noyau participent directement au modelage de la cavité, tandis que les systèmes d’éjection ne s’activent qu’après refroidissement.
| Caractéristiques | Broches de noyau | Broches éjectrices |
|---|---|---|
| Fonction principale | Trous/caractéristiques de forme | Pièce moulée poussée vers l’extérieur |
| Mouvement | Généralement stationnaire | Mouvements pendant l’éjection |
| Position dans le cycle | Injection et refroidissement | Étape d’éjection |
| Principal problème d’usure | Déflexion et abrasion | Glissades répétées |
La distinction est importante lors des examens de conception de moules. Un acheteur concentré uniquement sur le placement des éjecteurs peut négliger des exigences de soutien critiques pour les longues broches à noyau. Cette négligence peut entraîner des corrections coûteuses d’outillages par la suite.
Pour des comparaisons plus larges d’outillages, le Systèmes d’éjection de moisissure La section explique comment les composants d’éjection interagissent avec le détachage moulé des pièces. Les ingénieurs comparant différentes catégories de composants peuvent également examiner le Guide de la goupille éjectrice pour des détails supplémentaires sur les outils.
Que devraient vérifier les ingénieurs avant d’approuver la conception d’une broche centrale?
Avant d’approuver la disposition d’une broche de noyau, Les ingénieurs doivent vérifier la longueur de support, Sélection des matériaux, Exposition au refroidissement, et conditions d’usure de la résine attendues. Les petits compromis de conception deviennent souvent des échecs de production après le démarrage de cycles à fort volume.
Les longues goupilles non soutenues sont l’un des plus grands signes d’alerte. Une petite fonctionnalité de connecteur peut sembler acceptable en CAO, mais la pression d’injection répétée peut plier légèrement la goupille pendant la production. Les manchons de support ou les modifications de la géométrie sont parfois plus sûrs que de pousser trop fortement les limites de tolérance.
Matrice de sélection du matériau de la broche de noyau
| Type de résine | Niveau d’usure | Risque de corrosion | Matériel recommandé | Compromis |
|---|---|---|---|---|
| Standard PP | Low | Low | Acier à outillage | Coût réduit |
| Nylon rempli de verre | Haut | Low | Carbe | Coût d’outillage plus élevé |
| Résine ignifuge | Moyen | Haut | Acier inoxydable | Usure plus rapide que le carbure |
| Résine médicale | Moyen | Moyen | Acier inoxydable | Bonne résistance à la corrosion |
Liste de contrôle d’approbation
- Vérifiez le diamètre de la goupille par rapport à la longueur non supportée
- Examinez l’abrasivité de la résine et la teneur en charge
- Vérifiez la disposition de refroidissement près des longues broches
- Confirmez les attentes de tolérance avec le volume de production
- Inspectez les évents autour des structures étroites
- Examiner l’accessibilité des remplacements pour la maintenance
Des tolérances de haute précision sont inutiles si l’équilibre de refroidissement est mauvais. Certains moules obtiennent une excellente précision d’usinage au début, puis dériver pendant la production car la répartition de la chaleur change autour de la zone du noyau.
Pour les ingénieurs ayant besoin d’un plus large Présentation complète des composants du moule, Le guide des piliers explique comment les broches du cœur interagissent avec les systèmes de refroidissement, Cavités, Éjecteurs, et d’autres éléments d’outillage sur toute la structure du moule.
Réussir la prochaine étape
Les systèmes d’injection des broches de noyau paraissent simples au premier abord, Mais ils influencent la qualité des pièces, Durée de vie des outils, Fréquence de maintenance, et la stabilité de la production plus que ce que beaucoup d’acheteurs attendent. Le bon matériau de goupille et la conception du support peuvent éviter le flash, Distorsion des trous, et un port précoce avant même le début de la production.
Si vous examinez un nouveau design de moule, Focus sur le type de résine, Longueur de broche non supportée, Balance de refroidissement, et le volume de production attendu en premier. Ces facteurs comptent généralement plus que de poursuivre la tolérance la plus stricte possible sur le papier. Pour des décisions d’outillage plus complexes, Révision de la Guide de conception des moules d’injection peut aider à relier les choix de broches de base au système de moule plus large.
Questions fréquemment posées
Qu’est-ce qu’une goupille centrale dans le moulage par injection?
Une goupille de noyau est un composant de moule de précision utilisé pour former des trous, Machines à sous, et des caractéristiques internes à l’intérieur des pièces en plastique moulé. Elle reste à l’intérieur de la cavité tandis que la résine en fusion circule autour lors de l’injection et du refroidissement.
Quelle est la différence entre une goupille centrale et une goupille éjectrice?
Les broches de noyau créent une géométrie interne à l’intérieur des pièces moulées, tandis que les goupilles éjecteurs retirent la pièce finie du moule après refroidissement. Chaque composant fonctionne à une étape différente du cycle de moulage.
Quels matériaux sont fabriqués les broches de noyau?
Les goupilles à noyau sont généralement fabriquées en acier à outils, Acier inoxydable, ou carbure de tungstène. Le meilleur matériau dépend des conditions d’usure, Exposition à la corrosion, Abrasivité de la résine, et volume de production.
Les goupilles à noyau peuvent-elles provoquer des défauts de moulage?
Oui. Des broches de noyau mal conçues ou usées peuvent créer des flashs, Variation dimensionnelle, Problèmes de collage, et trous déformés. Les longues broches non soutenues sont particulièrement vulnérables au mouvement lors de l’injection.
Pourquoi les broches de noyau s’usent-elles?
Les broches du noyau s’usent à cause des cycles de chauffage répétés, Abrasion par résine, et la pression d’injection. Les plastiques remplis de verre et les résines corrosives augmentent généralement les taux d’usure plus rapidement que les matériaux standards.
Quelle est la précision des broches à noyau de moule d’injection?
Les broches à noyau de précision peuvent maintenir des tolérances extrêmement strictes lorsqu’elles sont correctement supportées et refroidies. Les moules haute précision peuvent atteindre une consistance au niveau du micron selon le matériau et les conditions de production.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
