



Moulage par injection plastique pour dispositifs médicaux: Conseils de conception pour pièces moulées
Medical device plastic injection molding works best when part design decisions happen before tooling starts. Engineers should focus on wall thickness, Angles de tirage, sterilization compatibility, Tolérances, and moldability early in development. Small geometry changes can prevent tooling revisions, Délais de validation, production defects, and unnecessary manufacturing costs later in the process.
Medical molded parts have far less room for design mistakes than consumer products. A feature that looks acceptable in CAD can still create warping, Flash, sterilization failures, or tooling delays once production begins. This guide focuses on practical design decisions before mold manufacturing starts, so engineering teams can reduce risk and move into validation with fewer surprises.
What makes medical device plastic injection molding design different?
Medical device plastic injection molding requires stricter design control than standard consumer molding because geometry, material choice, sterilization compatibility, and validation requirements directly affect safety, compliance, and manufacturability.
Medical products must meet tighter quality expectations than most commercial plastic parts. A small dimensional issue can affect assembly, sterility, fluid flow, or patient safety. That changes how engineers approach geometry, Tolérances, and material selection from the beginning.
The regulatory side also affects design decisions. Le Cadre FDA pour dispositifs médicaux et des systèmes de qualité tels que ISO 13485 increase the importance of process consistency and documentation. Molded parts need repeatable performance, not just successful prototypes.
Medical parts also face sterilization exposure that consumer products rarely encounter. Steam, radiation, or chemical sterilization can weaken plastics, distort geometry, or shorten product lifespan if the wrong resin is selected.
| Pièce en plastique grand public | Pièce moulée médicale |
|---|---|
| Axé sur la qualité cosmétique | Validation et sécurité axées sur la sécurité |
| Attentes de tolérance modérées | Consistance dimensionnelle serrée |
| Exigences de documentation moindres | Documentation stricte des processus |
| Exposition limitée à la stérilisation | Exposition répétée à la stérilisation |
| Changements de conception plus rapides | Révisions d’ingénierie contrôlée |
If your team still needs broader tooling knowledge, Sunshine Pro Guide complet des composants du moule explains the larger injection mold engineering process in more detail.
Vous pouvez aussi consulter les plus larges Procédé de moulage des dispositifs médicaux before finalizing tooling decisions.
How do you know if a medical part is actually moldable?
A medical plastic part is considered moldable when its geometry supports consistent filling, Éjection, Stabilité dimensionnelle, and validation without requiring excessive tooling complexity or repeated secondary operations.
Many medical parts fail during tooling because the original CAD model was designed around appearance or assembly first, then manufacturability second. A design can look clean on screen but still create sink marks, Plans courts, or difficult ejection once production begins.
The easiest way to evaluate moldability is to review geometry before tooling approval. Engineers should check wall transitions, Sous-coupes, Angles de tirage, Placement des portes, and cooling behavior early. Small adjustments during DFM review are far cheaper than modifying hardened tooling later.
Fonctionnalités qui créent fréquemment des problèmes d’outillage
Several features increase mold complexity quickly:
- Sous-coupes profondes nécessitant des actions latérales
- Coins internes vifs
- Transitions soudaines d’épaisseur de paroi
- Surfaces planes sans tirant d’eau
- Nervures fines fixées à des parois épaisses
- Surfaces esthétiques dissimulant les emplacements des portes
A reusable surgical handle is a common example. The prototype may look correct during 3D printing, but once injection molding begins, missing draft angles can create ejection damage and surface drag marks. That often forces expensive tooling revisions after steel cutting has already started.
Complex undercuts and cosmetic geometry are not always the best choice for medical products. They may look acceptable in CAD, but they frequently increase tooling risk without improving device performance.
| Vérification de la moldabilité | Pourquoi c’est important |
|---|---|
| Épaisseur uniforme de paroi | Réduit les déformations et les marques de coulée |
| Angle de tirage approprié | Supporte une éjection fluide |
| Sous-mines limitées | Réduction de la complexité des outillages |
| Ligne de séparation stable | Améliore la répétabilité dimensionnelle |
| Emplacement de la porte accessible | Améliore la consistance de la remplissage |
For a broader overview of tooling structure, review these Bases du moule d’injection before finalizing production tooling.
Which medical-grade plastics work best for molded parts?
The best plastic depends on the device’s sterilization method, durability requirements, Exposition chimique, et les besoins réglementaires. Polycarbonate, polypropylene, polyethylene, and PEEK are among the most common medical injection molding materials.
No single resin works for every medical application. Some plastics handle repeated sterilization well but cost more. Others reduce material cost but struggle with dimensional stability or long-term chemical exposure.
A disposable diagnostic housing, par exemple, may use polypropylene because it balances chemical resistance and cost. A reusable surgical component may need PEEK or polycarbonate to survive repeated sterilization cycles and mechanical stress.
A successful prototype does not automatically mean the design is production-ready. Some materials perform well during testing but lose strength or discolor after repeated sterilization exposure.
| Matériel | Meilleure utilisation | Compatibilité de la stérilisation | Limitation principale |
|---|---|---|---|
| Polypropylène (PP) | Dispositifs jetables | Bien | Raideur moindre |
| Polycarbonate (PC) | Boîtiers chirurgicaux | Bien | Risque de fissuration sous contrainte |
| Polyethylene (PE) | Systèmes de tuyauterie et de fluides | Modéré | Résistance à la chaleur plus faible |
| JEK | Dispositifs haute performance | Excellent | Coût plus élevé |
| PVC | Parties médicales flexibles | Modéré | Restrictions réglementaires |
Material selection should also match manufacturing conditions. Clean room molding, Exposition chimique, and long production runs all affect resin performance over time.
For more production context, Guide de Sunshine Pro pour Matériaux de moulage médical explains how different medical plastics behave during manufacturing.
How do sterilization requirements change part design?
Sterilization requirements directly affect resin selection, Épaisseur du mur, et la stabilité dimensionnelle à long terme. A part that survives prototyping may still fail after repeated steam, radiation, or chemical sterilization cycles.
Sterilization affects more than material strength. It can change color stability, Finition de surface, flexibility, and dimensional accuracy over time. Engineers should evaluate sterilization early instead of treating it as a final production step.
Steam sterilization creates high heat exposure. Gamma radiation can weaken certain plastics. Chemical sterilization may create stress cracking in materials that already carry internal molding stress.
A disposable diagnostic housing offers a good example. One design used uneven wall thickness near a mounting feature. The part molded correctly during testing but warped after gamma sterilization because cooling behavior and shrinkage were inconsistent across the geometry.
| Méthode de stérilisation | Préoccupation de conception | Focus recommandé |
|---|---|---|
| Stérilisation à la vapeur | Distorsion thermique | Matériaux résistants à la chaleur |
| Rayonnement gamma | Fragilité du matériau | Résine à rayonnement stable |
| Stérilisation chimique | Fissuration sous contrainte | Compatibilité chimique |
| Stérilisation par EtO | Ventilation et résidus | Accessibilité géométrique |
Engineers should also avoid late-stage sterilization changes. Switching sterilization methods after tooling approval often creates expensive redesign work.
What wall thickness and draft angle rules reduce molding problems?
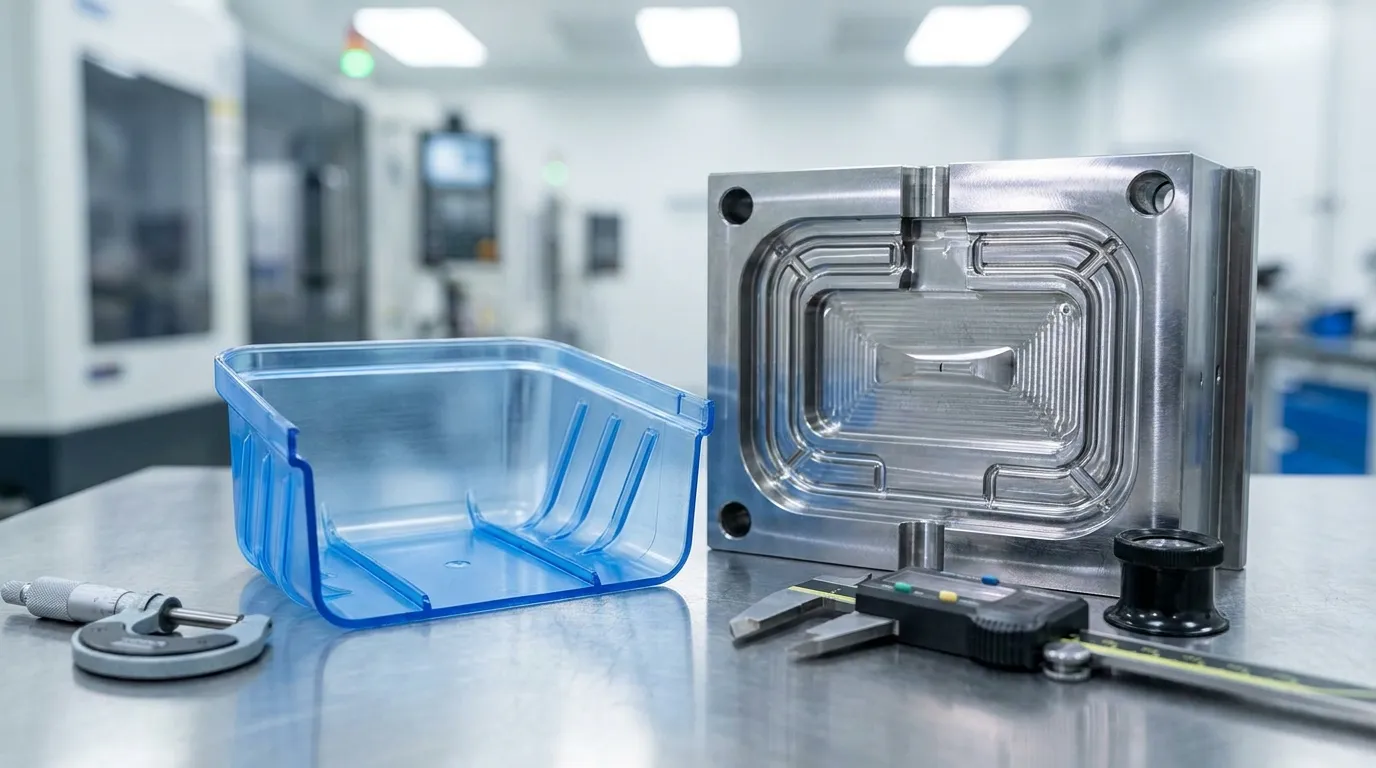
Consistent wall thickness and proper draft angles reduce warping, Marques de naufrage, Flash, and ejection damage. Small geometry changes early in design often prevent expensive tooling modifications later.
Wall thickness controls how plastic cools and shrinks inside the mold. Large thickness differences create uneven cooling, which often leads to warping, Marques de naufrage, or dimensional variation.
Draft angles help the part release from the mold cleanly. Without enough draft, molded parts can drag across steel surfaces during ejection. That damages cosmetic finishes and increases cycle instability.
Erreurs courantes de géométrie dans les pièces médicales
- Des boss épais reliés à des murs fins
- Surfaces esthétiques à tirage zéro
- Coins internes vifs
- Côtes profondes sans soutien adéquat
- Transitions abruptes d’épaisseur de paroi
A catheter component redesign showed how small geometry changes can improve manufacturability. The original design used deep side actions and tight corner transitions. After simplifying the geometry and improving draft angles, the manufacturer reduced tooling lead time and improved molding consistency.
| Règle de géométrie | Pratique recommandée |
|---|---|
| Épaisseur des parois | Gardez l’uniforme le plus possible |
| Angle de tirage | Ajoutez un tirant à toutes les faces verticales |
| Rayon d’angle | Utilisez des transitions fluides |
| Épaisseur des nervures | Gardez un mur plus fin que le mur adjacent |
| Conception des boss | Éviter l’accumulation de matériaux épais |
If you need deeper tooling context, Guide de Sunshine Pro pour Conception des composants du moule explains how part geometry affects mold performance.
How tight should tolerances really be for medical molded parts?
Not every medical molded feature requires ultra-tight tolerances. Over-constraining dimensions increases tooling complexity, inspection costs, and production risk without always improving device performance.
Many engineering teams apply tight tolerances across entire parts instead of focusing on critical dimensions. That approach increases tooling cost and slows production without adding functional value.
Critical dimensions should receive tighter control because they affect assembly, Scellement, fluid flow, or patient safety. Cosmetic or non-functional features usually do not need the same tolerance level.
A reusable medical enclosure showed this clearly during production planning. The original drawing specified ±0.02 mm tolerances across several non-critical features. The tighter limits increased tooling complexity and inspection time but did not improve product function. Relaxing those dimensions simplified manufacturing and reduced production risk.
Tighter tolerances are not always safer in medical molding. Excessive dimensional restrictions can actually increase molding instability by narrowing acceptable processing windows.
| Type de caractéristique | Stratégie de tolérance recommandée |
|---|---|
| Surfaces d’étanchéité | Contrôle strict |
| Interfaces d’assemblage | Modéré à serré |
| Caractéristiques esthétiques | Contrôle modéré |
| Surfaces non fonctionnelles | Tolérance standard de moulage |
| Sections fines et flexibles | Examen dépendant du matériel |
Material shrinkage also matters. Polypropylène, polycarbonate, and PEEK behave differently during cooling. Tolerance decisions should match actual molding behavior instead of CAD assumptions.
Long production runs can also create dimensional wear inside tooling. Guide de Sunshine Pro pour Contrôle précis de l’usure du moule explains how mold wear affects long-term consistency.
Which design mistakes cause molding defects in medical parts?
Many medical molding defects begin with avoidable design decisions. Uneven walls, Coins vifs, Mauvais placement des portes, and unrealistic tolerances often create quality problems before production even begins.
Defects are often blamed on processing conditions, but part geometry usually creates the root problem. Poor cooling balance, difficult filling paths, and unstable ejection commonly trace back to early design decisions.
Medical parts are especially sensitive because validation requirements leave less room for process variation. A geometry problem that might be acceptable in consumer molding can become a major quality issue in regulated production.
| Défaut | Cause de conception courante |
|---|---|
| Marques de naufrage | Sections de mur épaisses |
| Déformation | Refroidissement inégal |
| Flash | Mauvaise géométrie d’arrêt |
| Plans courts | Chemins d’écoulement minces |
| Lignes de soudure | Mauvais placement des portes |
A medical startup experienced a validation delay after selecting material late in the tooling process. The original mold design worked for one resin family but created filling instability after the material switch. That forced redesign work during validation instead of before tooling approval.
Tool durability matters as well. Repeated molding stress, abrasive resins, and tight shutoffs increase wear over time. Guide de Sunshine Pro pour Facteurs de durabilité du moule explains how tooling performance affects long-term molding stability.
What should engineers confirm before medical mold manufacturing starts?
Teams should finalize manufacturability decisions before steel cutting begins. Once tooling enters production, even small design changes can increase lead times, validation work, and tooling cost.
The most important step is aligning product engineering, Outillages, and manufacturing requirements before approvals are signed. Sélection des matériaux, sterilization strategy, Placement des portes, and tolerance expectations should all be reviewed together.
Liste de contrôle de la moldabilité des pièces médicales
| Élément de révision pré-outillage | Vérification du statut |
|---|---|
| Géométrie CAO finalisée | □ |
| Angles de tirage confirmés | □ |
| Analyse de l’épaisseur uniforme des parois | □ |
| Méthode de stérilisation approuvée | □ |
| Sélection de la résine finalisée | □ |
| Stratégie de tolérance examinée | □ |
| Localisation de la porte évaluée | □ |
| Exigences de validation documentées | □ |
| Dernière ligne approuvée | □ |
| Examen du DFM terminé | □ |
Les informations dont votre fabricant de moule a besoin avant l’approbation des outillages
Before tooling starts, provide:
- Fichiers CAO finaux
- Spécification des matériaux
- Exigences de stérilisation
- Volume de production attendu
- Exigences esthétiques de surface
- Attentes de validation
- Dimensions critiques et tolérances
Late-stage changes create some of the biggest delays in medical injection molding projects. A material revision or geometry update after tool steel is cut can add weeks to the production schedule.
Les équipes préparant la production peuvent revoir les Sunshine Pro Préparation des outils médicaux process to better align engineering and manufacturing expectations.
Que faire ensuite
Medical device plastic injection molding works best when manufacturability drives design decisions from the start. Small geometry adjustments, realistic tolerances, and early sterilization planning can prevent expensive tooling changes later.
Before approving a mold build, review the part from both an engineering and production perspective. Ask whether every feature truly improves function, or simply increases tooling complexity. A cleaner, more stable design usually shortens validation time and improves long-term production consistency.
If your team is still evaluating tooling strategy, Sélection des matériaux, or mold engineering details, use the broader injection mold guides from Sunshine Pro to support the next phase of development.
Questions fréquemment posées
What plastics are commonly used in medical injection molding?
Polycarbonate, polypropylene, polyethylene, JEK, and PVC are commonly used in medical injection molding because they offer different balances of durability, chemical resistance, sterilization compatibility, and biocompatibility. The best option depends on the device application and regulatory requirements.
How long does it take to make a medical injection mold?
Production mold timelines commonly range from eight to twenty weeks depending on part complexity, Exigences de validation, Nombre de cavités, and tooling revisions. Design changes during tooling development often create the biggest delays.
Why is DFM important in medical injection molding?
DFM helps engineers identify geometry, Tolérance, and tooling risks before manufacturing begins. Early DFM review reduces mold revisions, production defects, and validation delays.
Can sterilization damage injection molded medical parts?
Oui. Some plastics lose strength, discolor, warp, or crack after repeated steam, radiation, or chemical sterilization exposure. Material selection and wall design should account for sterilization early in development.
What causes warping in medical molded parts?
Warping is commonly caused by uneven wall thickness, poor cooling balance, sharp geometry transitions, or material shrinkage variation. Consistent geometry usually improves dimensional stability.
Are tighter tolerances always better for medical parts?
Non. Excessively tight tolerances increase tooling complexity, inspection costs, and molding instability. Critical dimensions should receive tighter control while non-critical features should remain manufacturable.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
