



Ajustement à presse à goupille pour moules d’injection: Guide de sélection de l’ajustement H7
Une presse à goupille à chevilles adaptée aux moules d’injection ne peut pas être choisie uniquement à partir de la désignation H7. H7 définit la plage de taille autorisée du trou, pas la coupe complète. La goupille doit également avoir une classe de tolérance spécifiée ou des limites supérieures et inférieures confirmées.
L’association correcte dépend du composant du moule qui doit retenir la tige, si le composant d’accouplement doit être retiré, le diamètre nominal, Matériau de la plaque, Durée de l’engagement, et qualité des trous. Les systèmes d’alignement plus larges sont couverts dans Broches et bagues de moulage (déduit). Ce guide se concentre uniquement sur les goupilles fixes fixes dans les plaques de moule et les composants d’outillage associés.
Une épingle à chevilles ne doit pas non plus être confondue avec une épingle guide. Les goupilles de cheville localisent les composants assemblés, tandis que Goupilles guides de moule Pénètre à plusieurs reprises dans les bagues guides à mesure que le moule s’ouvre et se ferme.
Que signifie H7 dans un ajustement à goupille?
Le système ISO attribue des zones de tolérance séparées aux trous et aux arbres. Dans une désignation H7:
- H identifie la position de la zone de tolérance de trou par rapport à la taille nominale.
- 7 identifie le grade de tolérance.
- La largeur de tolérance réelle varie avec le diamètre nominal.
- Une classe d’arbre ou de goupille distincte est nécessaire pour définir l’ajustement complet.
ISO 286-1 établit la terminologie et le système de code pour les tolérances, Déviations, et convient. ISO 286-2 fournit les écarts limites spécifiques au diamètre pour les trous et les arbres.
Cela signifie qu’une note de dessin qui spécifie uniquement « Ø10 H7 » contrôle le trou mais ne précise pas entièrement la relation pivot-goupille. Le concepteur doit également indiquer la classe de broches, Référence à une norme de broches applicable, ou fournir les limites acceptables de diamètre de goupille.
Pourquoi le trou et la goupille nécessitent des classes de tolérance séparées
Un trou nominal de 10 mm n’est pas fabriqué à 10 mm exactement.000 mm à chaque fois. Il est autorisé de se situer entre les limites inférieures et supérieures définies. La goupille à chevilles possède également sa propre plage dimensionnelle autorisée.
L’ajustement dépend de quatre valeurs:
- Plus petit trou autorisé.
- Plus grand trou autorisé.
- Petite broche autorisée.
- Plus grande broche autorisée.
Changer uniquement la classe des goupilles peut transformer le même trou H7 en un dégagement, Transition, ou relation d’interférence. Classes telles que h6, M6, n6, et p6 positionne la zone de tolérance de la broche différemment par rapport à la droite de taille nominale. Leur aptitude ne peut être jugée uniquement des lettres; les limites ISO applicables doivent être vérifiées pour le diamètre sélectionné.
Dégagement, Transition, et Résultats d’interférence
| Comportement d’aptitude | Condition dimensionnelle | Fonction fonctionnelle typique |
|---|---|---|
| Dégagement | Le trou reste plus grand que la goupille à toutes les limites autorisées | Montage facile, Retrait, ou le mouvement |
| Transition | Les plages de tolérance permettent soit un léger dégagement, soit une légère interférence | Emplacement précis avec un comportement d’assemblage strictement contrôlé |
| Interférence | La goupille reste plus grande que le trou à toutes les limites autorisées | Rétention positive dans la composante sélectionnée |
Un couple H7/m6 ne doit pas automatiquement être décrit comme un ajustement à la presse garanti. Selon les limites applicables, elle peut produire une condition de transition. Une zone de broches plus serrée peut fournir des interférences plus constantes, Mais une interférence plus élevée n’est pas automatiquement meilleure. Cela peut augmenter la force d’insertion, endommager le trou, déformer une plaque fine, ou compliquer les retraits futurs.
Sélectionnez l’ajustement selon la fonction du composant du moule
Le choix de l’ajustement doit commencer par l’assemblage du moule, Pas avec un tableau de tolérance.
Identifier:
- la composante dans laquelle la cheville doit rester fixe;
- le composant qui doit se situer au-dessus de la tige;
- à quelle fréquence l’assemblage sera séparé;
- si la baguette doit être remplaçable;
- la capacité de la plaque à supporter en toute sécurité un ajustement d’interférence.
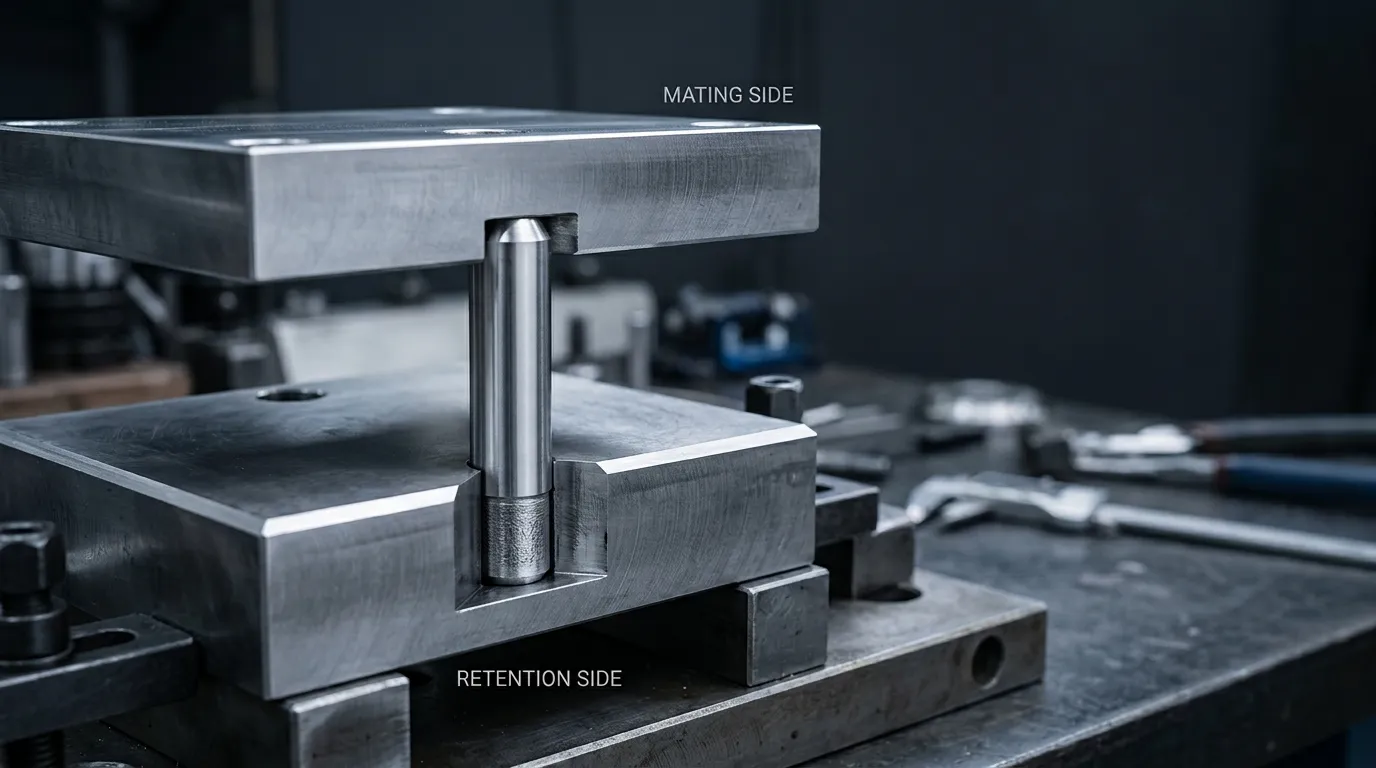
Une configuration courante utilise une interférence ou une condition de transition contrôlée du côté de la rétention et une condition de dégagement vérifiée dans la composante d’accouplement. Cela maintient la baguette attachée à une plaque tout en permettant à l’autre composant de s’assembler et de se séparer sans binding inutile.
Le côté Conservation: où la cheville doit rester fixe
Le trou côté rétention maintient la baguette lors de l’assemblage du moule, Manipulation, Entretien, et séparation répétée des composants d’accouplement.
Avant de sélectionner l’interférence, vérifier:
- Matériau et dureté de la plaque;
- Épaisseur de la plaque autour du trou;
- distance du trou à l’arête la plus proche;
- Longueur d’engagement de la baguette;
- Accès pour une extraction future;
- que la plaque soit un composant permanent ou remplaçable.
La coupe la plus serrée disponible ne devrait pas être choisie par défaut. La rétention requise doit être équilibrée avec le stress local, Force d’installation, et la réparabilité.
Pour une installation aveugle, Réfléchissez à la façon dont la bave sera retirée avant que le trou ne soit usiné. Un trou traversant, Accès arrière, Ou une cheville à tirage à filetage interne peut empêcher qu’un simple composant de localisation ne devienne un problème d’entretien.
Le Côté Accouplement: Emplacement sans liaison inutile
Le composant d’accouplement doit se situer précisément au-dessus de la cheville, Mais il peut aussi être nécessaire de se séparer lors de l’entretien de la moisissure.
Un trou d’accouplement orienté jeu est généralement plus pratique lorsque le composant est:
- supprimé fréquemment;
- assemblé à la main;
- positionné par plusieurs tiges;
- sensible à la contamination ou aux meules;
- Probablement des différences de température lors de l’assemblage.
Ajuster fermement la même baguette sur deux plaques séparées peut rendre l’assemblage sensible aux erreurs de position. Cela peut aussi empêcher une place complète, endommager les bords du trou, ou rendre la séparation ultérieure difficile.
La bonne disposition dépend de l’application. Un insert assemblé de façon permanente peut justifier une relation différente d’une plaque retirée à chaque cycle d’entretien.
Tableau de sélection fonctionnelle
| Conditions d’application | Résultat souhaité | Vérification principale |
| La tige doit rester sur une seule plaque robuste | Rétention contrôlée ou interférence garantie | Limites de goupille et de trou, Matériel, Engagements, Distance d’arête |
| La plaque d’accouplement doit être retirée | Jeu d’assemblage prévisible | Plus grand goupille versus plus petit trou d’accouplement |
| Le composant nécessite un emplacement amovible très précis | Autorisation strictement contrôlée ou transition approuvée | Pile de tolérance complète et précision de position des trous |
| Le trou est usé ou agrandi | Réparation surdimensionnée conçue | Matériau restant de la plaque, Nouvelle taille de trou, Limites personnalisées des broches |
| La plaque est fine ou proche d’un bord | Contrainte locale limitée | Examen technique avant d’augmenter les interférences |
| Dowel est inaccessible par l’arrière | Caractéristique d’extraction prévue | Style à tige, extrémité filetée, ou un accès alternatif |
Calculer le dégagement ou l’interférence dans le pire des cas
N’approuvez pas un ajustement de baguette uniquement sur la base des dimensions nominales. Calculer les deux conditions extrêmes de fabrication.
Utilisez ce procédé:
- Identifier le diamètre nominal de la cheville.
- Trouver la plage de diamètres applicable dans la norme de tolérance de courant.
- Enregistrer les dimensions les plus petites et les plus grandes des trous H7.
- Enregistrer les dimensions les plus petites et les plus grandes des broches.
- Calculer la condition la plus lâche possible.
- Calculer la condition la plus étroite possible.
- Confirmez si l’ensemble de la gamme produit une dégagement, Transition, ou interférence.
Utilisez les deux extrêmes de tolérance
Les calculs de base sont les suivants:
Jeu maximal = plus grand trou − plus petit goupille
Jeu minimum = plus petit trou − plus grand goupille
Un résultat positif représente la dégagement. Un résultat de dégagement négatif représente une interférence.
Par exemple:
- Si le résultat de la dégagement minimal est positif, L’accès au sol existe à chaque combinaison autorisée.
- Si un résultat est positif et l’autre est négatif, L’ajustement est transitoire.
- Si même la combinaison la plus lâche produit une valeur de dégagement négative, l’interférence est garantie dans les limites spécifiées.
L’interférence maximale peut aussi s’exprimer comme:
Interférence maximale = plus grande broche − plus petit trou
Ces calculs doivent utiliser des valeurs du même système standard et la bonne plage de diamètre nominal. Ne mélangez pas une tolérance de broches de catalogue, une classe de trous ISO, et une taille nominale supposée sans vérifier qu’ils sont compatibles.
Méthode d’exemple résolu pour une tige de moule
Pour une cheville nominale de 10 mm, Récupérez d’abord les limites de trou H7 et les limites de classe de broches sélectionnées dans l’édition actuelle de l’ISO 286-2.
Puis créez une table de calcul:
| Valeur requise | Source |
| Plus petit trou H7 | Limite ISO 286-2 pour la plage de diamètres applicable |
| Plus grand trou H7 | Limite ISO 286-2 pour la plage de diamètres applicable |
| Petite goupille | Limite de dessin sélectionnée par classe de broches ou fournisseur |
| Plus grande goupille | Limite de dessin sélectionnée par classe de broches ou fournisseur |
| Garde maximale | Plus grand trou moins la plus petite goupille |
| Garde minimale | Plus petit trou moins la plus grande goupille |
Le résultat établit la relation dimensionnelle, mais cela ne prouve pas à lui seul que l’ajustement est sûr pour la plaque de moule. Matériau de la plaque, Géométrie locale, Méthode d’insertion, et les conditions de service doivent encore être révisées.
Vérifiez la conception du moule avant d’augmenter les interférences
L’interférence crée une pression de contact entre la goupille et la paroi du trou. Les mêmes interférences dimensionnelles peuvent se comporter différemment dans une plaque épaisse d’acier trempé et dans une plaque fine, composante plus douce près d’un bord.
Matériau de la plaque, Dureté, et géométrie locale
Examinez ces facteurs avant de finaliser l’adéquation:
- Matériau de la plaque: Les matériaux plus tendres peuvent se déformer plus facilement autour du trou.
- Dureté de la plaque: Cela influence la façon dont le trou réagit lors de l’insertion et du retrait.
- Épaisseur des parois: Les sections minces peuvent être moins tolérantes à une forte pression locale.
- Distance d’arête: Un trou proche d’un bord contient moins de matière environnante.
- Dommages existants: Scoring, Effilage, craquelement, ou une réparation antérieure modifie l’état de l’articulation.
- Profondeur de trou: Un trou aveugle profond peut piéger des débris ou de l’air et compliquer l’extraction.
Évitez de supposer qu’un ajustement utilisé avec succès dans une plaque de moule puisse être transféré sans modification sur un autre matériau ou une autre géométrie.
Fiançailles, Temperature, et fréquence de maintenance
Un engagement plus long augmente la surface de contact entre la goupille et le trou, Mais cela peut aussi augmenter la difficulté d’installation et d’extraction. Il n’existe pas de rapport d’engagement universel adapté à chaque plaque de moule.
La température est également importante lorsque la goupille et la plaque sont mesurées ou assemblées dans des conditions différentes. L’inspection et l’assemblage dimensionnels doivent utiliser un système défini, condition contrôlée lorsque la tolérance est suffisamment serrée pour que la variation de température affecte le résultat.
La fréquence d’entretien modifie également l’arrangement préféré. Un composant de localisation régulièrement séparé peut bénéficier d’un modèle de baguette remplaçable ou extractible plutôt qu’à un ajustement à pression aveugle permanent.
Mécaniquez et inspectez correctement le trou de la cheville
Un callout de tolérance correct ne peut pas compenser un trou mal produit. Le trou final doit avoir la taille requise, mais il doit aussi être bien positionné et avoir une forme acceptable.
Drill, Ream, Deburr, et Clean
Une séquence pratique de production de trous est:
- Établir la position du trou à partir des bons datums de moule.
- Sécurisez et soutenez la plaque.
- Repérez le trou là où c’est nécessaire pour réduire la marche du foret.
- Forage sous le diamètre final.
- Lames à la taille finale spécifiée en utilisant des outillages et des conditions de procédé appropriées.
- Débavure l’entrée et la sortie sans créer un nouveau bord tranchant.
- Puces propres, Particules abrasives, Résidus d’huile, et des débris piégés.
- Inspectez le trou avant d’appuyer sur la goupille.
Un alésoir suit le trou existant. Cela peut améliorer le diamètre et la finition, mais il ne peut pas corriger de manière fiable la déambulation sévère des foreuses, Mauvaise rectitude, Bavardages, ou un axe mal placé. SPIROL’s Guide de préparation des trous pour les goupilles à ajustement pressé De même, il faut mettre l’accent sur une tenue de travail rigide et un forage précis comme prérequis pour produire un trou contrôlé.
La tolérance de taille ne contrôle pas la géométrie des trous
H7 contrôle la taille de trou autorisée. Il ne contrôle pas indépendamment:
| Contrôle dimensionnel | Contrôle géométrique |
| Diamètre minimum du trou | Position du trou |
| Diamètre maximal du trou | Orientation des axes |
| Largeur de tolérance de taille | Droiture |
| Localisation de la zone de tolérance | Rondeur ou cylindricité |
Un trou peut mesurer dans les limites de H7 et provoquer un blocage si son axe est incliné, Sa forme est effilée, ou un motif à deux trous est mal positionné.
ISO 1101 fournit le langage des symboles et les règles d’interprétation utilisées pour les spécifications géométriques. Le dessin du moule doit appliquer uniquement les contrôles géométriques nécessaires à la fonction de localisation plutôt que de dépendre de l’appel de taille H7 pour contrôler chaque caractéristique.
Inspectez la goupille et le trou avant l’assemblage
Avant de presser la baguette:
- Confirmez le diamètre réel de la broche ou les limites garanties du fournisseur;
- Vérifiez le diamètre du trou avec une méthode de mesure appropriée;
- Vérifier la réduction de la puissance, Bouche de cloche, meules, et dommages à la surface;
- Confirmez que le trou et la goupille sont propres;
- Vérifiez que la position du trou permet à la composante d’accouplement de s’assembler;
- Inspecter à une température contrôlée lorsque la tolérance est sensible à la variation thermique.
Une description de catalogue telle que « sol de précision » ne remplace pas les limites dimensionnelles requises pour le calcul.
Installation, Remove, et réparer la cheville sans endommager la moisissure
Une installation correcte maintient la goupille alignée avec l’axe du trou et évite des dommages inutiles à la plaque.
Installation de presse contrôlée
Utilisez la séquence suivante:
- Inspectez la goupille et le trou.
- Confirmez l’extrémité d’insertion prévue et l’entrée.
- Soutenez la plaque près du trou.
- Alignez la goupille avec l’axe du trou.
- Appliquer une force axiale contrôlée avec un équipement de pressage approprié.
- Surveillez l’insertion pour détecter une résistance soudaine ou un désalignement.
- Arrêtez-vous et inspectez plutôt que de forcer une ajustement anormal.
Un martèlement incontrôlé peut faire basculer la goupille, endommager le bord d’entrée, marquez la surface du sol, ou agrandir la première partie du trou. Une presse ne corrige pas un décalage excessif de tolérance; Il applique la Force de manière plus contrôlée.
Extraction du plan et réparation des trous usés
Une baguette dans un trou traversant peut souvent être enfoncée ou poussée vers l’arrière. Les trous aveugles nécessitent une méthode d’élimination planifiée, comme:
- un baffle à tir à filetage interne;
- une fonction d’extraction accessible;
- une bague de localisation amovible;
- un design de plaque permettant l’accès à l’arrière.
Après le retrait, Mesurez automatiquement le trou au lieu d’installer une nouvelle goupille. Un détachement, effilé, Noté, ou un trou agrandi peut ne plus fournir la rétention souhaitée.
Une réparation surdimensionnée peut être possible en aléchant le trou endommagé à un diamètre contrôlé et en spécifiant une goupille correspondante. La réparation doit laisser suffisamment de matière de plaque environnante et préserver la position du trou requise. Mettez à jour le dessin pour que les futurs remplaçants ne soient pas commandés à la taille d’origine.
Précisez l’ajustement de la cheville sur le plan et la demande d’offres du fournisseur
Un dessin complet doit communiquer la relation fonctionnelle, pas seulement le diamètre nominal.
Appels minimums de dessin
Incluez:
- Diamètre nominal de la broche;
- Longueur de la tige;
- H7 ou autre tolérance de trou;
- Classe de tolérance de broches ou limites explicites de diamètre;
- Norme de broche applicable;
- Matériau de goupille et exigences de dureté;
- Exigence de finition de surface lorsque fonctionnelle;
- Composante côté rétention;
- Durée d’engagement requise;
- Taille et tolérance du trou d’accouplement;
- Contrôles pertinents de position ou d’orientation du trou;
- Forme finale ou caractéristique d’extraction;
- Exigences en quantité et documents d’inspection.
ISO 8734 Couvre des tigillons parallèles fabriqués en acier trempé et en acier inoxydable martensitique. ISO 2338 Couvre des goupilles parallèles fabriquées en acier non trempé et en acier inoxydable austénitique. Référencer une norme produit aide à définir la catégorie de broches, mais le dessin doit tout de même établir l’ajustement requis par l’assemblage du moule.
Questions à confirmer avec le fournisseur de goupilles
Demandez au fournisseur:
- Quels diamètres de broches supérieur et inférieur sont garantis?
- Quelle norme de tolérance et quelle édition sont utilisées?
- La tolérance citée s’applique-t-elle au diamètre et au matériau sélectionnés?
- Quelles options de matériaux et de dureté sont disponibles?
- Peut-on produire un diamètre de réparation sur mesure ou surdimensionné?
- Quels enregistrements dimensionnels ou matériels peuvent être fournis?
- Le fournisseur a-t-il besoin du matériau de la plaque, Durée de l’engagement, ou condition d’aptitude requise?
SunshinePro Page produit de la goupille Dowel Liste droite, effilé, et configurations personnalisées, ainsi que l’acier allié, inox, et options d’acier à outillage. Il indique également que le diamètre, Longueur, Classe de tolérance, Qualité des matériaux, et la finition de surface peut être personnalisée, avec usinage CNC, Broyage, et le traitement thermique est listé comme procédés de production. Ce sont des options au niveau des fournisseurs, Pas la preuve qu’une seule tolérance ou matériau est correct pour chaque moule.
Un composant catalogue peut être adapté lorsque ses limites réelles correspondent au calcul. Lorsqu’un composant standard ne répond pas au diamètre requis, Matériel, Caractéristique de suppression, ou la taille de réparation, Examinez le choix entre personnalisé et Moulage des pièces standard.
Liste finale de vérification pour la sélection de l’ajustement Dowel-Fit
Avant de relâcher le dessin ou de réparer le moule:
- Identifiez le composant qui doit retenir la bâche.
- Définissez comment le composant d’accouplement va s’assembler et se séparer.
- Sélectionnez le comportement fonctionnel requis: Dégagement, Transition, ou interférence.
- Récupérez les limites de trou et de goupille spécifiques au diamètre.
- Calculer les conditions les plus serrées et les plus souples possibles.
- Matériau de la plaque de contrôle, Dureté, Épaisseur du mur, Distance d’arête, et engagements.
- Confirmez que le trou peut être usiné et contrôlé géométriquement.
- Définir la méthode d’inspection.
- Installation contrôlée par plan.
- Prévoyez une méthode d’élimination future.
- Complétez le dessin avec les exigences de trou et de goupille.
- Vérifiez les limites dimensionnelles réelles du fournisseur avant de commander.
Pour une baguette personnalisée ou une taille de réparation, Soumettre le dessin du moule, Diamètre nominal, Ajustement obligatoire, Matériau de la plaque, Durée de l’engagement, et les attentes d’inspection via SunshinePro Page de contact. La tolérance finale doit être confirmée par rapport à l’application réelle plutôt que sélectionnée uniquement à partir de la désignation H7.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
