



Outils B vs Outils D: Dimensions, Capacité, et Compatibilité
Les outils B et D sont des familles dimensionnelles de perforatrices et matrices de presse à tablette. L’outillage B possède un canon de perforation plus petit et une enveloppe de puce, ce qui permet de permettre plus de stations sur une tourelle donnée. L’outillage D est physiquement plus grand et permet généralement d’accueillir une enveloppe de tablette plus grande ainsi que différentes configurations en temps de repos.
Aucune des deux options n’est universellement meilleure. Le bon choix dépend de la presse et de la tourelle installées, Géométrie de tablette, Comportement de formulation, Conditions de séjour et de compression requises, Norme d’outillage, et objectif de production. Pour un contexte plus large sur B, D, BB, et configurations de bases de données, voir Types d’outils de presse à tablette.
« Capacité » nécessite également une définition claire. Dans une comparaison des outils B vs D, il peut faire référence à:
- La taille de la tablette que l’outillage peut accueillir;
- le nombre de stations et la production potentielle;
- les conditions de compression et de maintien disponibles pour former une tablette acceptable.
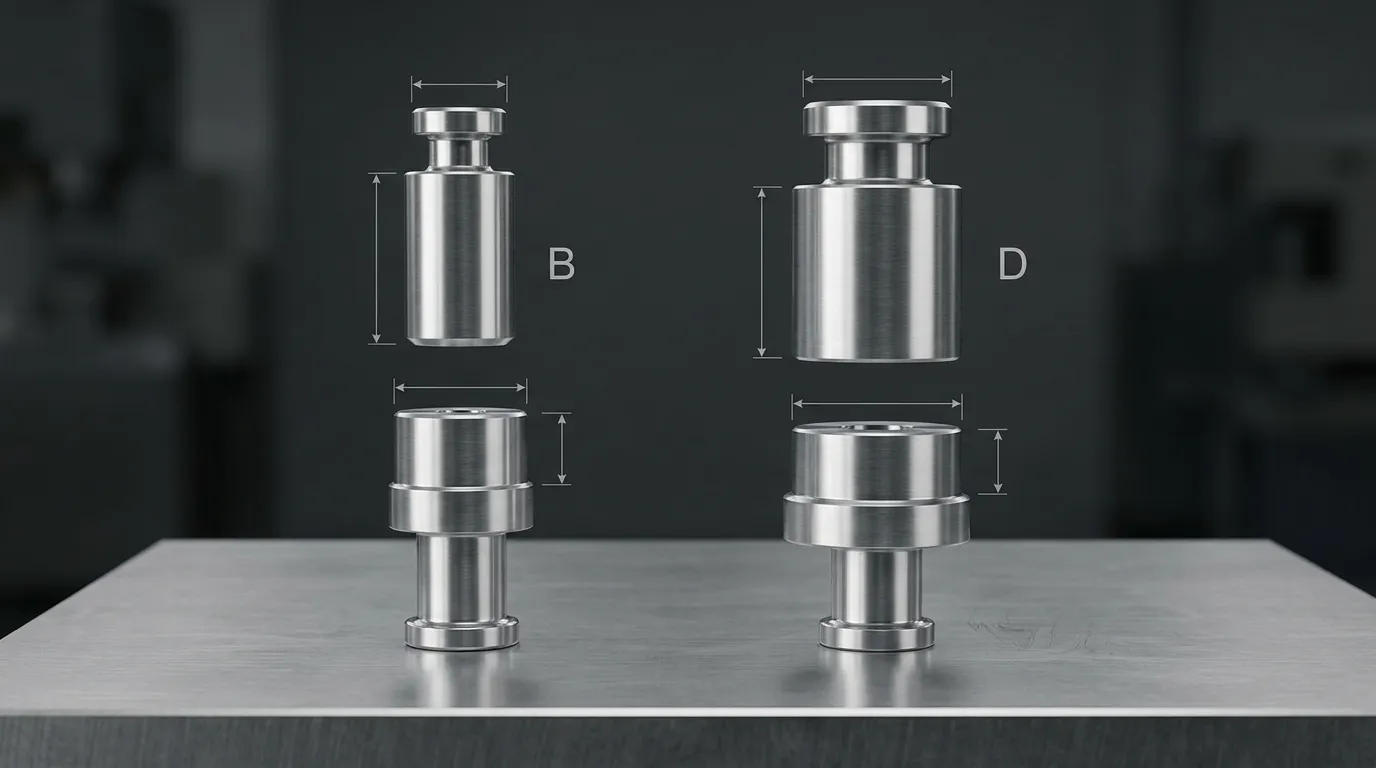
Comparaison rapide des outils B et D
| Critère de comparaison | Outils B | Outils en D |
|---|---|---|
| Diamètre nominal du canon perforé | Environ 19 mm | Environ 25,35 mm |
| Diamètre extérieur nominal de la tête de poinçonnage | Environ 25,27 mm | Environ 31,6 mm |
| Die courant en extérieur | Environ 30,16 mm | Environ 38,10 mm |
| Hauteur de la matrice commune | Environ 22,22 mm | Environ 23,81 mm |
| Référence maximale courante pour une tablette ronde | Jusqu’à environ 16 mm | Jusqu’à environ 25 mm |
| Tendance à la densité de la station de tourelle | Plus haut, où la tourelle est conçue pour l’outillage B | Plus bas qu’une tourelle B comparable car chaque station a besoin de plus d’espace |
| Tendance à la résidence | Cela dépend de la forme de la tête, Géométrie de la presse, et vitesse | Souvent associé à une plus grande capacité de séjour à plat ou plus longue, Mais pas universellement |
| Direction de sélection typique | Enveloppe de tablette plus petite ou densité de stations plus élevée | Enveloppe de tablette plus grande ou un processus nécessitant une tête différente et une configuration en temps continu |
| Interchangeabilité directe | Non | Non |
Ce sont des dimensions de référence courantes, Ce n’est pas une spécification d’achat complète. ISO 18084 définit les dimensions principales du poinçonnage et de la matrice, Tolérances, Caractéristiques, et des mesures liées à l’interchangeabilité. Un article technique de KORSCH liste également des canons à perforation nominale de 19 mm et 25 mm, avec des diamètres de puces de 30,16 mm et 38,10 mm pour les configurations B et D respectivement. Les outillages approuvés et les dessins de tourelle doivent contrôler l’ordre final. Normes Tepha 4Itech 4Itech Normes 4
Différences dimensionnelles qui déterminent l’ajustement des outillages
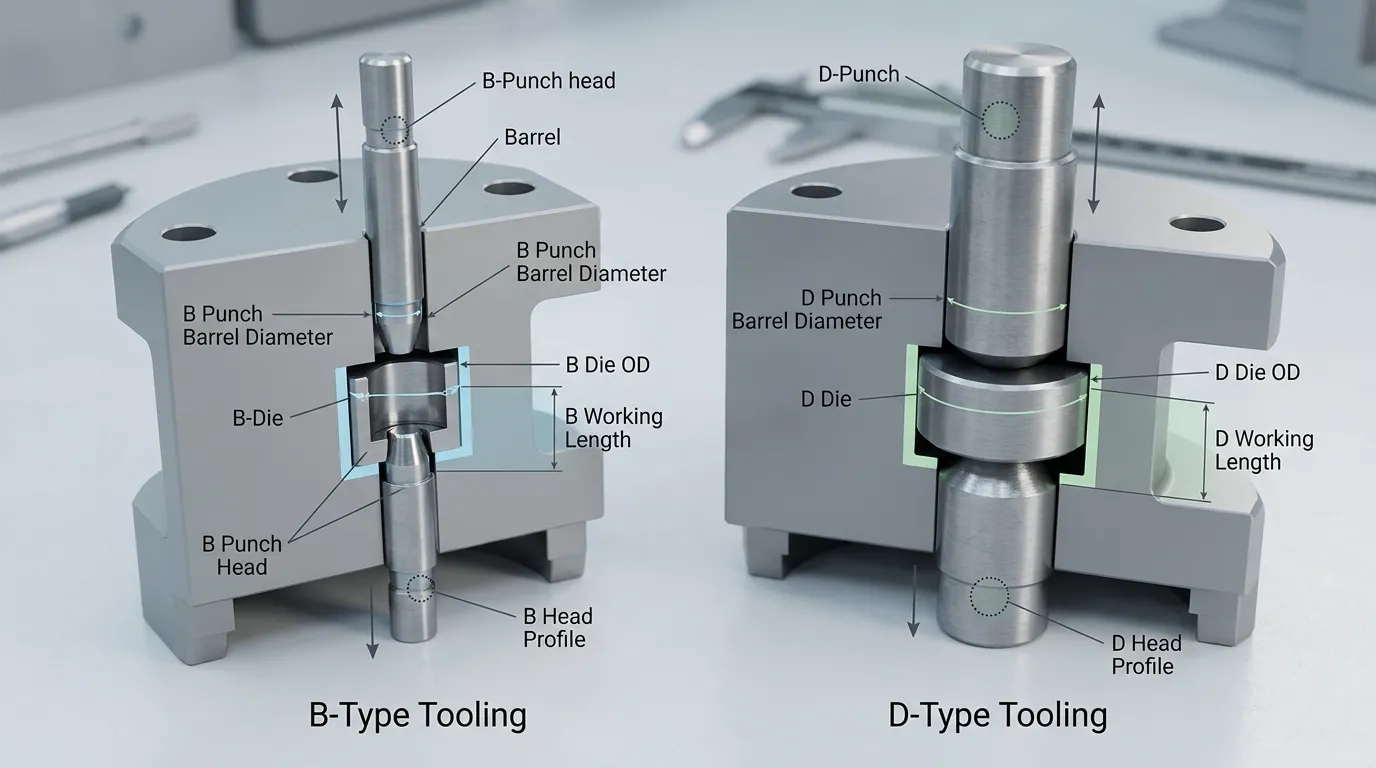
La différence de taille visible entre les outillages B et D n’est pas simplement une préférence de capacité. Il détermine si les composants peuvent physiquement fonctionner dans une tourelle particulière.
Un canon de perforation passe à travers un guide de perforation de taille précise. Une poinçonne B avec un canon nominal proche de 19 mm ne peut pas simplement remplacer une poinçonne D conçue pour un guide proche de 25,35 mm. La même restriction s’applique aux matrices: un diamètre extérieur courant de la puce B est d’environ 30,16 mm, tandis qu’un dé D courant fait environ 38,10 mm. Les poches de la tourelle et le système de rétention doivent correspondre à ces dimensions. Normes Itech 1
La géométrie de la tête de poinçon est aussi importante. La tête entre en contact avec les caméras de presse à tablette et les rouleaux de compression, donc son diamètre, épaisseur, Rayon, Plat, et la géométrie sous la tête influence la façon dont le poinçon se déplace dans le cycle de compression. Deux poinçons peuvent partager une désignation B ou D et rester incompatibles car ils suivent des normes différentes ou des conceptions spécifiques à chaque machine.
Dimensions du poinçonnage et du coin qui doivent correspondre
Un fournisseur a normalement besoin de plus que les mots « outils B » ou « outils D ». Les dimensions et caractéristiques critiques incluent:
- Upper- et diamètre inférieur du canon;
- Diamètre extérieur et profil extérieur de la tête de poinçonnage;
- Upper- et la longueur totale de la coupe inférieure;
- Longueur de travail;
- Dimensions de la pointe du poinçon et profondeur de la coupe;
- Diamètre extérieur et hauteur de la matrice;
- Dimensions du calibre;
- Le Groove, Effilage, ou des caractéristiques de rétention;
- Emplacement et angle anti-clé en main;
- Rotation de la tourelle de presse à tablette.
La longueur de travail est particulièrement importante car la variation au sein d’un ensemble d’outils peut affecter l’épaisseur et la consistance de la tablette finale. Longueur totale, Diamètre du canon, L’OD, L’Ennui, et la forme de tête sont également considérées comme des dimensions d’inspection critiques dans les directives établies de gestion des outillages. I Holland Ltd
Pourquoi une étiquette nominale B ou D ne garantit pas l’interchangeabilité
B et D décrivent des familles de tailles d’outils. Ils ne le font pas, Seuls, Confirmer la norme complète.
Les configurations Euro/ISO et TSM peuvent différer dans la forme de la tête de poinçon, Tête plate, Épaisseur de la tête, Angle de came sous la tête, Longueur totale nominale, et la clé. Ces différences peuvent restreindre l’interchangeabilité même lorsque les deux outils sont décrits comme outils B ou les deux comme outils D. Les poinçons supérieurs formés et multi-pointes nécessitent également la bonne position anti-clé en main pour la rotation de la tourelle et la disposition de décollage de la plaquette. I Holland Ltd
Ce que signifie « capacité » dans une comparaison B contre D
La capacité d’outillage doit être évaluée en trois catégories distinctes. Une famille qui offre une capacité de plus grande taille que des tablettes ne fournit pas automatiquement plus de capacité de production, et un outil plus grand n’établit pas une cote universelle sûre de force de compression.
Capacité de la taille d’une tablette
L’outillage D offre une enveloppe physique plus grande pour la pointe de la perforation et l’alésage de la matrice. Une référence industrielle courante est d’environ 25 mm pour une tablette ronde sous outillage D et environ 16 mm sous outillage B. Ces chiffres sont utiles pour le dépistage préliminaire, Mais ce ne sont pas des limites universelles de conception. KORSCH 1
Le fournisseur doit également prendre en compte:
- Dimensions des tablettes majeures et mineures;
- Profil rond ou façonné;
- Profondeur de la coupe;
- Terre en bordure et épaisseur de la toile;
- Géométrie de la ligne de score;
- Embossage;
- Épaisseur du comprimé et poids cible;
- Résistance de la pointe de poinçon;
- Jeu entre la pointe et l’alésage de la matrice.
A en forme, Noté, embossé, ou la tablette multicouche ne nécessite pas intrinsèquement des outils D. Ces caractéristiques dépendent du design de la tablette, Géométrie à pointe de pointe, Clé, Capacité machine, et la charge mécanique. La décision B-or-D concerne l’enveloppe d’outillage disponible et la configuration de la presse, Pas si la face de la tablette est simple ou complexe.
Capacité de production et densité des stations de tourelles
Parce que l’outillage B utilise un canon et une enveloppe de matrice plus petits, une tourelle d’une taille de cercle de tangage donnée peut souvent accueillir plus de stations B que de stations D. Plus de stations peuvent augmenter la production théorique lorsque la presse fonctionne à la même vitesse.
Pour une pointe simple, Presse simple face, La relation de base est:
Tablettes théoriques par heure = vitesse de la tourelle en tours par minute × nombre de stations × 60
Pour l’outillage multi-pointes, multipliez le résultat par le nombre de pointes de tablette à chaque station. KORSCH utilise cette relation dans sa discussion technique sur la sélection des tourelles et la production multi-pointes. KORSCH
Cela ne signifie pas que les outils B garantissent une production réelle plus élevée. La sortie validée réelle dépend également de:
- Vitesse maximale durable de la tourelle;
- Formulation de débit et remplissage de la matrice;
- Exigences de maintien en compression;
- Performance des alimentateurs;
- Capacité de contrôle du poids sur tablette;
- Comportement d’éjection et de décollage;
- Condition des outillages;
- Exigences de rejet et d’inspection;
- Configuration à pointe unique ou à pointes multiples.
Une formulation difficile à compresser peut nécessiter un fonctionnement plus lent. Dans ce cas,, L’avantage du nombre de stations peut être partiellement ou totalement compensé par la vitesse durable plus faible.
Force de compression et capacité de maintien
Le temps de maintien est la période pendant laquelle les pointes de poinçon restent à la séparation minimale ou proches de la séparation minimale sous compression. Elle est influencée par la géométrie de la tête de poinçon, Taille à tête plate, Géométrie des rouleaux de compression, Vitesse cercle de tangage de la tourelle, et la vitesse d’appui.
L’outillage D est souvent associé à une géométrie de tête plus grande et à une plus grande durée de vie, Mais la relation n’est pas absolue. Les outils B et D peuvent utiliser des headflats modifiés ou allongés, et le résultat exact dépend de la norme et de la presse sélectionnées.
Une étude évaluée par des pairs comparant les outillages B et D a révélé que le diamètre plat de la tête et le type d’outillage affectaient les propriétés mécaniques des tablettes, Mais les résultats ont également changé avec la composition de la formulation et la force de compression. L’étude soutient donc une décision dépendante de la formulation — et non l’affirmation selon laquelle les outils D produisent toujours des comprimés plus puissants. Recherche sur les outillages B/D et la géométrie des têtes de poinçon Interactions rapportées entre types d’outils, dwell, Force, Résistance à la traction, Friabilité, et comportement de capping. ResearchGate 2Taylor & Francis en ligne 2
Les directives techniques de Natoli expliquent également qu’augmenter la tête de poinçonnage plate peut allonger le temps de vie à la même vitesse de tourelle pour les outils TSM-B et TSM-D. La sensibilité au taux de déformation de la formulation peut déterminer si ce maintien supplémentaire améliore la performance de production. Ingénierie Natoli
Une force maximale sûre ne peut pas être choisie uniquement à partir de l’étiquette B ou D. Cela dépend aussi de la note de la presse, Surface et forme de la pointe de poinçon, Matériau des outils, Traitement thermique, Conception de la tête, État de l’outil, Formulation, et des calculs d’ingénierie approuvés.
La compatibilité nécessite plus que de choisir B ou D
Un ordre d’outillage correct doit satisfaire à plusieurs couches de compatibilité:
- Famille d’outillages: B ou D;
- Norme d’outillage: EU/ISO, TSM, ou une autre spécification spécifique à la machine;
- Géométrie de tourelle: Guides de poinçon, Les Poches, Disposition de la station, et la rétention;
- Géométrie du poinçon: Forme de tête, Durées, Longueur de travail, et la clé;
- Géométrie de tablette: Indice, Coupe, Partition, Embossage, Terres, et à la matrice;
- Exigences du procédé: Profondeur de remplissage, Force, dwell, Éjection, et la sortie.
La famille d’outillages et la norme d’outillage sont des choix différents
L’outillage B n’est pas synonyme d’outillage TSM, et l’outillage D n’est pas synonyme des outillages européens. Les familles B et D peuvent toutes deux être configurées selon les conventions TSM ou EU/ISO.
La norme ajoute des détails dimensionnels au-delà du canon et de l’enveloppe de la matrice. Différences de longueur totale, Forme de tête, Angle sous la tête, et le keying peut empêcher un outil de fonctionner correctement lors d’une autre pression. Pour un traitement dédié de cette seconde couche de compatibilité, voir Normes d’outils pour tablettes UE vs TSM. I Holland Ltd
Détails de la presse et de la tourelle pour vérifier
Avant d’approuver l’une ou l’autre des familles, confirmer:
- Fabricant et modèle de presse à tablette;
- Modèle de tourelle, Dessin, ou numéro d’identification;
- Nombre de stations de tourelles;
- Taille du guide de perforation B ou D;
- Diamètre de la poche de la matrice, Taille, et la conception de la rétention;
- Upper- et des longueurs totales de puissance plus basse;
- Longueur de travail de l’outillage;
- Profil de la tête de poinçon et géométrie sous la tête;
- Norme d’outillage;
- Emplacement et angle de la clé;
- Rotation de la tourelle dans le sens horaire ou antihoraire;
- Outil existant, dessin ou exemple de référence physique.
Une machine annoncée comme supportant plusieurs familles d’outils peut utiliser des tourelles échangeables ou une autre disposition spécialement conçue. Cela ne rend pas les composants B et D ordinaires interchangeables au sein d’une tourelle fixe.
Comment choisir entre les outils B et D
La presse à tablette et la tourelle existantes devraient constituer la première contrainte de sélection. Si la machine utilise déjà une tourelle B ou D fixe, Changer la famille d’outillages peut nécessiter un remplacement de tourelle ou une ingénierie mécanique plus poussée.
| Exigence | Les outils B pourraient être un meilleur point de départ | L’outillage en D pourrait être un meilleur point de départ |
|---|---|---|
| Équipements installés | La presse et la tourelle sont conçues pour les outillages B | La presse et la tourelle sont conçues pour l’outillage en D |
| Géométrie de la tablette | La tablette s’intègre confortablement dans l’enveloppe B-tool vérifiée | La tablette nécessite l’enveloppe D-tool vérifiée plus grande |
| Priorité de production | Une plus grande densité de stations est précieuse | La puissance requise peut être atteinte avec le nombre de stations D disponible |
| Comportement de formulation | Une qualité acceptable de tablette est atteinte dans le temps de vie disponible | La formulation bénéficie de la tête D sélectionnée et de la configuration en vis |
| Exigence de compression | Les calculs de force et de résistance de pointe sont acceptables pour l’outil B proposé | La tablette et le procédé proposés nécessitent une enveloppe d’outils plus grande, Sous réserve de vérification technique |
| Statut de compatibilité | Famille B, Standard, Durées, le, et le keying sont confirmés | Famille D, Standard, Durées, le, et le keying sont confirmés |
Les outils B sont généralement le meilleur point de départ lorsque
Considérez l’outillage B lorsque la presse possède déjà une tourelle B compatible, La tablette s’inscrit dans son enveloppe de conception vérifiée, et une densité de stations plus élevée offre un avantage utile en matière de production. La formulation doit toujours atteindre les propriétés requises en comprimé à la vitesse de presse et au temps d’exposition disponibles.
L’outillage D est généralement le meilleur point de départ lorsque
Considérez l’outillage D lorsque la presse possède une tourelle D compatible, La tablette nécessite une enveloppe de pointe et de puce plus grande, ou la géométrie de la tête sélectionnée offre une fenêtre de compression plus adaptée. Le procédé doit tout de même atteindre son objectif de production avec le nombre de stations disponible et la vitesse d’exploitation.
Arrêtez-vous et vérifiez avant de choisir l’un ou l’autre
Ne choisissez pas uniquement dans un tableau des tailles générique lorsque:
- La norme d’outillage est inconnue;
- Le dessin de la tourelle n’est pas disponible;
- La tablette est proche de la limite de taille supposée;
- Force exceptionnellement élevée ou un long maintien sont nécessaires;
- Les outils façonnés ou multi-pointes nécessitent une orientation précise des touches;
- Un outil de remplacement doit correspondre à un ensemble existant;
- une conversion B-à-D ou D-vers-B est envisagée;
- La presse contient des géométries d’outillages propriétaires ou modifiés.
Idées fausses courantes sur les outils B-versus-D
| Idée reçue | Interprétation plus précise |
|---|---|
| L’outillage D est un outil européen. | D est une famille de taille d’outillage. EU/ISO et TSM sont des couches de normalisation distinctes. |
| L’outillage B produit toujours plus de tablettes. | Cela peut permettre plus de stations, Mais la production réelle dépend aussi de la vitesse, dwell, alimentation, Formulation, Conseils pour le punch, et exigences de validation. |
| L’outillage D supporte toujours plus de force. | La force de sécurité dépend de la presse, Géométrie de la tête et de la pointe, Matériau des outils, Zone de tablette, Formulation, et calculs d’ingénierie. |
| Seuls les outils en D peuvent produire des façonnements, Noté, embossé, ou des tablettes multicouches. | Ces caractéristiques dépendent de la conception à pointe perforée, Clé, Géométrie de tablette, et capacité de la machine. |
| L’outil de l’année B s’adapte à l’année B presse. | Longueur totale, Forme de tête, Angle sous la tête, Les détails, Clé, et la géométrie spécifique à chaque machine peut différer. |
| Le diamètre maximal du comprimé publié est une limite garantie. | Il s’agit d’une référence préliminaire. Le design proposé nécessite encore une révision mécanique et spécifique à la presse. |
| Changer les poinçons et les matrices convertit une pression B en D. | Une configuration différente de tourelle ou de machine est normalement nécessaire car les guides de perforation et les poches de la puce sont différents. |
Quoi inclure dans une demande de propositions d’outillages B ou D
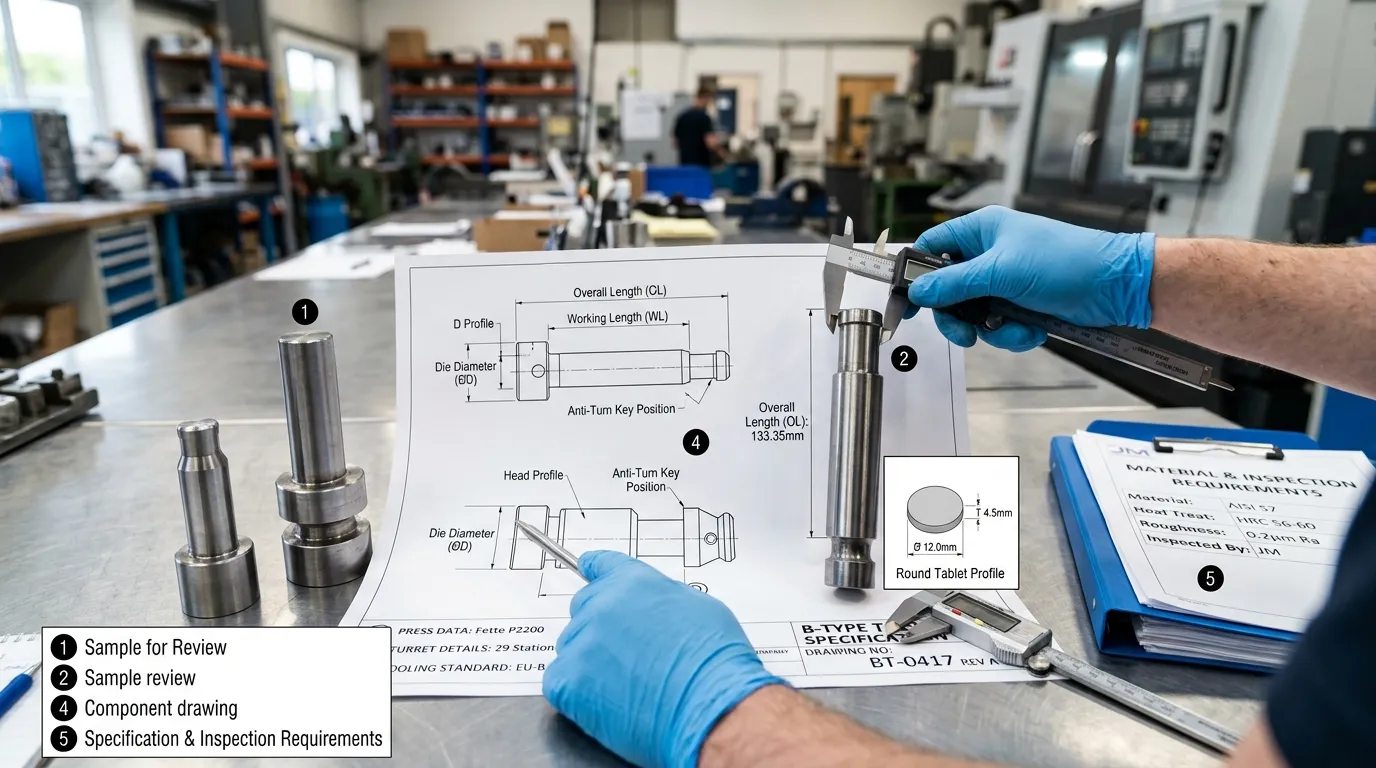
Une demande d’outil utile doit contenir suffisamment d’informations pour une revue dimensionnelle et de processus. Incluez:
- Fabricant et modèle de presse à tablette;
- Désignation de la tourelle et nombre de stations;
- famille B ou D requise;
- EU/ISO, TSM, ou une norme spécifique à la machine;
- Upper- et des dessins à poinçons inférieurs;
- Le dessin;
- Durée totale et de travail;
- Géométrie de la tête de poinçon et de la tête inférieure;
- L’OD, Taille, Calibre, Groove, et la rétention;
- Position anti-clé en main et rotation de la tourelle;
- Dessin sur tablette avec toutes les dimensions majeures;
- Coupe, Partition, Embossage, Terres, et détails de tolérance;
- Cibles de poids et d’épaisseur des comprimés;
- Problèmes de formulation tels que l’abrasion, Corrosion, ou de coller;
- Matériau d’outil requis, Traitement thermique, ou revêtement;
- Exigences d’inspection dimensionnelle et de documentation des matériaux;
- un échantillon existant lorsqu’un dessin approuvé n’est pas disponible.
SunshinePro Outils de presse à tablette Page indique qu’il fournit des perforations et des morts à la presse pour tablettes, Listes de l’acier à grande vitesse, Usinage CNC, Traitement thermique, et personnalisation à partir de dessins ou d’échantillons, et précise que des rapports d’inspection des matériaux peuvent être fournis. Ces déclarations vérifiées soutiennent une enquête menée par un tirage au sort, mais la famille B ou D requise, Standard, Dimensions, Matériel, et la portée de tolérance doit être confirmée pour l’ordre spécifique. SunShinePro
Principe de sélection finale: Adapter l’outillage à la presse, Tablette, et Processus
Choisissez les outils B ou D en travaillant dans cet ordre:
- Confirmez la presse installée, tourelle, et la norme d’outillage.
- Vérifiez que la géométrie de la tablette correspond à l’enveloppe d’outils disponible.
- Vérifiez les exigences de maintien et de compression de la formulation.
- Évaluer la production en utilisant le nombre réel de stations et la vitesse de presse durable.
- Contrôlez la commande finale avec des outils approuvés et des dessins sur tablette.
Pour une demande personnalisée ou de remplacement, Préparez les données de presse, Détails de la tourelle, Dessins, Standard, Orientation des tonalités, et l’échantillon existant le cas. Alors contactez SunshinePro pour une revue des spécifications et de la fabrication plutôt que de se fier uniquement à la désignation B ou D.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
