



Traitement thermique pour les pièces de moule: Dureté, Résistance à l’usure, et durée de vie des outils
Le traitement thermique des pièces de moule améliore la dureté, Résistance à l’usure, et la durée de vie de l’outil en modifiant la structure en acier et en stabilisant les surfaces à forte friction. Processus comme la trempe, Trempe, et des goupilles d’éjection d’aide à la nitration, coups de poing, Poteaux guides, et les manches résistent à l’usure, craquelement, et déformation. Le bon traitement dépend du composant moisissure, Volume de cycle, Contrainte de fonctionnement, et les exigences de tolérance dimensionnelle.
Les composants de moule échouent plus rapidement lorsque le traitement thermique ne correspond pas au matériau ou à l’environnement de production. Un coup de poing peut craquer parce qu’il est trop dur. Une bague guide peut perdre son alignement car elle s’est déformée lors de la trempe. Choisir le bon processus permet de réduire l’entretien, Améliorer la cohérence des cycles, et prolonger la durée de vie du moule sans augmenter les coûts d’outillage inutiles.
Que fait le traitement thermique pour les pièces de moule?
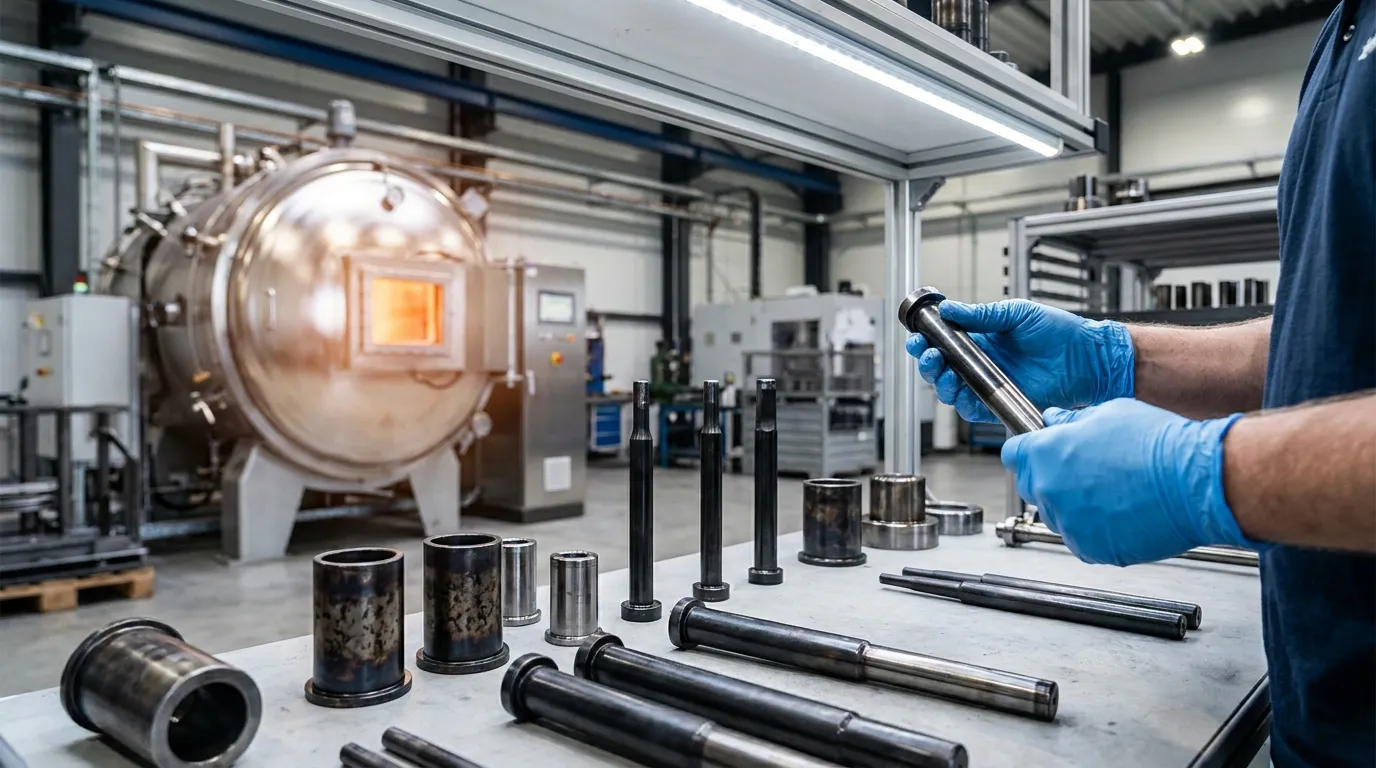
Le traitement thermique des pièces de moule améliore la dureté, Résistance à l’usure, et la stabilité dimensionnelle en modifiant la microstructure en acier. Un traitement approprié prolonge la durée de vie de la moisissure et réduit l’entretien, Mais une dureté excessive peut augmenter le risque de fissures.
Le traitement thermique contrôle la façon dont l’acier moulé réagit aux contraintes, Friction, et cycles de production répétés. Lors de processus tels que la trempe et le revenu, L’acier est chauffé et refroidi dans des conditions contrôlées. Cela modifie la structure du grain interne et améliore les propriétés mécaniques de la pièce.
Dans les moules d’injection, Les composants à fort contact subissent une pression constante et un mouvement de glissement constant. Les goupilles éjecteurs poussent des pièces des milliers de fois par jour. Les poteaux guides absorbent les contraintes d’alignement à chaque cycle. Sans traitement thermique approprié, Ces surfaces s’usent rapidement et perdent en précision dimensionnelle.
Selon Guidage pour le traitement thermique sous vide, Le soulagement des contraintes et le chauffage contrôlé aident à réduire les défauts internes et à améliorer la stabilité. Cela est important car même de petits changements dimensionnels peuvent affecter l’alignement du moule et la qualité de surface.
Une dureté plus élevée n’est pas toujours meilleure. Certaines pièces de moule tombent en panne plus tôt car elles deviennent trop cassantes après un durcissement agressif. Dans de nombreux environnements de production, La robustesse équilibrée et la résistance à l’usure fonctionnent mieux que la dureté maximale seule.
| Objectif du traitement thermique | Bénéfices de production |
|---|---|
| Augmentation de la dureté | Meilleure résistance à l’usure |
| Améliorer la robustesse | Risque de fissuration réduit |
| Réduire le stress | Meilleure stabilité dimensionnelle |
| Durcir les surfaces | Durée de vie des composants plus longue |
| Stabiliser la structure | Précision de production constante |
Pour un aperçu plus large de la complète Composants de moule d’injection, Il est important de comprendre comment chaque pièce supporte différentes charges et conditions d’usure.
Quels composants de moule bénéficient le plus d’un traitement thermique?
Composants de moule à haute friction tels que les goupilles éjecteurs, coups de poing, Poteaux guides, et les manches bénéficient le plus d’un traitement thermique car elles subissent une usure répétée, Pression, et la contrainte d’alignement lors de la production à haut cycle.
Toutes les pièces de moule ne nécessitent pas le même niveau de traitement. Les plaques structurelles peuvent n’avoir besoin que d’une dureté modérée, tandis que les composants mobiles nécessitent souvent une protection de surface renforcée. L’usure la plus élevée apparaît généralement lorsque le contact métal-métal se répète en continu.
Un moule automobile à haut cycle en est un bon exemple. Si les goupilles éjectables sont trop souples, Les têtes des goupilles s’usent de façon inégale et commencent à rester collées à l’intérieur du moule. Cela crée des problèmes d’éjection, Temps de cycle plus longs, et d’autres arrêts de maintenance.
| Composant de moisissure | Type de contrainte principale | Focus recommandé |
|---|---|---|
| Goupilles éjecteurs | Usure par glissement | Dureté de surface |
| Coups de poing | Impact et pression | Dureté de la ténacité |
| Silents guides | Friction d’alignement | Résistance à l’usure |
| Manches | Mouvement répété | Stabilité de surface |
| Noyaux de moule | Chaleur et pression | Stabilité dimensionnelle |
Les pièces guides méritent une attention particulière car les problèmes d’alignement se répandent sur tout le système de moule. Une bague guide déformée peut modifier la position de la cavité et aggraver les défauts de flash. C’est une des raisons pour lesquelles le traitement thermique est étroitement lié à l’ensemble Processus de production des moules.
Les applications de moulage médical utilisent souvent des manchons nitrurés car le procédé crée une couche extérieure dure sans provoquer de grands changements dimensionnels. Cela permet de maintenir des surfaces polies et des performances de cavité constantes sur de longues séries de production.
Quelle plage de dureté est la meilleure pour différentes pièces de moule?
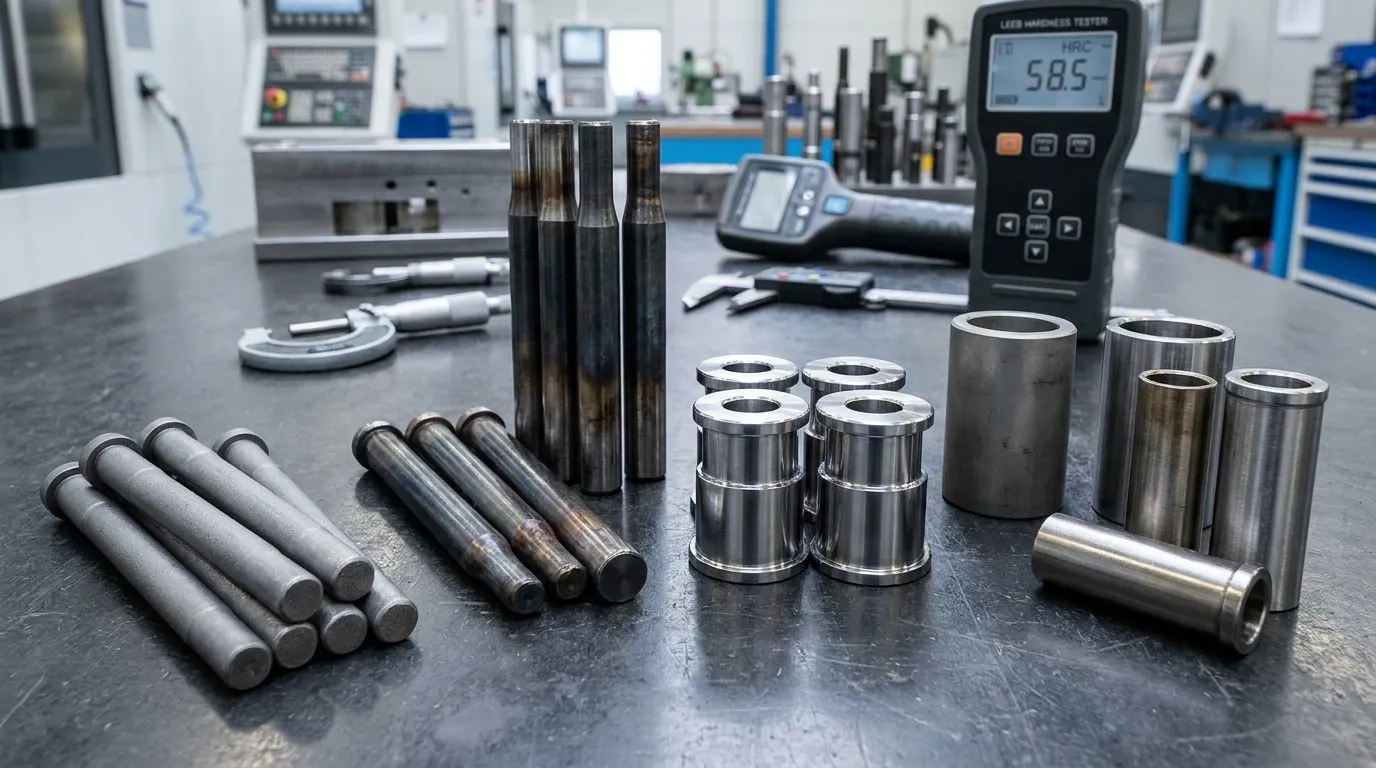
Le meilleur niveau de dureté dépend de la fonction composante. Les pièces à forte usure nécessitent souvent une dureté plus élevée, tandis que l’alignement et les pièces structurelles nécessitent plus de ténacité pour éviter les fissures ou les déformations.
Beaucoup d’acheteurs supposent que les pièces de moule plus dures durent automatiquement plus longtemps. Ce n’est pas toujours vrai. Un poinçon à dureté excessive peut se fissurer sous des impacts répétés, Surtout en production en cycle rapide. Une plage de dureté légèrement inférieure peut améliorer la ténacité et prolonger la durée de vie utilisable.
Le bon équilibre dépend de la friction, Charge d’impact, Contrainte thermique, et exigences dimensionnelles. Les surfaces à forte usure bénéficient généralement de couches extérieures plus dures, tandis que les pièces structurelles nécessitent souvent de la flexibilité pour absorber les contraintes en toute sécurité.
Table de décision pour le traitement thermique des composants de moisissure
| Composant | Dureté recommandée | Traitement préféré | Principal risque de défaillance | Meilleure application |
|---|---|---|---|---|
| Goupille éjectrice | HRC 58-62 | Nitrurage | Usure de surface | Moules à haut cycle |
| Punch | HRC 56-60 | Trempe | Fissures | Impact répété |
| Silent de guidage | HRC 50-56 | Par durcissement | Distorsion | Systèmes d’alignement |
| Manche | HRC 58-60 | Nitrurage | Galling | Moules de précision |
| Noyau de moule | HRC 48-54 | Traitement thermique sous vide | Fatigue thermique | Cavités complexes |
Selon Guidage du procédé de traitement thermique sous vide, Le refroidissement contrôlé améliore la stabilité dimensionnelle et réduit le risque de distorsion. C’est particulièrement important pour les moules de précision avec des tolérances serrées.
Une bague guide qui se déforme lors de la trempe peut encore sembler utilisable, Mais de légers changements d’alignement peuvent créer une usure inégale à travers le moule. Au fil du temps, Cela augmente les coûts de maintenance et réduit la cohérence de la production.
Quand faut-il utiliser la nitrisation plutôt que par durcissement?
La nitration est souvent préférée pour les composants de moule nécessitant une forte résistance à l’usure de surface avec un minimum de déformation. Le durcissement par durcissement fonctionne mieux lorsque la dureté uniforme est nécessaire sur toute la pièce.
La principale différence réside dans l’endroit où la dureté est créée. Le durcissement continu affecte l’épaisseur totale de l’acier, tandis que la nitrure durcit principalement la surface extérieure. Cela rend la nitration utile pour les pièces de précision qui doivent respecter des tolérances dimensionnelles strictes.
La nitrisation produit également moins de déformation car elle fonctionne à des températures plus basses que de nombreux procédés de trempe. Dans des moules avec manchons polis ou systèmes d’éjection de précision, Une réduction de la distorsion peut améliorer les performances à long terme.
Avantages de la nitration pour les goupilles éjectables
Les goupilles éjecteurs glissent constamment pendant la production. La nitration crée une surface dure et résistante à l’usure qui réduit la friction et ralentit les dommages à la surface. Cela aide à éviter l’adhérence et les motifs d’usure irréguliers dans les moules à haut cycle.
Une gaine nitrurée utilisée en moulage médical peut conserver la qualité de surface beaucoup plus longtemps qu’une gaine durcie conventionnellement. Cela compte lorsque la finition des cavités affecte directement l’apparence esthétique ou la performance de scellement.
Quand le durcissement est plus sûr
Le durcissement par durcissement fonctionne mieux lorsque l’ensemble du composant doit résister à une forte charge mécanique. Les grandes poinçons et les pièces de moule structurel nécessitent souvent une dureté constante sur toute la section pour éviter la faiblesse interne.
La nitriding n’est pas toujours le meilleur choix. Il fonctionne bien pour l’usure des surfaces, Mais des charges d’impact plus importantes peuvent tout de même endommager des matériaux internes plus tendres. Dans ces cas, Le durcissement par durcissement offre un support structurel plus fiable.
Le choix entre ces méthodes doit correspondre aux conditions de fonctionnement du moule et à l’ensemble Directives de conception de moules. Un procédé performant pour les manchons guides peut ne pas convenir pour des poinçons à forte intensité.
Comment un mauvais traitement thermique réduit-il la durée de vie du moule?
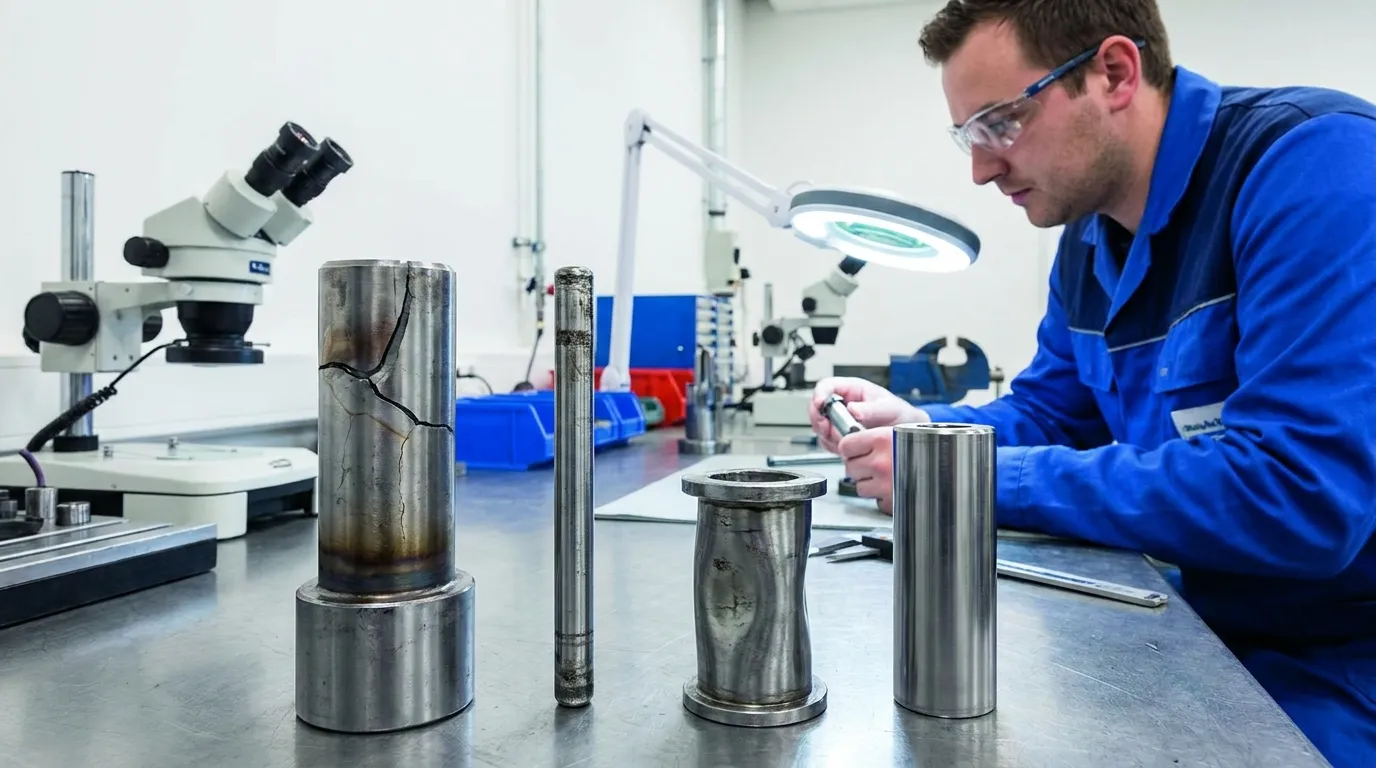
Un mauvais traitement thermique peut raccourcir la durée de vie de la moisissure en provoquant des contraintes internes, craquelement, Distorsion, et dureté instable. De nombreux échecs surviennent parce que le processus de traitement ne correspond pas à l’acier moulé ou aux conditions de fonctionnement.
Les problèmes de traitement thermique apparaissent souvent lentement au début. Un composant peut passer l’inspection mais tomber en panne tôt pendant la production car la structure interne n’est pas stable. Refroidissement inégal, Dureté excessive, ou un mauvais soulagement du stress sont des causes courantes.
Une défaillance courante concerne des poinçons trop durcis. Lors de cycles répétés d’emboutissage ou de moulage, Le punch devient cassant et développe des fissures de surface près des coins à forte contrainte. Une fois que la fissuration commence, Le remplacement devient généralement inévitable.
Signes courants d’échec du traitement thermique
- Fissures de surface autour des bords ou des coins
- Motifs d’usure inégals sur les pièces mobiles
- Distorsion affectant l’alignement du moule
- Stabilité de polissage réduite
- Irritation prématurée ou collage
Selon Guidage du procédé de traitement thermique, Le traitement à froid et la réduction du stress peuvent aider à améliorer la stabilité dimensionnelle. Prévenir la déformation est particulièrement important pour les systèmes de guidage et les cavités de précision.
De nombreuses défaillances de moule attribuées à une mauvaise qualité de l’acier sont en réalité causées par un refroidissement incorrect ou des paramètres de traitement thermique incontrôlés. Une douille guide qui perd son alignement après la trempe peut provoquer des défauts de flash sur tout le système de moule, Croissance à long terme Coûts de remplacement du moule.
Liste de contrôle des défaillances de traitement thermique
| Symptôme | Cause probable | Solution recommandée | Production Impact |
|---|---|---|---|
| Fissuration de surface | Dureté excessive | Objectif de dureté plus faible | Temps d’arrêt inattendu |
| Distorsion | Refroidissement inégal | Trempe contrôlée | Problèmes d’alignement |
| Usure rapide | Dureté de surface faible | Durcissement de surface | Entretien fréquent |
| Galling | Mauvaise finition de surface | Nitruration ou polissage | Problèmes d’éjection |
| Points faibles | Chauffage irrégulier | Examen du contrôle des procédés | Durée de vie réduite de l’outil |
Comment le traitement thermique affecte-t-il la finition de surface et l’entretien?
Le traitement thermique affecte directement la friction, Stabilité de polissage, et les intervalles d’entretien à long terme. Les surfaces mal traitées s’usent de manière inégale, Perte de qualité de vernis plus rapidement, et créent plus d’interruptions de production.
Les surfaces de moulage à dureté stable maintiennent généralement la qualité de finition plus longtemps lors de la production à haut cycle. Cela devient important dans les applications de moulage esthétique où des rayures de surface ou des marques d’usure se transfèrent directement sur la pièce en plastique.
Une gaine correctement nitrurée peut nécessiter moins de cycles de polissage car la surface durcie résiste mieux à l’abrasion. Les surfaces non traitées ou instables perdent souvent leur lissage plus rapidement et augmentent la traînée lors de l’éjection.
Le traitement thermique affecte également la planification de l’entretien. Les composants avec une dureté et une ténacité équilibrées durent généralement plus longtemps entre les inspections, notamment dans les moules utilisant des résines abrasives ou des calendriers de production continus.
Pour les moisissures où l’apparence compte, La durabilité de la surface doit correspondre aux exigences Qualité de surface du moule. Le traitement thermique et la performance de polissage fonctionnent ensemble, Surtout dans les environnements de moulage de précision.
Que devraient demander les acheteurs avant de commander des composants de moule traités thermiquement?
Les acheteurs doivent vérifier la plage de dureté, Qualité acier, Méthode de traitement thermique, et tolérance dimensionnelle avant de commander les composants du moule. Ces détails influencent directement la résistance à l’usure, Fréquence de maintenance, et stabilité de production.
Beaucoup de problèmes d’approvisionnement commencent parce que le processus de traitement n’est pas clairement spécifié. Deux composants peuvent utiliser la même qualité d’acier mais se comporter très différemment selon leur trempe et leur trempe.
Avant d’approuver la production, Les acheteurs doivent confirmer:
- Plage de dureté de la cible
- Méthode de traitement thermique utilisée
- Profondeur de traitement de surface
- Tolérance dimensionnelle après traitement
- Disponibilité de l’inspection ou de la certification de la dureté
Un fournisseur doit également expliquer si le composant utilise de la nitrure, par durcissement, Traitement sous vide, ou un autre processus. Cette information est importante car différentes méthodes influencent le risque de distorsion et les intervalles de maintenance de manière différente.
Par exemple, Un système d’éjection à haut cycle peut nécessiter des broches nitrurées avec une dureté de surface contrôlée, tandis qu’une grande poinçonne structurelle peut nécessiter un durcissement plus profond pour résister aux impacts. Adapter le procédé à la charge réelle de production aide à prévenir les pannes précoces et les coûts de remplacement.
Réussir la prochaine étape
Le traitement thermique des pièces de moule influence bien plus que la dureté. Elle influence la résistance à l’usure, Stabilité de l’alignement, Fréquence de maintenance, et la cohérence de la production à long terme. Un composant qui semble acceptable sur le papier peut néanmoins échouer tôt si le processus de traitement ne correspond pas aux conditions de fonctionnement.
L’approche la plus sûre est d’évaluer chaque composant de moule séparément. Goupilles éjecteurs, Silents guides, coups de poing, et les manchons gèrent tous le stress différemment. Choisir le bon traitement thermique pour les applications de moisissure aide à réduire les temps d’arrêt, Prolonger la durée de vie de l’outil, et maintenir une performance de moulage stable sur des volumes de production élevés.
Questions fréquemment posées
Qu’est-ce que le traitement thermique dans la fabrication de moules?
Le traitement thermique modifie les propriétés mécaniques de l’acier moulé grâce à un chauffage et un refroidissement contrôlés. Cela améliore la dureté, Résistance à l’usure, et la stabilité dimensionnelle pour que les pièces de moule puissent supporter des cycles de production répétés avec moins d’usure.
Une dureté plus élevée améliore-t-elle toujours la durée de vie du moule?
Une dureté plus élevée ne signifie pas toujours une durée de vie de moule plus longue. Une dureté excessive peut rendre les composants du moule cassants et plus susceptibles de se fissurer sous impact ou sous contrainte thermique pendant la production.
Qu’est-ce qu’on dit dans la fabrication de moules?
La nitration crée une couche de surface résistante à l’usure en ajoutant de l’azote à la surface de l’acier. Il est couramment utilisé lorsque les pièces de moule ont besoin d’une meilleure résistance à l’usure avec un minimum de distorsion dimensionnelle.
Quelles pièces de moule nécessitent généralement un traitement thermique?
Les composants de moule à forte usure nécessitent généralement un traitement thermique. Goupilles éjecteurs, coups de poing, Poteaux guides, Manches, et les surfaces d’usure subissent des frottements et des pressions répétées lors des cycles de moulage.
Causes de la fissuration de la moisissure après un traitement thermique?
Un traitement thermique inadéquat peut créer des contraintes internes entraînant des fissures. Dureté excessive, refroidissement inégal, Mauvaise sélection des matériaux, et la trempe incontrôlée sont des causes fréquentes.
Comment le traitement thermique affecte-t-il l’entretien des moisissures?
Un traitement thermique correct réduit les besoins d’entretien en améliorant la résistance à l’usure et la stabilité dimensionnelle. Les composants de moule restent fonctionnels plus longtemps et nécessitent moins de remplacements lors de la production à haut cycle.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
