



Conception de moule pour le moulage par injection: Décisions clés qui influencent le coût et la qualité
Mold design for injection molding affects tooling cost, part quality, Temps de cycle, et durée de vie du moule. Decisions like cavity count, Disposition de refroidissement, Ventilation, Placement des portes, and mold steel selection determine whether a tool runs efficiently or creates recurring defects, Retards, and maintenance problems. Buyers should match mold design choices to production volume, Exigences de tolérance, and long-term manufacturing goals before approving tooling.
A mold can look good on paper and still create expensive production issues later. Small design decisions often determine whether parts run consistently for years or require constant adjustments and repairs. Understanding those tradeoffs early helps buyers avoid redesign delays, unnecessary tooling costs, and quality problems that are difficult to fix after steel cutting begins.
Which mold design decisions affect cost and quality the most?
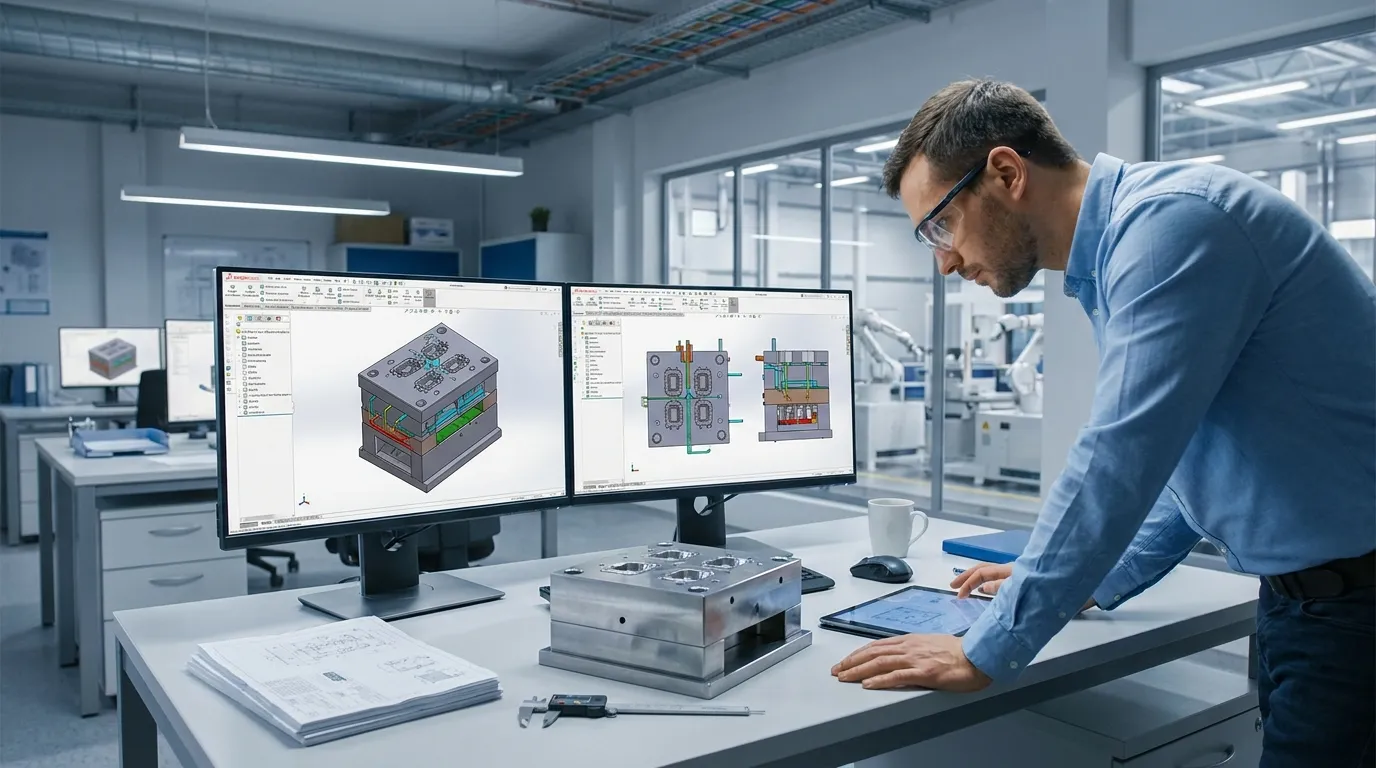
Mold design for injection molding directly affects tooling cost, part quality, Temps de cycle, et la durée de vie des moisissures. Decisions like cavity count, Disposition de refroidissement, Placement des portes, and steel selection influence both upfront tooling expense and long-term production stability.
The biggest mold design decisions usually involve cavity count, Disposition de refroidissement, Ventilation, Emplacement de la porte, and mold material. These factors control how evenly plastic flows, how quickly parts cool, and how consistently dimensions stay within tolerance.
Poor decisions in any of these areas can increase scrap rates, maintenance time, and cycle delays. A mold with weak cooling design, par exemple, may still produce acceptable parts, but the machine may need slower cycle times to prevent warpage and sink marks.
For buyers new to tooling projects, reviewing basic Bases de la conception des moules d’injection before approving production can prevent costly revisions later.
Table de Compromis pour la conception de moules
| Choix de conception | Impact initial sur les coûts | Impact sur la qualité | Impact sur le temps de cycle | Maintenance Impact |
|---|---|---|---|---|
| Moule multi-cavités | Plus haut | Meilleure cohérence de sortie si l’équilibrage est correctement équilibré | Production totale plus rapide | Maintenance plus complexe |
| Canaux de refroidissement avancés | Plus haut | Réduit la déformation et les marques de naufrage | Cycles plus courts | Ajustements à long terme plus faibles |
| Outillages en acier trempé | Plus haut | Meilleure stabilité dimensionnelle | Stable sur de longues périodes | Durée de vie de l’outil plus longue |
| Conception simple de ventilation | Lower | Risque accru de brûlures et de flashes | Peut ralentir le traitement | Plus de dépannage |
| Positionnement optimisé des portes | Modéré | Meilleure plombage et esthétique | Production plus stable | Moins de révisions |
A common mistake is assuming the most complex mold automatically delivers the best value. Multi-cavity molds and ultra-tight tolerances can improve output, Mais ils augmentent aussi les exigences d’équilibrage, inspection effort, and repair complexity. In lower-volume programs, simpler tooling often produces a better return.
For broader terminology and tooling concepts, le Guide des composants du moule provides a more complete overview of mold structures and functions.
How does cavity count change tooling cost and production economics?
Multi-cavity molds reduce per-part cost at higher production volumes, but they increase tooling complexity, balancing requirements, maintenance effort, and inspection demands. Lower-volume projects often benefit more from simpler single-cavity tooling.
Cavity count directly affects both tooling investment and production efficiency. A single-cavity mold costs less upfront and is easier to maintain, but it produces fewer parts per cycle. Multi-cavity molds increase output and reduce unit cost over time, especially in large production runs.
The tradeoff is complexity. Multi-cavity molds require balanced filling, more precise cooling, and tighter process control. If one cavity starts producing inconsistent parts, the entire production run can become harder to manage.
| Type de moule | Meilleur pour | Principal avantage | Limitation principale |
|---|---|---|---|
| Cavité unique | Prototypes, low-volume runs | Coût d’outillage plus bas | Puissance inférieure |
| Deux à quatre cavités | Production de médium | Équilibre entre coûts et débit | Plus d’entretien |
| Moules de production à haute cavité | Fabrication à grande échelle | Coût unitaire le plus bas à grande échelle | Équilibrage et inspection complexes |
A startup consumer electronics company may only need 20,000 units in the first year. In that situation, a simpler aluminum single-cavity tool could launch production faster and avoid unnecessary tooling expense. A hardened steel eight-cavity mold may only make sense after demand becomes predictable.
Les acheteurs comparant leurs stratégies de production passent souvent en revue Support de production de moulages sur mesure options to estimate when higher-output tooling becomes financially practical.
Should you choose aluminum or hardened steel molds?
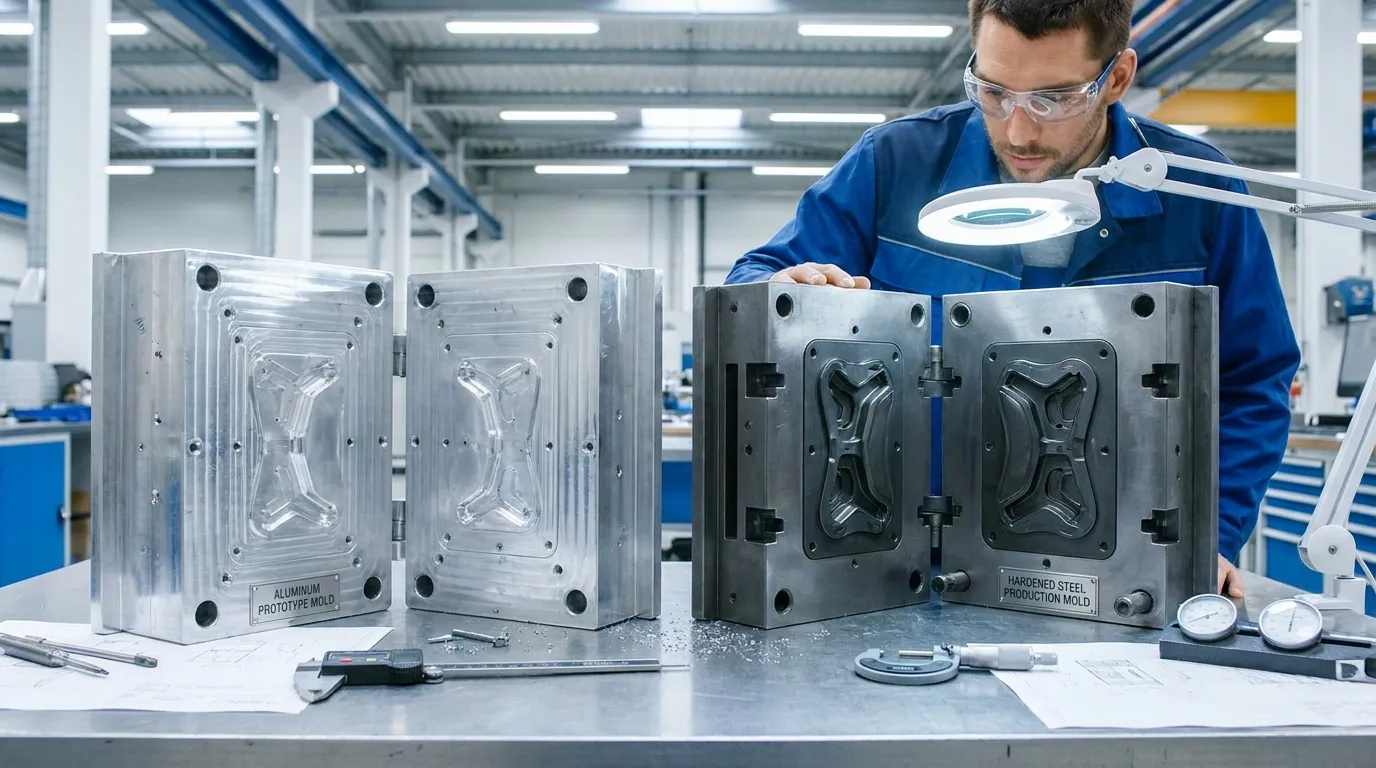
Aluminum molds reduce tooling lead time and upfront cost, making them suitable for prototypes and low-volume production. Hardened steel molds cost more initially but deliver longer tool life, better wear resistance, and stronger dimensional consistency.
The right tooling material depends on expected production volume, Type de résine, and precision requirements. Aluminum molds are easier and faster to machine, which helps companies launch products quickly. Hardened steel molds require more investment but hold tolerances better during long production runs.
According to a Texas A&M mold design reference, hardened steel tooling generally provides better wear resistance and longer operational life than softer tooling materials. Le guide d’ingénierie also notes that tooling selection should match production demand and material conditions.
Quand l’outillage en aluminium a du sens
Aluminum tooling works well for prototypes, bridge production, and lower-volume industrial parts. It can reduce lead times significantly, which matters when a product launch deadline is tight.
A low-volume industrial product may only need 10,000 parts annually. In that case, paying for hardened steel tooling may extend ROI far beyond what the project requires.
Quand l’acier trempé est plus sûr
Steel molds become the safer option when production volume increases or tolerances become stricter. Médical, Automobile, and electronics projects often require stable dimensions across long production runs.
A medical device supplier producing sealing components may need extremely consistent dimensions across millions of cycles. In that situation, hardened steel helps maintain repeatability while reducing wear-related variation over time.
Les entreprises évaluant des applications à tolérance plus stricte comparent souvent Moulage de haute précision requirements before selecting final tooling materials.
Why do cooling channel design and venting matter so much?
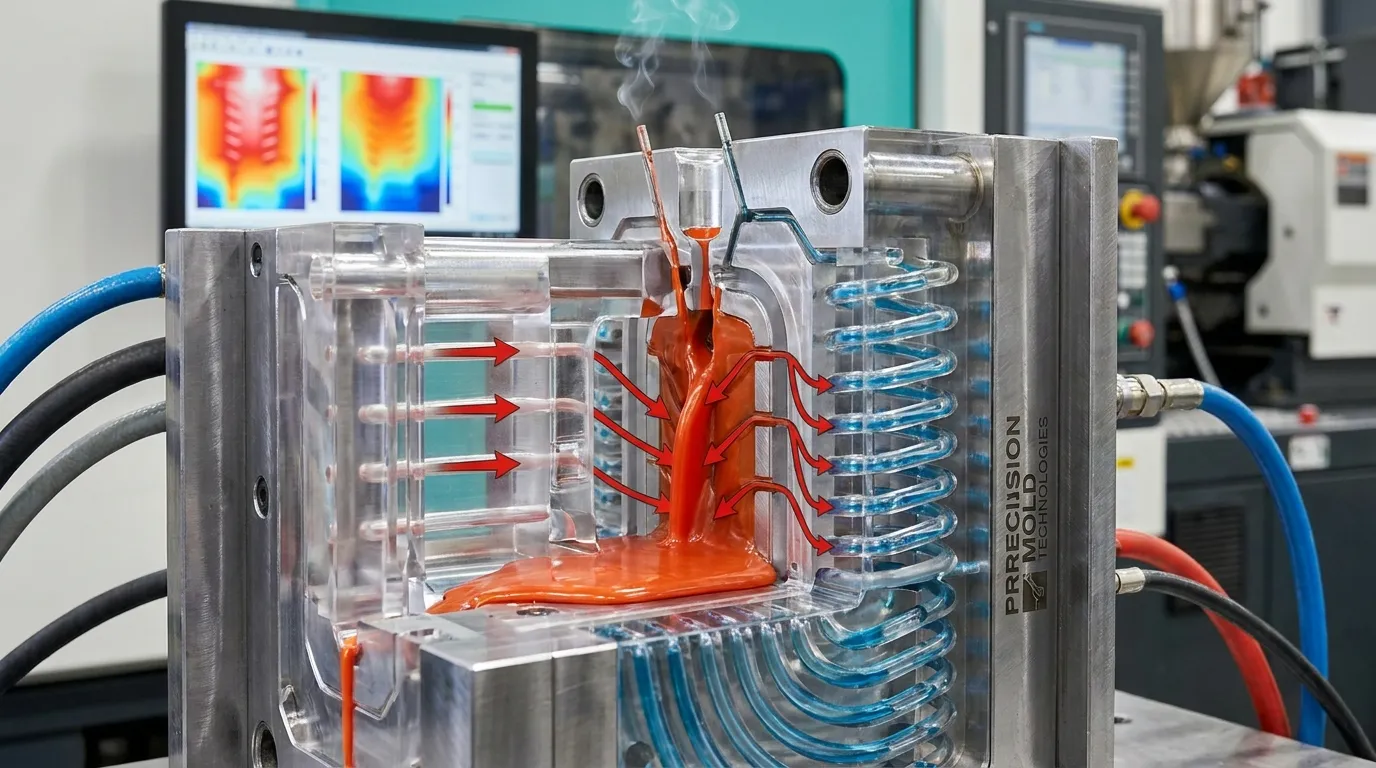
Cooling layout and venting strongly influence cycle time, Stabilité dimensionnelle, and defect prevention. Poor cooling creates uneven shrinkage and warpage, while poor venting traps gas that can cause burn marks, Flash, and incomplete filling.
Cooling channels control how heat leaves the mold during production. Si le refroidissement est inégal, different sections of the part shrink at different rates. That creates warpage, Marques de naufrage, and dimensional variation.
Research on injection molding process behavior has shown that cooling consistency strongly affects warpage and final part stability. Studies examining molding variation continue to link cooling conditions to dimensional accuracy and repeatability. Analyse récente de la variation de moulage highlights how process and cooling variables contribute to distortion problems.
Venting is equally important. Trapped gas creates pressure pockets during filling, which can lead to burn marks, Plans courts, or flash around the parting line.
Problèmes courants de refroidissement et de ventilation
- Un refroidissement inégal provoque une déformation
- Une mauvaise ventilation crée des gaz piégés
- Un contrôle de température irrégulier ralentit le temps de cycle
- Une pression d’injection excessive augmente le risque de flash
- Des configurations de refroidissement faibles réduisent la stabilité dimensionnelle
A packaging manufacturer dealing with long cycle times may initially try increasing machine speed. Dans de nombreux cas, redesigning cooling channels produces better results because the mold removes heat more efficiently. That improves output without increasing stress on the machine.
Les entreprises axées sur la cohérence dimensionnelle examinent souvent Procédé de moulage de précision strategies to improve cooling performance and production stability.
How do draft angles, parting lines, and gate placement affect manufacturability?
Angles de tirage, Placement des portes, and parting line decisions determine how easily parts release from the mold and how consistently resin flows. Poor choices increase flash, Défauts esthétiques, Besoins d’entretien, et révisions des outils.
These features may seem minor during design review, but they strongly influence long-term manufacturability. Draft angles help parts release from the mold cleanly. Sans assez de tirage, parts can stick during ejection and damage surfaces over time.
Gate placement controls how molten resin enters the cavity. Poor gate locations create uneven filling patterns, visible flow marks, and inconsistent shrinkage. Parting line placement also affects flash risk and cosmetic appearance.
Des erreurs de placement des portes qui augmentent les défauts
Gates positioned too close to cosmetic surfaces can leave visible marks or uneven flow patterns. Gates placed in areas with restricted flow may also create weld lines and weak points.
A redesign delay often starts here. One supplier may cut steel before confirming optimal gate placement. If testing later reveals uneven filling, the tool may require welding and re-machining. Selon Directives de la chronologie des outils, late-stage tooling changes frequently extend project schedules.
Pourquoi l’emplacement de la ligne de départ est important
Parting lines determine where mold halves separate. Poor placement increases flash risk and may create visible seams on cosmetic surfaces.
This is one area where overengineering can backfire. Extremely complex parting line designs may improve appearance slightly, but they can also increase maintenance difficulty and tooling cost. Simpler layouts often provide better long-term production stability.
Les équipes évaluant des stratégies d’outils plus larges peuvent examiner Décisions sur les outillages de moulage before finalizing manufacturability requirements.
When does high-precision mold design actually pay off?
High-precision tooling is valuable when assemblies, sealing surfaces, or strict tolerances are critical. For many consumer products, excessive precision increases tooling and inspection costs without delivering meaningful functional benefits.
Precision tooling increases machining time, Exigences d’inspection, and maintenance effort. That investment makes sense for parts that must fit tightly within assemblies or maintain sealing performance under load.
Medical devices, Boîtiers électroniques, and precision connectors often require strict dimensional control. Dans ces cas, higher tooling precision reduces assembly issues and improves long-term consistency.
| Type d’application | Exigence de précision | Approche d’outillage recommandée |
|---|---|---|
| Emballage grand public | Modéré | Outillage de production standard |
| Pièces d’étanchéité médicale | Très haut | Outils de précision en acier trempé |
| Boîtiers pour électronique grand public | Haut | Outillage contrôlé de précision |
| Pièces utilitaires industrielles | Modéré | Outillage durable simplifié |
High-precision tooling is frequently oversold for general consumer products. A basic storage container or industrial cover may function perfectly within standard tolerances. Adding extreme precision only increases machining and inspection costs without improving performance.
A medical device manufacturer producing fluid-control components faces a different situation. Small dimensional variation can affect sealing performance, so tighter process control becomes necessary. Buyers handling those applications often review Exigences d’outillage de précision before approving mold construction.
What should buyers review before approving mold production?
Tooling approval should happen only after manufacturability, Refroidissement, Sélection des matériaux, and tolerance requirements are fully reviewed. Changes after steel cutting often create delays, extra machining costs, and longer validation cycles.
Avant d’approuver la production, buyers should confirm that the DFM review addresses part geometry, Placement des portes, Ventilation, Disposition de refroidissement, and maintenance access. Missing details in these areas usually become expensive problems later.
Liste de contrôle pour l’approbation de la moisissure
- Examen du DFM terminé
- Emplacements des portes approuvés
- Disposition de refroidissement validée
- Matériau résine confirmé
- Exigences de tolérance documentées
- Attentes de maintenance examinées
- Hypothèses sur le volume de production vérifiées
- Attentes esthétiques de surface approuvées
A late gate change can easily delay a project by several weeks if tooling modifications require welding and re-machining. That risk becomes larger on multi-cavity production molds because balancing conditions also change after revisions.
Les fabricants qui se préparent à la production coordonnent souvent Support de moulage par injection early to reduce redesign risk and improve tooling approval accuracy.
Réussir la prochaine étape
Good tooling decisions are usually practical, not extreme. The best mold design for injection molding balances production volume, quality expectations, Temps de cycle, maintenance demands, and long-term cost control. A simpler mold may outperform a more expensive design if the production requirements do not justify added complexity.
Avant d’approuver les outillages, review the full production plan, not just the initial quote. Ask how the mold will handle maintenance, Stabilité dimensionnelle, Exigences d’inspection, and future production scaling. Small design choices made early often determine whether a tool performs reliably for years or creates recurring production problems.
Questions fréquemment posées
How long does it take to make an injection mold tool?
Injection mold lead time depends on mold complexity, Nombre de cavités, and tooling material. Prototype aluminum molds may take only a few weeks, while hardened steel production molds usually require longer engineering, Usinage, and validation time.
What determines the cost of plastic molding?
Mold complexity, Nombre de cavités, mold steel, Exigences de tolérance, and expected production volume all affect tooling cost. Advanced cooling systems and tighter tolerances also increase machining and inspection requirements.
Why is tooling DFM important in injection molding?
Tooling DFM identifies manufacturability risks before steel cutting begins. Early review helps reduce redesign delays, tooling modifications, cycle time inefficiencies, and recurring production defects.
What causes warpage in injection molding?
Warpage usually results from uneven cooling, inconsistent shrinkage, Mauvais placement des portes, or material flow imbalance. Mold cooling design and process stability both affect dimensional accuracy.
Should I use aluminum or steel injection molds?
Aluminum molds work well for prototypes and low-volume production because they reduce tooling cost and lead time. Steel molds are better for high-volume production, matériaux abrasifs, and long-term dimensional consistency.
How many cavities should an injection mold have?
The right cavity count depends on production volume, cycle time goals, tooling budget, and quality control requirements. Higher cavity counts improve throughput but also increase tooling complexity and maintenance demands.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
