



Broches d’éjection de moule: Comment choisir des goupilles pour un détachage lisse de la pièce
Mold ejector pins control how molded parts release from the mold after cooling. Choosing the right pin type, Matériel, Taille, and placement helps prevent sticking, pin marks, Dérivation, et force d’éjection inégale. Standard pins work for many molds, but sleeve ejectors, coated pins, and optimized layouts improve release performance in high-volume or complex molding applications.
A poorly designed ejection setup can ruin an otherwise good mold. Parts stick, surfaces show stress marks, and production slows down from bent pins or uneven release force. That’s why mold ejector pin selection matters far beyond basic part removal. The right layout protects part quality, reduces downtime, and keeps cycles stable during long production runs.
What do mold ejector pins actually do during part release?
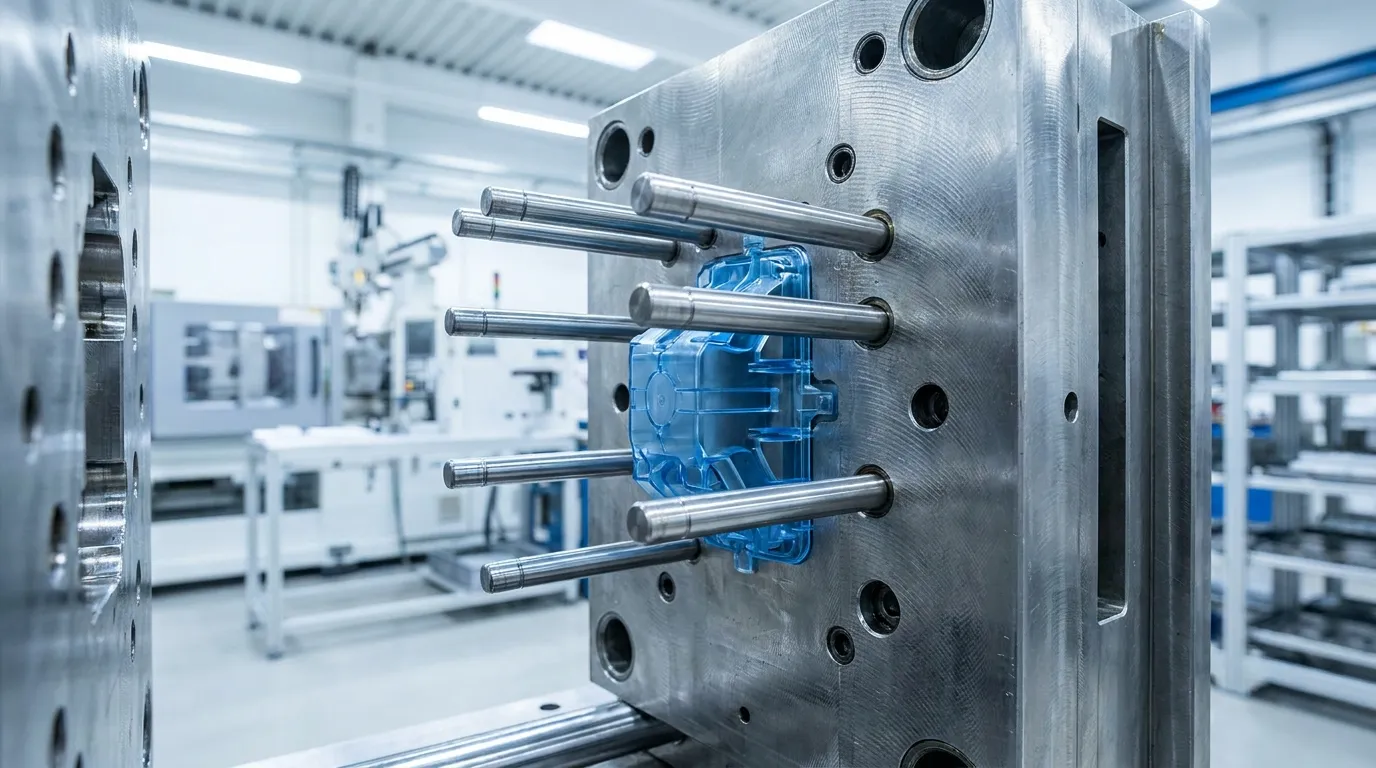
Mold ejector pins push cooled parts off the mold core using controlled force. Correct pin sizing and placement reduce sticking, Déformation, stress marks, and uneven release that can damage molded parts or shorten mold life.
Ejector pins are part of the mold’s ejection system. Après que le plastique ait refroidi et que le moule s’ouvre, the pins push the part away from the core so it can drop safely or move to the next handling step.
The process sounds simple, but release force has to stay balanced. If too much force concentrates in one area, the part can warp or crack. Poor pin placement can also leave visible circles or white stress marks on finished surfaces.
High-cycle molds depend on stable ejection to maintain consistent production. Selon Premier moule, ejector systems directly affect release reliability and mold durability during repeated production cycles.
De nombreux fabricants commencent par revoir leur ensemble Systèmes d’éjection par injection before adjusting pin layouts for specific parts.
Why does ejector pin placement matter so much?
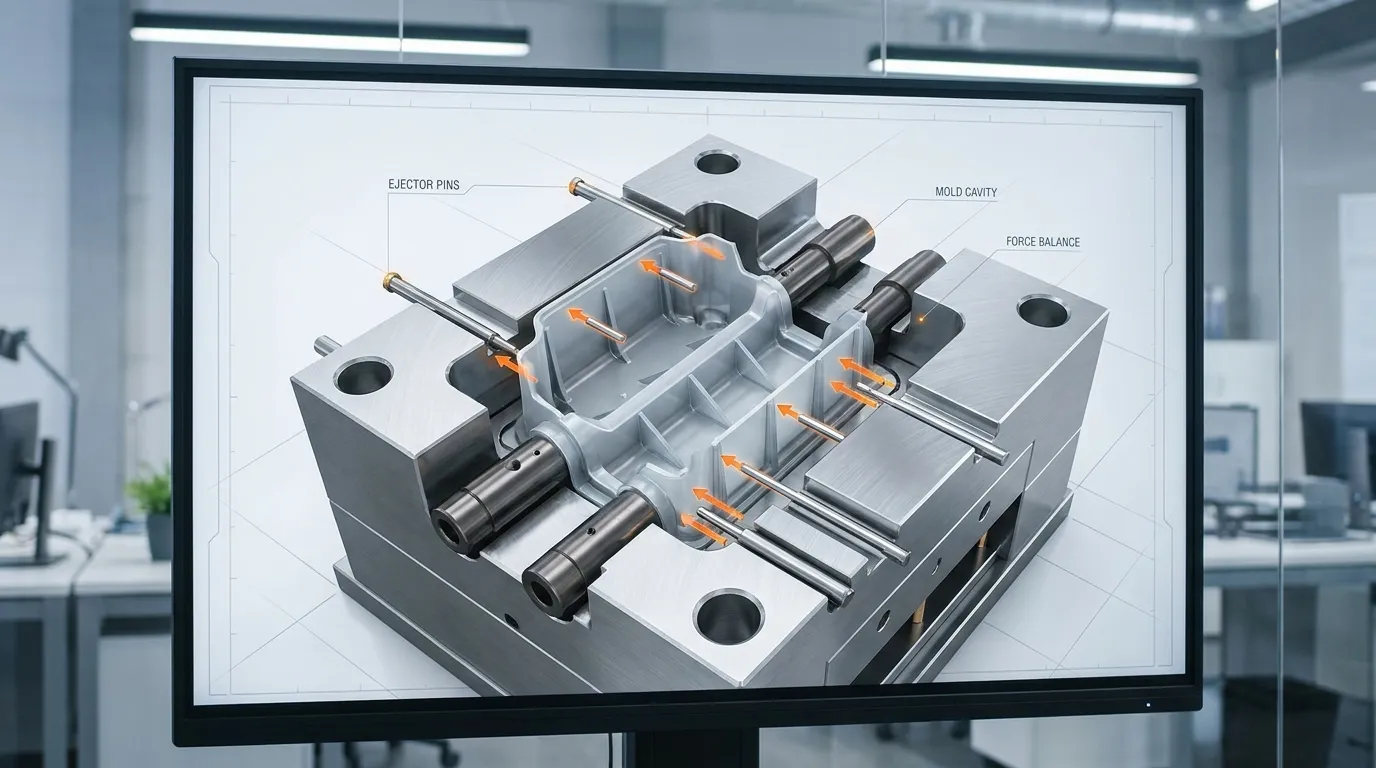
Ejector pin placement matters because uneven release force can warp parts, create white stress marks, or leave visible pin impressions. Pins should support strong structural areas while avoiding cosmetic surfaces and thin unsupported walls.
Placement affects how force travels through the molded part during ejection. Strong ribs, Boss, and thicker sections usually handle ejection pressure better than thin cosmetic walls.
Thin-wall products are especially sensitive. A small electronics housing, par exemple, may develop whitening near the ejector area if the pin pushes against unsupported plastic. Even when the mold opens correctly, uneven pressure can distort the part during release.
Zones communes où les pièces collent lors de l’éjection
Parts often stick around:
- Côtes profondes
- Noyaux hauts
- Surfaces texturées
- Angles de tirage serrés
- Caractéristiques cylindriques fines
These areas create more friction during release. Selon Moule Aco, balanced ejection helps reduce release resistance and surface defects.
| Fonctionnalité en partie | Risque commun | Meilleure stratégie de fixation |
|---|---|---|
| Murs fins | Marques de contrainte | Ajouter une distribution des forces plus large |
| Côtes profondes | Collage | Place les goupilles près des bases des nervures |
| Surfaces esthétiques | Marques visibles | Déplacez les goupilles vers des zones cachées |
| Noyaux hauts | Libération inégale | Utilisation des éjecteurs de manchons |
| Grandes parties plates | Déformation | Étalez les quilles de façon uniforme |
Des sujets plus détaillés sur l’architecture des moisissures et la répartition des forces appartiennent à un domaine plus large Bases des moules d’injection plastique reference rather than this focused guide.
How do you choose the right mold ejector pin type?
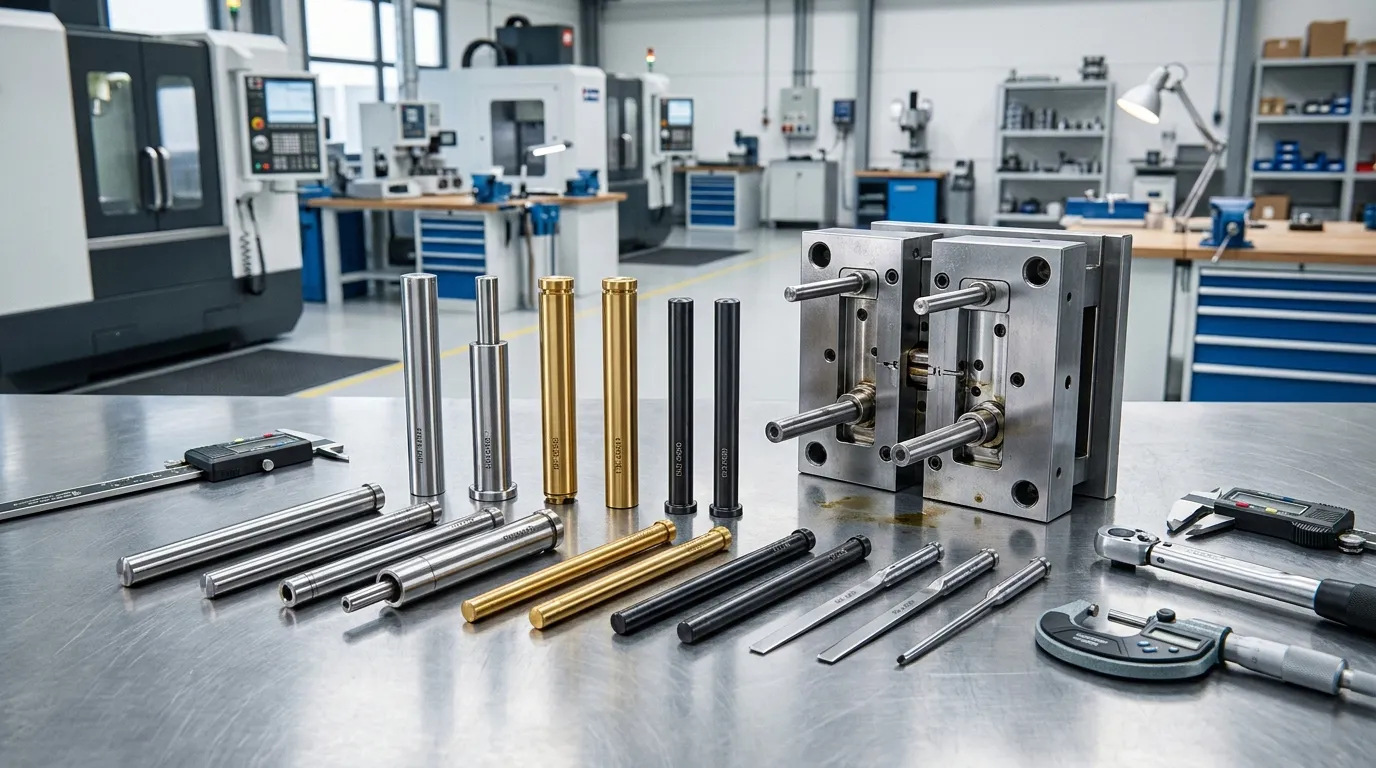
The best mold ejector pin type depends on part geometry, Comportement de la résine, exigences cosmétiques, and cycle volume. Standard straight pins handle general molding, while sleeve ejectors, coated pins, and vented designs solve more specialized release problems.
Straight ejector pins work well for many common molds. They’re simple, Rentable, and easy to maintain. Toujours, they are not always the safest choice for difficult geometries.
A deep cylindrical cap mold, par exemple, may deform during release if standard pins apply uneven pressure around the core. Dans ce cas,, sleeve ejectors distribute force more evenly and reduce distortion risk.
| Type d’éjecteur | Meilleure utilisation | Principal avantage |
|---|---|---|
| Quilles droites | Moules généraux | Simple et économique |
| Éjecteurs de manchon | Noyaux cylindriques | Répartition des forces uniforme |
| Éjecteurs de lame | Nervures fines | Meilleur soutien dans les espaces étroits |
| Éjecteurs ventilés | Zones de pièges à gaz | Libération d’air améliorée |
| Épingles enduites | Résines abrasives | Usure et friction moindres |
Selon L’homme de religieuse, ejector pin standards and hardness levels play a major role in long-term mold reliability.
If you need a broader comparison of styles and configurations, Ce guide pour Types de goupilles éjecteurs covers additional ejector variations.
Which ejector pin materials and coatings perform best?
Hardened steel ejector pins work for most molds, but DLC or PVD coatings improve wear resistance and reduce friction in high-cycle molds or abrasive resin applications. Material selection should match production volume and resin behavior.
Most standard molds use hardened tool steel ejector pins because they balance strength, Résistance à l’usure, et coût. For low-volume production, that’s often enough.
High-cycle molds using abrasive materials create different conditions. Glass-filled resin, par exemple, increases friction and can wear standard pins faster than many buyers expect. Some mold shops switch to DLC-coated pins to reduce maintenance intervals and extend service life.
Quand les goupilles éjecteurs revêtues valent le coût supplémentaire
- Le volume de production est élevé
- La résine contient des fibres de verre ou des charges
- Les goupilles se déplacent dans des zones à forte friction
- La résistance à la corrosion est importante
- Les interruptions de maintenance sont coûteuses
Selon Moule Aco, DLC and PVD coatings can reduce friction and improve wear resistance in demanding molding conditions.
Material selection should also match the broader tooling environment. Many buyers compare ejector materials alongside other Composants de moule de précision during mold design reviews.
How many ejector pins does a mold need?
Mold ejector pin quantity depends on part size, Épaisseur du mur, Géométrie, and release resistance. The goal is balanced ejection force with minimal cosmetic impact, not simply adding as many pins as possible.
There’s no universal pin count formula. A small packaging cap may need only a few pins, while a large automotive panel may require a carefully distributed layout across multiple support points.
Adding more pins is not always the correct fix for sticking parts. Poor force balance often creates bigger problems than low pin quantity. Extra pins can also leave more visible marks on finished surfaces.
A multi-cavity packaging mold provides a good example. One mold may release center cavities cleanly while outer cavities stick or warp. Dans de nombreux cas, the issue comes from uneven force distribution rather than insufficient pin count.
Table de décision du placement de la goupille éjectrice
| État de la moisissure | Approche recommandée | Principal risque si on l’ignore |
|---|---|---|
| Grande partie plate | Étalez les quilles de façon uniforme | Déformation |
| Boîtier à paroi mince | Sections faibles de soutien | Blanchiment par contrainte |
| Caractéristique profonde | Utiliser l’éjecteur de manchon | Distorsion |
| Finition esthétique élevée | Dissimuler les emplacements des épingles | Marques visibles |
| Moule multi-cavités | Force d’équilibre de la cavité | Libération inégale |
For a broader overview of mold system planning, many engineers review a complete Sélection des composants du moule resource before finalizing ejector layouts.
What problems happen when ejector pins are selected incorrectly?
Incorrect ejector pin sizing or placement often causes pin marks, Stuck, bent pins, and uneven release force. Most ejection problems come from poor force distribution rather than defective pins alone.
Poor ejector performance usually appears as a visible molding defect first. The part may show circular impressions, white stress marks, Distorsion, or inconsistent release behavior between cycles.
Long unsupported pins can also bend during production. This often happens when release resistance becomes too high for the selected diameter. Poor alignment or excessive friction increases the problem further.
Pourquoi des traces de goupille d’éjection apparaissent sur les pièces moulées
Pin marks happen when pressure concentrates in small areas during release. Surfaces esthétiques, Murs fins, and poor cooling conditions make the marks easier to see.
A thin-wall electronics housing is a common example. If pins push near unsupported cosmetic sections, the plastic can whiten or deform during ejection even when molding temperatures remain correct.
Pourquoi les goupilles éjecteurs se plient-elles pendant la production
Bent pins usually indicate excessive force or poor support. Long slender pins are more vulnerable because they flex under repeated load.
Selon Tekwell Machinery, incorrect ejector settings and release timing can also contribute to ejection failures during molding operations.
Liste de contrôle pour le dépannage des défaillances d’éjection
| Problème visible | Cause probable | Problème lié aux épingles | Solution recommandée |
|---|---|---|---|
| Marques d’épingles | Force concentrée | Petite zone de contact | Augmentation de la distribution |
| Marques blanches de contrainte | Mur mince et non soutenu | Mauvais placement | Déplacez les quilles vers des zones plus fortes |
| Goupilles tordues | Résistance excessive | Diamètre sous-dimensionné | Augmenter le support des goupilles |
| Libération inégale | Disposition déséquilibrée | Mauvais espacement | Rebalance force points |
| Partie adhésive | Fort frottement | Mauvais type d’éjecteur | Utilisez des goupilles à manchon ou à revêtement |
De nombreux ateliers de moulage dépannent ces problèmes avec des détails détaillés Dépannage de la broche éjectrice reviews before redesigning the entire mold.
When should you use sleeve ejectors or special ejector designs?
Standard straight pins handle many molds well, but specialty ejectors solve problems that simple pins cannot. Noyaux cylindriques, narrow ribs, and trapped air zones often need more specialized solutions.
Sleeve ejectors work best around round cores because they apply force evenly around the feature. They reduce distortion on caps, tubes, and deep cylindrical parts. Blade ejectors support narrow ribs and thin sections where standard round pins would leave concentrated stress.
Vented ejectors help release trapped gas during molding. Air-assisted systems may also improve release in difficult geometries with heavy vacuum or friction conditions.
| Conception spéciale | Meilleure application | Principal avantage |
|---|---|---|
| Éjecteur de manchon | Noyaux ronds | Pression de libération uniforme |
| Éjecteur de lame | Nervures fines | Meilleur support étroit |
| Éjecteur ventilé | Trappes à gaz | Ventilation améliorée |
| Assistance aérienne | Libération sous vide élevé | Friction moindre |
For more advanced configurations, some mold builders compare additional Solutions spéciales d’éjection before selecting final tooling components.
What should mold buyers confirm before approving ejector pin layouts?
Before approving mold ejector pin layouts, buyers should verify force balance, cosmetic surface protection, maintenance accessibility, and resin compatibility. Early review prevents expensive mold modifications after steel cutting or production startup.
Pin layouts should be reviewed before machining begins. Changes after steel cutting can increase lead times, Coût des outillages, et retards de production.
Selon Aprios, mold complexity directly affects production timelines. Catching ejection issues early helps avoid redesign work later.
Liste de contrôle pour l’approbation des acheteurs
- Confirmez que les goupilles évitent les surfaces esthétiques
- Vérifiez le support autour des parois fines
- Vérifier la répartition équilibrée des forces
- Examiner l’accessibilité de la maintenance
- Adapter le matériau de la goupille au type de résine
- Confirmez le support des crottes profondes
- Vérifier le risque d’usure dans les applications abrasives
De nombreux acheteurs évaluent également des avis plus larges Planification des moules d’injection requirements before approving final tooling layouts.
Réussir la prochaine étape
Good ejection design protects more than part release. It affects cosmetic quality, Durée de vie du moule, maintenance cost, and cycle consistency across the entire production run. Small pin placement mistakes can create expensive problems once production starts.
The best mold ejector pins setup depends on part geometry, Comportement de la résine, et volume de production. Standard pins work well in many molds, but specialty ejectors, better force distribution, and upgraded coatings often improve long-term reliability. Avant d’approuver un moule, review the ejection layout carefully and confirm the system fits the actual molding conditions instead of relying on default pin placement.
Questions fréquemment posées
What is an ejector pin in injection molding?
An ejector pin is a hardened metal component that pushes a molded part out of the mold after cooling. It applies controlled force to release the part without damaging the mold or the finished surface.
What causes ejector pin marks on plastic parts?
Ejector pin marks usually appear when force concentrates in small areas or pins are placed on cosmetic surfaces. Poor cooling, insufficient draft angle, or uneven release force can make the marks more visible.
Combien de goupilles éjecteurs un moule doit-il avoir?
The correct number depends on part size, Épaisseur du mur, Géométrie, and release resistance. The goal is balanced force distribution without adding unnecessary visible pin locations.
Which ejector pin material lasts longest?
Hardened tool steel ejector pins usually provide the best durability for high-cycle molding. DLC or PVD coatings can extend service life further in abrasive resin or high-friction applications.
When should sleeve ejectors be used?
Sleeve ejectors work best around cylindrical cores or round features where standard pins cannot distribute force evenly. They reduce distortion risk on tubular and deep-core molded parts.
Why do ejector pins bend during production?
Ejector pins usually bend because of uneven release force, Mauvais alignement, excessive resistance, or unsupported pin length. Incorrect pin diameter selection can also increase bending risk.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
