



Prévention du tirage de slug dans les matrices d’emboutissage: Causes et solutions
Le tirage de la balle se produit lorsqu’une balle perforée reste attachée au poinçon et monte pendant le coup de retour. La balle peut rester sur la face du poinçon, Retombe sur le Strip, Être coincé près de la strip-teaseuse, ou retourner dans la zone de travail où il peut être frappé à nouveau.
La prévention efficace du tirage de slug dans les matrices commence par l’identification de ce qui maintient la balle au poinçon. Les mécanismes courants incluent le vide, Adhérence du lubrifiant, Magnétisme résiduel, Serrage par meule, Dégagement inadapté du poinçon-joint, Bords de coupe usés, et une rétention insuffisante de la paroi de la matrice.
Dégagement, Alignement, Construction des matrices, et la maintenance de pointe sont des fondamentaux plus larges de l’outillage couverts dans le Guide des matrices de poinçon (déduit). Ce guide se concentre spécifiquement sur le diagnostic du tirage du slug et sur l’adaptation de la correction à sa cause réelle.
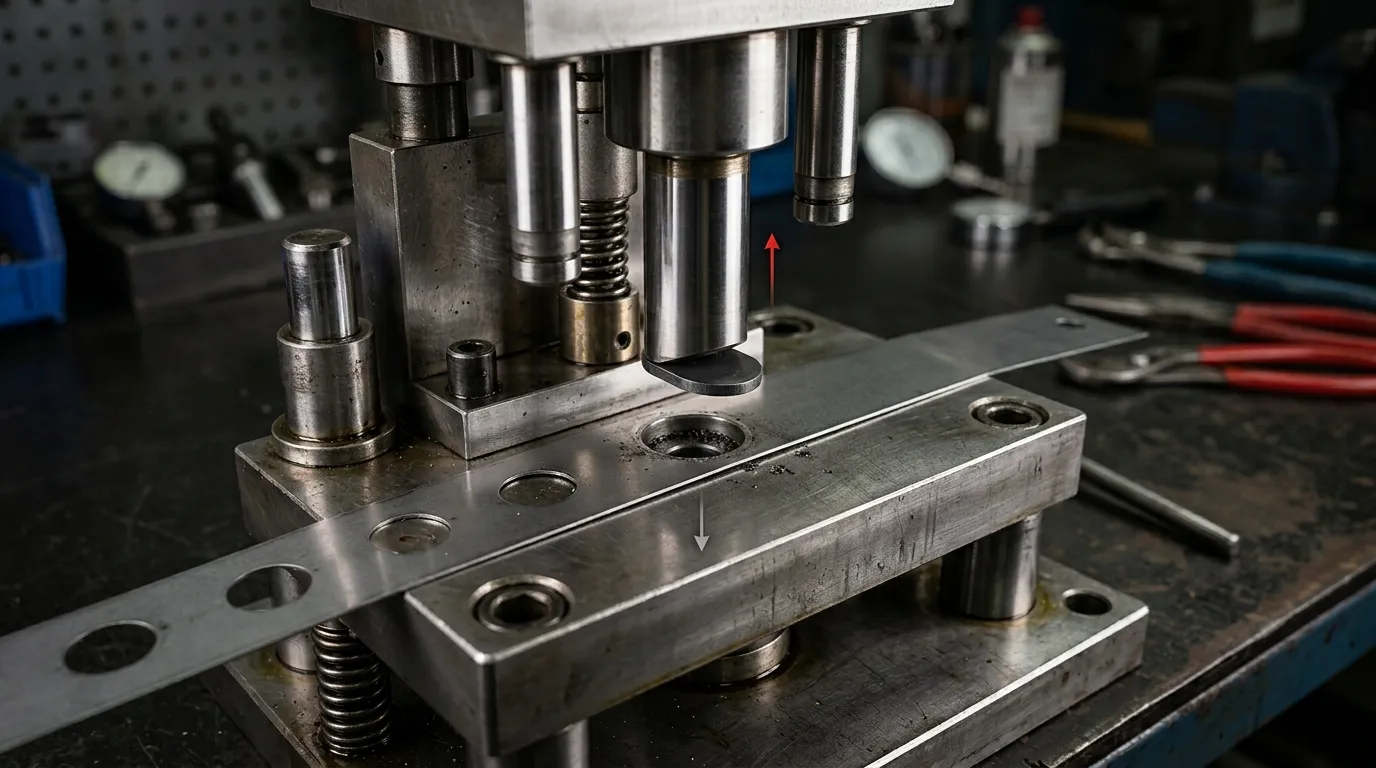
À quoi ressemble le tirage de la balle et pourquoi cela peut endommager la matrice
Pendant un cycle de piercing normal, le punch entre dans la feuille, sépare la limace, et la pousse dans l’ouverture du dé. Lorsque le poinçon se rétracte, Le décapant maintient la feuille en place pendant que le slug reste dans le canal de la matrice ou continue à travers la zone de décharge.
Avec tirage de limace, Le projectile séparé suit le coup de poing lors de la rétraction. Il peut rester attaché pendant toute la course ascendante ou se libérer de façon inattendue au-dessus de la surface de la matrice.
Les signes typiques incluent:
- Une balle collée au visage du coup de poing.
- Des balles lâches apparaissant sur le dessus de la bande.
- Bosses circulaires ou de forme près des trous perforés.
- Des slugs répétés autour de la surface du décapant ou de la matrice.
- Interruption de l’alimentation après une station de piercing.
- Bruit d’impact inhabituel lors d’un AVC ultérieur.
- Marques de tranchant qui apparaissent après un double coup.
- Défauts intermittents qui ne surviennent qu’à vitesse normale de pression.
Un projectile retourné peut être frappé entre le punch et la bande lors du cycle suivant. Cela peut marquer la partie, Un tranchant de tranchant, Surcharge un petit coup de poing, ou interrompre le mouvement de la bande dans une matrice progressive. Si les impacts répétés contribuent à la défaillance de l’outil, Les Relations Cassure de la poinçon dans les matrices d’emboutissage Le guide couvre les mécanismes plus larges de fracture et de surcharge.
Confirmez que le problème est un véritable tirage de slug
Tous les projectiles trouvés près de la surface de la matrice n’étaient pas portés vers le haut par le poinçon. Identifier les endroits où la ferraille devient incontrôlable évite toute mauvaise mesure corrective.
| État | Que se passe-t-il | Observation typique | Principal domaine d’enquête |
|---|---|---|---|
| Véritable tirage de slug | La balle reste attachée au poinçon pendant la rétraction | Projectile visible sur la face du poinçon ou libérée au-dessus de la bande | Forces de collage du poinçon-lim-sluge et rétention du coin |
| Empilement de slugs | Plusieurs slugs s’accumulent à l’intérieur du canal de la puce | Augmentation de la résistance à la décharge, Relief bloqué, Colonne de slug comprimée | Le pays, Relief, Sortie, et chemin de ferraille |
| Roulade ou rebond de la limace | La balle se sépare mais bouge de manière imprévisible après la libération | Balle lâche trouvée près de la matrice sans preuve d’attache de poinçon. | Géométrie de sortie de la matrice et contrôle des déchets |
| Ferraille flottante | La ferraille légère détachée retourne dans la zone de travail par le flux d’air, Vibration, ou une mauvaise évacuation | Les pièces lâches se déplacent indépendamment du poinçon | Chutes, Établissements, Écoulement d’air, et manutention de ferraille |
L’observation en cycle lent peut révéler où la limace se libère, mais certaines défaillances ne surviennent qu’à vitesse de production. Vidéo haute vitesse, Lorsque cela est disponible, peut indiquer si la balle suit le coup de poing, pause dans l’ouverture du dé, ou devient lâche après la sortie.
D’autres indices utiles incluent:
- Motifs d’huile sur la face du projectile ou du poinçon.
- Débris ou dépôts métalliques autour du bord de coupe.
- Une attraction magnétique notable entre le poinçon et la balle.
- Des changements qui ont commencé immédiatement après l’affûtage.
- Un échec qui n’apparaît qu’après avoir augmenté la vitesse de presse.
- Un projectile déjà détaché avant d’atteindre la surface de la matrice.
La succion des déchets peut aider à enlever les déchets légers détachés, mais elle ne libère pas directement une balle encore attachée au poinçon.. Rôles de composants tels que le punch, Le bouton, Strip-teaseuse, Éléments guides, et les parties d’usure sont couvertes plus largement dans le Guide des composants de la puce.
Pourquoi une balle suit le coup de poing lors de la rétraction
Le tirage de la limace s’entend mieux comme un problème d’équilibre des forces. Les forces qui maintiennent la balle contre le coup agissent contre les forces qui retiennent la balle dans le dé ou la repoussent loin du coup.
Selon Recherches évaluées par des pairs sur les mécanismes de tirage de limaces, Le mécanisme dominant peut changer selon le diamètre du poinçon, Dégagement, Profondeur de pénétration, Vitesse de coupe, Viscosité du lubrifiant, Condition d’arête, et comportement des matériaux. Plusieurs mécanismes peuvent également agir simultanément.
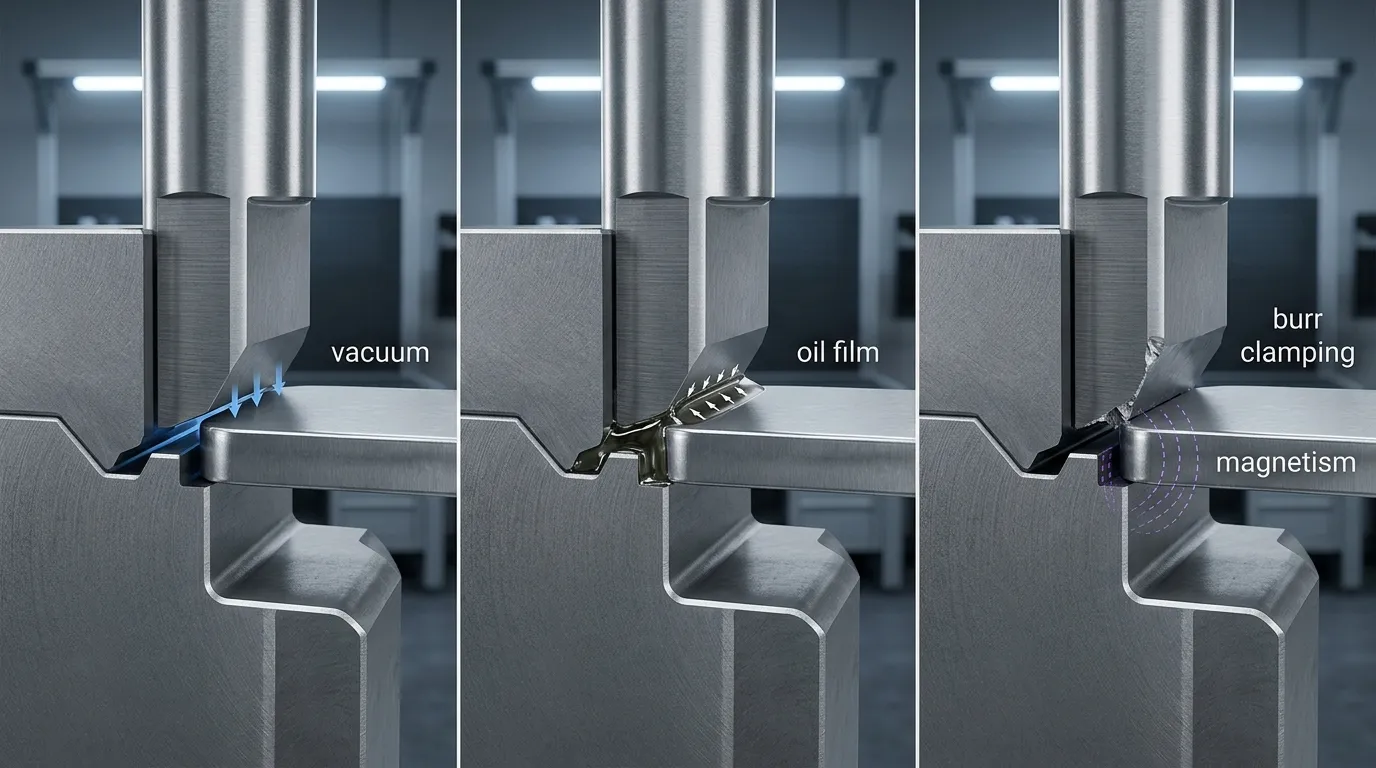
Aspiration et adhérence huile-film
Après la séparation de la balle, un petit espace scellé peut se former entre la face du punch et la balle. Lorsque le poinçon se rétracte, La pression dans cet espace peut descendre en dessous de la pression environnante. La force de vide résultante aide à maintenir le projectile contre la face du poinçon.
L’extraction liée au vide peut devenir plus influente lorsque:
- La limace a de la largeur, Contact plat avec la face du poinçon.
- Le coup de poing se rétracte rapidement.
- L’air ne peut pas entrer facilement dans l’espace.
- Le poing voyage profondément dans le coin.
- Le diamètre du poinçon crée une zone scellée relativement grande.
- Le lubrifiant aide à maintenir l’étanchéité.
Le lubrifiant peut aussi créer sa propre force d’adhérence. Un film huileux épais entre la face du poinçon et la balle peut résister à la séparation, Surtout lorsque le lubrifiant a une viscosité élevée ou est appliqué de façon excessive.
Cela ne signifie pas qu’il faut simplement retirer la lubrification. Le lubrifiant peut être nécessaire pour le contrôle de l’usure des outils, Mouvement de bande, et qualité des pièces. La bonne réponse est de revoir le type de lubrifiant, Quantité, Température, et la cohérence des applications par les essais contrôlés.
Magnétisme résiduel et serrage des meules
Un poinçon en acier peut conserver le magnétisme après le meulage, Affûtage, ou contact avec un équipement de maintien magnétique. Si le matériau du slug est ferromagnétique, L’attraction magnétique peut suffire à porter une petite ou légère limace vers le haut.
Le magnétisme résiduel est particulièrement suspect lorsque le tirage de la limace commence immédiatement après:
- Aiguisage du poinçonnage.
- Meulage de surface.
- Utilisation du mandrin magnétique.
- Remplacement du poinçon.
- Maintenance impliquant des outils magnétiques.
Le serrage par meule est un mécanisme différent. Lors de la fracture, Le bord de la limaçon peut développer une meule qui saisisse mécaniquement le tranchant du poinçon. Bords usés, Ébréchage, Dégagement inapproprié, et des modifications de la géométrie de la fracture peuvent augmenter cette action d’adhérence.
La distinction est importante. La démagnétisation ne corrigera pas le serrage mécanique, alors que l’affûtage seul ne supprime pas le magnétisme résiduel.
Rétention insuffisante du coin ou libération incorrecte du slug
Le canal de dés doit effectuer deux tâches pouvant entrer en conflit. Il doit résister au retour vers le haut de la limace, mais il doit aussi permettre au projectile de descendre sans empilement ni compression excessive.
Effets du jeu du poinçon-die:
- Comportement de fracture.
- Taille et déformation de la limace.
- Direction et taille de la meule.
- Contact entre la paroi de la balle et la matrice.
- Forces de coupe et de démontage.
- La capacité de la balle à traverser la matrice.
Un jeu trop ouvert peut réduire la rétention utile des parois de la matrice ou créer un comportement instable des slugs. Un jeu trop serré peut augmenter la force de coupe, wear, Serrage lié à la meule, ou compression en slug.
La longueur du terrain, Géométrie du relief, Usure interne, Dépôts, et les transitions endommagées affectent également les forces de maintien et de libération. Recherche sur Contraintes de contact entre la matrice et la balle montre que la géométrie de la matrice et le contact radial influencent la friction de maintien de la limace. Plus de compression n’est pas automatiquement meilleure; Une déformation plastique excessive peut réduire la contrainte de retenue effective ou contribuer à l’empilement.
Il n’existe donc pas de pourcentage universel de dégagement empêchant la traction de la slug dans tous les matériaux, Épaisseur, et la géométrie du poinçon.
Diagnostiquez la cause avant de modifier l’outil
Une enquête structurée est généralement plus efficace que d’ajouter immédiatement un éjecteur, Changement de garde à distance, ou modifier la matrice.
- Confirmez que la balle suit le poing.
Observez la balle pendant la rétraction et déterminez si elle reste attachée, Sorties près de la strip-teaseuse, ou ne se lâche qu’après avoir quitté le dé. - Identifiez ce qui a changé avant que la panne n’apparaisse.
Vérifiez l’affûtage récent, une nouvelle bobine de matériau, Un changement de lubrifiant, Vitesse de pression plus élevée, Remplacement des composants, Le rebroyage, ou réglage de garde à distance. - Enregistrer où la balle se libère.
Un slug qui reste attaché tout au long de la montée peut indiquer un vide fort, Adhérence à l’huile, Magnétisme, ou serrage par meule. Un slug qui se libère près de l’entrée du maux peut indiquer une rétention marginale. - Inspectez la face du poinçon et le tranchant.
Cherchez l’usure, Ébréchage, Matériaux accumulés, Résidus d’huile, Marques de meules, ou des marques circulaires de témoins dues à des contacts répétés. - Inspectez le canal de la puce.
Vérifiez le terrain, Relief, État du mur, Dépôts, Dégâts, et des preuves d’empilement de slugs. - Vérifier la présence de magnétisme résiduel.
Comparez l’attraction du punch avant et après la démagnétisation lorsque l’on soupçonne un collage magnétique. - Vérifiez l’autorisation réelle.
Ne vous fiez pas uniquement au dessin nominal. Confirmez la taille du poinçon, L’ouverture, wear, et l’espace de jeu par côté dans l’état actuel de l’outil. - Analyse de la pénétration du punch.
Trop peu de pénétration peut ne pas faire avancer la balle vers une zone de retenue ou de décharge. Plus de pénétration, cependant, peut augmenter le changement de volume sous le poinçon et renforcer le vide lors du retrait. - Comparez le comportement de lenteur et de vitesse de production.
Un système qui fonctionne pendant un cycle lent peut échouer lors de la vitesse de sevrage, Lubrification, Vibration, et les conditions thermiques atteignent des niveaux de production normaux. - Changez une variable à la fois.
Si l’habilitation, Lubrification, Vitesse, et la pénétration sont modifiées ensemble, L’équipe ne peut pas identifier de manière fiable quel ajustement a corrigé ou aggravé le problème.
Toutes les inspections et tests doivent suivre les procédures approuvées par l’usine pour la sécurité de la presse et de la salle d’outillage.
Associez la correction à la cause confirmée
Commencez par l’entretien réversible et les corrections de réglage. Passage aux changements de processus ensuite. Les modifications côté poinçon ou côté matrice ne doivent suivre que lorsque le mécanisme observé les justifie.
Corrections de maintenance et de configuration
| Condition observée | Vérifié | Correction possible |
| Le problème a commencé après le meulage | Attraction magnétique résiduelle | Démagnétiser le poinçonnage et vérifier le résultat |
| Film d’huile visible entre le poinçon et la balle | Quantité de lubrifiant et viscosité | Correction d’une application excessive ou incohérente |
| Des marques de meule ou de tranchant tiennent le punch | Usure de pointe, Ébréchage, Dégagement | Restaurez le bord et vérifiez à nouveau le jeu réel |
| Dépôts sur le mur de la perforatrice ou de la matrice | Collecte ou contamination de matériaux | Nettoyez les surfaces affectées et examinez la source |
| Marques inégaux de témoins | Alignement des poinçons et des dés | Corrigez l’alignement avant de changer la géométrie |
| Le problème a commencé après remplacement | Dimensions installées et pénétration | Confirmez que le nouveau composant correspond au dessin et à la configuration |
Ces vérifications sont relativement peu coûteuses et peuvent révéler si la défaillance a été provoquée par la maintenance ou la mise en place, plutôt que par la conception originale du cip.
Ajustements de procédés et de géométrie
Le dégagement doit être examiné dans le cadre de l’ensemble de la condition de coupe, pas modifié dans une seule direction par défaut. La valeur correcte dépend du matériau, Épaisseur, Taille du trou, Exigence de qualité des pièces, État de l’outil, et la géométrie du dé.
La pénétration du poinçon nécessite également une évaluation minutieuse. Augmenter l’entrée peut aider à placer la balle plus profondément dans une section de retenue, Mais cela peut aussi augmenter les effets du vide. Réduire l’entrée peut diminuer le volume de vide tout en laissant la slug insuffisamment contrôlée par la puce.
D’autres ajustements contrôlés peuvent inclure:
- Examen de la quantité et de la position de livraison du lubrifiant.
- Comparaison des vitesses de production inférieures et normales.
- Correction d’une alimentation ou d’un support de bande incohérent.
- Restauration du terrain de mise et de l’état de relief prévus.
- Confirmation que la balle peut descendre sans obstruction.
Après chaque changement, Qualité du trou de contrôle, État de meule, Comportement de dénuage, Marques d’outil, et le mouvement des ferrailles. Une correction qui empêche le tirage du slug mais crée des meules excessives ou un empilement par canal de puce n’est pas une solution complète.
Modifications des outillages côté poinçon et côté matrice
Les modifications du côté du poinçon agissent directement sur la balle ou sur la pression sous le poinçon:
- Punch ventilé: Fournit un chemin d’égalisation de la pression et est le plus pertinent lorsque le vide est le mécanisme dominant.
- Éjecteur mécanique de projectiles: Utilise un élément à ressort ou résilient pour pousser la balle loin de la face du poinçon.
- Soufflage d’air comprimé: Applique une force descendante temporisée à travers ou près du poinçon.
- Géométrie de cisaillement: Cela réduit le contact complet de la face ou déforme la balle pour qu’elle se sépare plus facilement du poinçon..
Les modifications côté die augmentent la résistance au mouvement vers le haut ou améliorent la décharge contrôlée:
- Rainures de rétention de slug ou caractéristiques de capteur: Créer des interférences locales sous le tranchant.
- Contact contrôlé entre la paroi de la matrice: Utilise le canal de la puce pour générer suffisamment de friction de maintien.
- Géométrie corrigée du sol et du relief: Tient la balle là où c’est nécessaire, puis permet une libération descendante.
- Réparation ou remplacement: Restaure la géométrie interne usée ou endommagée.
Chaque option a ses limites. Les petites poinçons peuvent ne pas avoir assez d’espace interne pour une ventilation ou un éjecteur. Les voies d’air peuvent se boucher, consommer de l’air comprimé, ou affaiblir un coup de poing fin. Les éléments éjecteurs peuvent se fatiguer. La géométrie de cisaillement peut provoquer une charge latérale ou une déformation inacceptable de la limaçon. Les caractéristiques de rétention doivent rester efficaces après l’affûtage et ne doivent pas créer d’empilement de slugs.
Recherche sur Air haute pression pour l’élimination des projectiles Montre également pourquoi les approches pneumatiques devraient être traitées comme des solutions d’outillage spécifiques à une application plutôt que comme des modifications universelles.
Comparez les méthodes de prévention du tirage par mécanisme et compromis
| Méthode | Mécanisme de meilleur ajustement | Principal avantage | Principale limitation | Que vérifier |
| Démagnétisation | Magnétisme résiduel | Rapide et peu invasif | Ne corrige pas le serrage sous vide ni sur les meules | L’attraction magnétique est réduite et la traction s’arrête |
| Critique du lubrifiant | Adhérence huile-film | Peut-être corriger le problème sans modification de l’outil | Trop peu de lubrifiant peut augmenter l’usure | Usure des outils, Mouvement de bande, et la qualité des pièces reste acceptable |
| Restauration des bords | Serrage de meule ou bord de coupe usé | Restaure l’état de fracture prévu | L’affûtage peut modifier l’entrée ou la sortie du magnétisme | Edge condition, Pénétration, et le magnétisme |
| Correction de dégagement | Mauvaise fracture ou rétention de la matrice | Traite une variable de coupe fondamentale | Un mauvais réglage peut augmenter les meules, Force, ou s’user | Qualité du trou, meules, Démontage, et le mouvement des projectiles |
| Réglage de la pénétration | Projectile qui n’entre pas dans la bonne région de la matrice | Peut améliorer le positionnement des projectiles | Une plus grande entrée peut renforcer le vide | Position du slug et comportement de vitesse de production |
| Punch ventilé | Vide | Égalise directement la pression | Le passage peut obstruer ou réduire la force du coup de poing | Le trajet de l’air reste ouvert et le punch reste structurellement adapté |
| Éjecteur mécanique | Adhérence faciale forte | Ajoute une force de séparation positive | Nécessite de l’espace et un entretien continu | Force d’éjection, Fatigue, et synchronisation |
| Air comprimé | Aspiration sous vide ou adhésion persistante | Fort, Séparation contrôlable | Besoin d’air, Synchronisation, et passages propres | Consommation d’air, Bouchage, et éjection fiable |
| Géométrie de cisaillement | Contact facial large ou adhérence | Perturbe le contact sans mécanisme interne | Peut provoquer une charge latérale ou une déformation de slug | Chargement par poinçon et exigences en pièces |
| Fonction de rétention de la matrice | Résistance insuffisante à l’inversion du slug | Maintient la balle sous le tranchant | Peut affecter l’affûtage et l’écoulement des déchets | La rétention reste efficace sans empilement |
| Capteur de protection contre la puce | Cycles anormaux intermittents | Peut arrêter la presse avant que les dégâts ne soient répétés | Détecte le problème mais ne supprime pas sa cause | Détection fiable sous le pétrole, Vibration, et vitesse normale |
La meilleure option est déterminée par le mécanisme confirmé, Espace d’outils disponible, Puissance du coup de poing, Conditions matérielles, Exigences de maintenance, et si la méthode empêche, Supprimes, ou ne détecte que la limace anormale.
Vérifiez que la correction fonctionne à vitesse de production
Quelques coups lents réussis ne prouvent pas que le problème est résolu. Vide, Comportement du lubrifiant, Vibration, et le mouvement des ferrailles peut changer lorsque la presse atteint la vitesse normale de fonctionnement.
Utilisez une séquence de vérification contrôlée:
- Confirmez un relâchement constant de la balle lors de l’observation à vitesse réduite.
- Augmentation à la vitesse de production normale selon les procédures approuvées.
- Vérifiez que les projectiles circulent par le chemin prévu de la matrice et de la ferraille.
- Inspectez les trous percés et les surfaces environnantes pour détecter de nouvelles marques.
- Vérifiez que l’état des meules ne s’est pas détérioré.
- Confirmez que le démontage reste stable.
- Inspectez les bords de la poinçonnette et du détriment pour détecter des marques de témoins inhabituelles.
- Assurez-vous que les projectiles ne s’accumulent pas dans le canal de la puce.
- Observez l’outil une fois qu’il a atteint la température normale de fonctionnement.
- Notez toute récidive plutôt que de juger le résultat après quelques cycles.
Le dossier de test doit inclure le lot de matériel, Condition du lubrifiant, Vitesse de pression, variable modifiée, Durée de la série, Observations, et résultats d’inspection. Cela facilite la trace des récidives ultérieures.
Informations à collecter avant de demander une modification par poinçonnage ou matrice
Lorsque la maintenance et les ajustements contrôlés du processus ne résolvent pas le tirage de slug, Un fournisseur d’outillages aura besoin de plus qu’un échantillon de poinçon endommagé.
Préparez-vous:
- Dessin en partie ou en bande.
- Dimensions de la poinçonnette et de la matrice.
- Grade et épaisseur du matériau.
- Forme et taille du trou ou du slug.
- Dégagement réel par côté.
- Profondeur de pénétration du poinçon.
- Dimensions du terrain et relief des matrices.
- Type de presse et vitesse de production.
- Type de lubrifiant et méthode d’application.
- Historique de l’aiguisage et de l’entretien.
- Photos du visage du poing, Tranchant, Les chaînes, Slug, et meule.
- Vidéo montrant quand et où la balle se libère.
- Fréquence de défaillance.
- Modifications récentes des procédés ou des outils.
- Corrections déjà testées et leurs résultats.
- Trou obligatoire, Meule, et critères de qualité de surface.
Les données complètes de l’application aident à distinguer un composant de remplacement, Une correction de géométrie, ou un problème de procédé qui ne serait pas résolu par une nouvelle poinçon.
SunshinePro Goupille de perforation personnalisée Page confirme la personnalisation des dimensions du poinçonnage basée sur le dessin, Profils, Matériaux, et traitements de surface. Il liste également l’usinage CNC, EDM, Broyage, et traitement thermique. Ces capacités vérifiées soutiennent la revue des composants, mais ils ne confirment pas eux-mêmes la disponibilité des poinçons ventilés, Systèmes d’éjection, Passages pneumatiques, ou des caractéristiques de rétention de limaces.
Quand le remplacement ou la révision des outillages personnalisés est justifiée
Le remplacement ou la révision des outillages personnalisés devient raisonnable lorsque:
- La poinçonne ou la matrice est trop usée ou endommagée pour une restauration pratique.
- La géométrie réelle ne correspond plus au jeu ou à la pénétration souhaités.
- Le canal de la puce ne peut pas assurer une rétention et une décharge fiables.
- Le tirage de slug revient après maintenance confirmée et corrections de procédé.
- Un profil de poinçon ou une dimension de composant différente est nécessaire.
- Un projet de ventilation, Éjecteur, cisaillement, ou la caractéristique de rétention nécessite une révision structurelle.
Listes SunshinePro Moules et goupilles de poinçage parmi ses catégories de produits, propose des composants de perforation personnalisés basés sur le dessin. Pour une revue technique, Fournir les plans, Informations matérielles, Dimensions de l’outil, Vitesse de pression, Conditions de lubrifiant, et observé le comportement des projectiles à travers le Page de contact SunshinePro. L’objectif devrait être de comparer le composant au mécanisme de défaillance confirmé plutôt que de demander une modification générique anti-slug.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
