



Tête de perforation de tablette à plat et temps d’attente: Effets de conception
La tête plate d’une plaque influence la durée pendant laquelle la poinçon reste à sa position de compression maximale ou près de sa position maximale sous le rouleau principal. À la même vitesse tangentielle de la tourelle, Un plan effectif de tête plus long produit généralement un temps de séjour géométrique plus long. Augmenter la vitesse de la tourelle a l’effet inverse.
Cette relation n’est que le point de départ. La réponse réelle des comprimés dépend aussi de la force de compression, Géométrie des rouleaux, Rigidité de la pression, et comportement de formulation. Un plat plus long peut aider à une formulation sensible au taux de déformation, Mais cela n’augmente pas automatiquement la puissance des comprimés ni n’élimine le bouchon.
La tête plate est une caractéristique de conception au sein d’un système complet d’outillages. Pour un impact plus large, le, et catégories d’outillage, voir Types d’outils de presse à tablette.
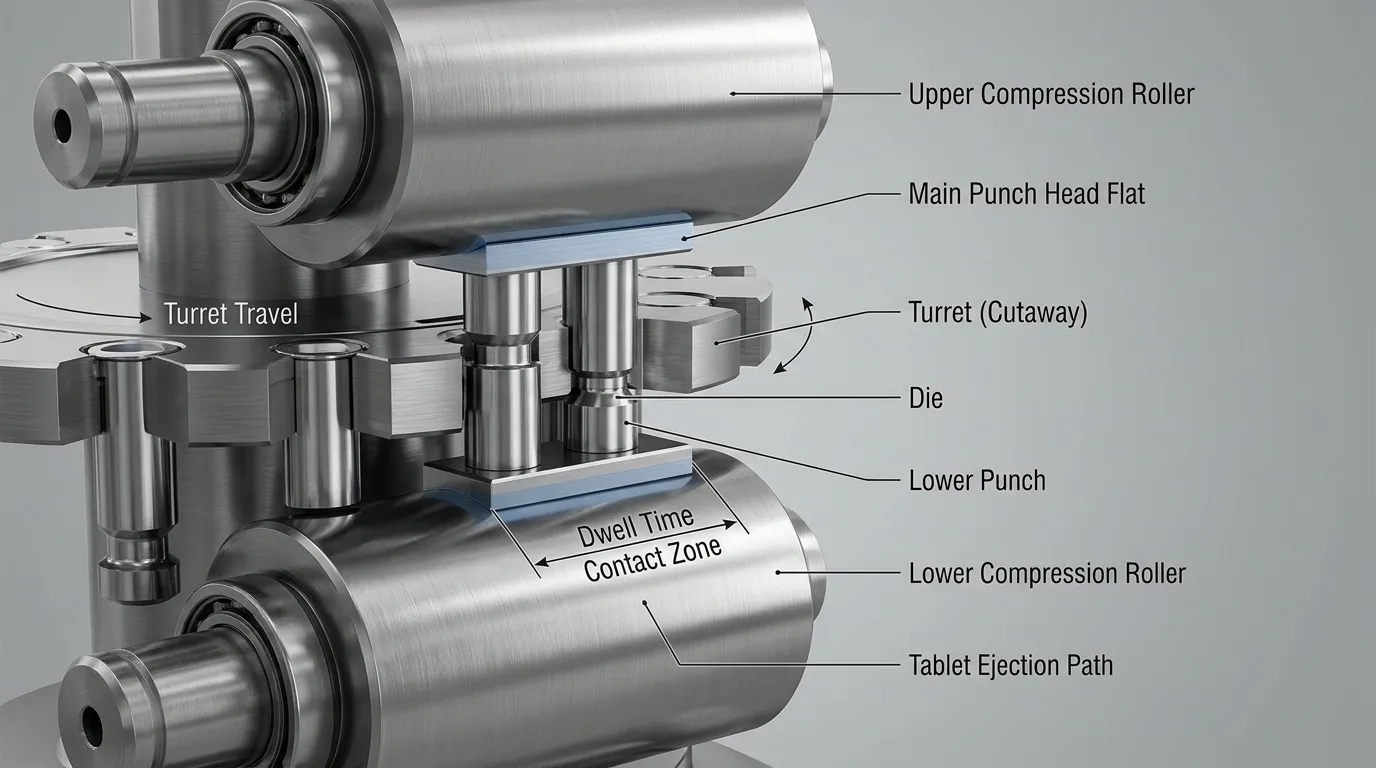
Ce que la tête de poinçon change à plat lors de la compression de la tablette
Sur une presse à tablette rotative, Les têtes de poinçon supérieure et inférieure passent entre les rouleaux de compression principaux. Lorsque les rouleaux agissent sur les têtes de poinçon, Les pointes du poinçon s’insèrent dans la matrice et compactent le lit de poudre.
La tête plate est la section relativement plane de la tête de poinçon qui passe sous le rouleau dans la région de compression maximale. Sa dimension pertinente est la longueur effective dans la direction du déplacement de la tourelle.
Un flat effectif plus long maintient le poing proche de sa distance minimale avec le poing adverse pour une plus grande distance de course. À une vitesse linéaire inchangée, qui augmente le temps de séjour calculé.
Cette géométrie est distincte de l’extrémité formatrice de tablette du poinçonnage. Cup depth, Scores, Logos, et d’autres détails de la face appartiennent à la conception à pointe de poinçon. Ces décisions adjacentes doivent être prises séparément Directives de conception de l’embossage de tablettes.
Résidence géométrique, Séjour basé sur la Force, et le temps de consolidation ne sont pas identiques
Le mot dwell n’est pas toujours utilisé de la même manière.
| Mandat | Ce qu’il décrit | Variables principales |
|---|---|---|
| Temps de séjour géométrique | Temps calculé associé au passage à plat de la tête de poinçon dans la région de compression maximale | Longueur plate effective et vitesse tangentielle |
| Temps de séjour basé sur la Force | Dwell identifié à partir du profil de force de compression mesuré | Geometry, Niveau de force, Réponse formulée, et définition de la mesure |
| Temps de consolidation ou de compression | Une plus grande partie de l’événement de charge durant laquelle le lit de poudre est comprimé | Profil du rouleau, Géométrie de la tête de poinçon, Vitesse, Déplacement, et comportement de la presse |
Une étude évaluée par des pairs de 2024 comparant Temps de séjour basé sur la force et géométrique Il a été constaté que le maintien mesuré peut varier avec la force de compression et la formulation, même lorsque la géométrie de la presse reste fixe.
Pour cette raison, Un calcul géométrique est utile pour la comparaison d’équipements et le travail de conception initiale, Mais il ne faut pas le considérer comme une description complète de l’histoire force-temps de la tablette.
Comment calculer le temps de séjour géométrique
Un calcul géométrique simplifié de la présence utilise:
[
t = frac{L}{v}
]
Où:
- (t) = temps de séjour géométrique
- (L) = longueur de course effective à hauteur de tête
- (v) = vitesse tangentielle à la position du coup de poing
La vitesse tangentielle peut être estimée à partir du diamètre du cercle de pas et de la vitesse de rotation de la tourelle:
[
v = frac{pi times PCD times RPM}{60}
]
Lorsque la PCD est exprimée en millimètres, Le résultat est des millimètres par seconde. Le temps de séjour en millisecondes est alors:
[
t_{MS} = frac{L}{v} fois 1000
]
Calcul illustratif
Supposons:
- Longueur plate effective: 10 mm
- PCD tourelle: 400 mm
- Vitesse de la tourelle: 30 tours par minute
Vitesse tangentielle:
[
v = frac{pi fois 400 fois 30}{60}
]
[
v approx 628.3texte{ mm/s}
]
Résidence géométrique:
[
t = frac{10}{628.3} fois 1000
]
[
t approx 15.9texte{ MS}
]
Ceci est un calcul illustratif, Pas une cible recommandée en permanence. Le dessin réel de l’outillage, Géométrie de la presse, Disposition des rouleaux, et les conditions d’exploitation doivent être utilisées pour les décisions techniques.
Utiliser la longueur de déplacement effective, Pas un diamètre de tête générique
Le diamètre total de la tête de poinçon n’est pas nécessairement la bonne dimension pour les calculs en temps mort.
Pour un plat rond, La mesure utile est la dimension plate le long de la direction du déplacement de la tourelle. Pour un ovale ou elliptique plat, L’axe long peut être aligné avec la direction de déplacement pour créer plus de mords sans augmenter la tête de manière égale dans toutes les directions.
Le calcul doit donc utiliser la longueur de course effective indiquée sur le dessin de l’outillage, pas un diamètre de tête générique tiré d’un catalogue ou d’une autre presse.
Cette distinction devient particulièrement importante lors de la comparaison:
- Plats ronds standards
- Plats ronds étendus
- Plats ovales ou elliptiques
- Conceptions de tête directionnelle ou à clé
- Surfaces réduites utilisées pour des conditions de séjour plus courtes
Pourquoi le régime autonome seul ne peut pas comparer deux presses de tablettes
Deux presses fonctionnant à 30 tr/min peuvent produire des temps de maintien différents si les diamètres du cercle de pas de la tourelle diffèrent.
Un PCD plus grand signifie que le poinçon parcourt une distance linéaire plus grande à chaque rotation de tourelle. Au même régime, elle a donc une vitesse tangentielle plus élevée et passe plus rapidement sous le galot de compression.
La comparaison de presse devrait au moins utiliser:
- Tours/minute de tourelle
- Diamètre du cercle de hauteur
- Longueur tête à plat effective
- Géométrie du roulis de compression
Comparer seul le régime peut donner une fausse impression que les presses de développement et de production fonctionnent dans des conditions de compression équivalentes.
Options de conception à tête plate et leurs compromis en direct
La conception à tête plate appropriée dépend du temps de vie requis, Géométrie de la presse, Norme d’outillage, Support mécanique, et la réponse à la formulation.
| Conception à tête plate | Effet de séjour | Bénéfice potentiel | Principale limitation |
| Tête dôme standard | Maintien de base pour la configuration de presse et d’outillage | Compatibilité conventionnelle et fonctionnement établi | Peut fournir un temps de continu insuffisant pour une formulation très sensible au taux |
| Plat rond étendu | Augmentation de la longueur de course effective | Un maintien géométrique plus long sans réduire la vitesse de la tourelle | Peut réduire la géométrie de la tête environnante ou créer des inquiétudes de jeu et de contraintes |
| Ovale ou elliptique plat | Augmente la longueur de course principalement dans un sens | Peut créer plus d’habitation dans une largeur de tête limitée | Peut nécessiter un clavage, Contrôle d’orientation, et une évaluation supplémentaire de l’usure |
| Plat réduit | Raccourcit la durée effective de course | Peut aider une presse de développement à reproduire une production plus courte | Moins de temps à compression maximale et marge de fonctionnement plus étroite |
Plats ronds standards et allongés
Une tête de poinçonnage standard en dôme comprend une partie plate entourée d’une géométrie de transition courbe. Il fournit la durée de base associée à la vitesse de pression, PCD tourelle, et dimensions d’outillages standard.
Un plat rond prolongé augmente la région plate. À la même vitesse tangentielle, Cela augmente la présence géométrique sans ralentir la tourelle.
Le contreparti, c’est que le plat ne peut pas être agrandi sans tenir compte du reste de la tête. L’augmenter peut réduire la capacité de la cale disponible, Rayon extérieur, Épaisseur de la tête, ou support au-dessus du manche du punch. Le design doit toujours supporter la charge de compression et passer en toute sécurité à travers la presse.
Ovale, Elliptique, et appartements réduits
Une tête ovale ou elliptique plate prolonge le chemin de contact dans la direction du déplacement de la tourelle tout en limitant la croissance sur toute la largeur de la tête. Cela peut être utile lorsqu’une extension circulaire complète interfère avec la géométrie environnante de la presse.
Parce que l’axe long doit rester aligné avec la direction de déplacement, Les têtes directionnelles peuvent nécessiter des outils à clé. Le keying ajoute un contrôle d’orientation mais peut aussi affecter l’interchangeabilité, Mise en place, et l’usure localisée.
Un appartement réduit remplit l’objectif inverse. Elle peut raccourcir la durée géométrique lorsqu’une presse de laboratoire ou de développement offre naturellement une durée d’attente plus longue que la machine de production prévue.
Comment la réanimation interagit avec le comportement de formulation et la qualité des comprimés
La géométrie à tête plate crée une opportunité temporelle. La formulation détermine ce qui se passe pendant cette période.
Les matériaux en tablette peuvent réagir par plusieurs mécanismes:
- Déformation plastique: Les particules changent de forme de façon permanente, augmentation de la surface de contact et soutien de la liaison interparticulaire.
- Déformation élastique: Les particules se récupèrent après le retrait de la charge, ce qui peut réduire la liaison retenue et augmenter les contraintes résiduelles.
- Comportement viscoélastique: La déformation dépend à la fois du temps et du débit de charge.
- Fragmentation cassante: Les particules se fracturent et créent de nouvelles surfaces de liaison.
Un événement de charge plus lent ou un maintien plus long peuvent permettre un écoulement plastique supplémentaire dans certaines formulations. D’autres matériaux peuvent montrer peu d’amélioration, Ou bien le bénéfice peut fortement dépendre de la pression, Lubrification, Humidité, Taille des particules, et traitement précédent.
Recherche sur Durée prolongée de la durée de compression des comprimés montre que le comportement des matériaux doit être évalué dans des conditions contrôlées plutôt que prédit uniquement à partir de la géométrie de la tête. Des travaux antérieurs sur le paracétamol et la cellulose microcristalline ont également révélé que Les effets de la période de repos étaient liés à l’historique de pression, Récupération, et énergie, pas simplement avec une période plus longue sous le rouleau.
Pourquoi rester plus longtemps ne garantit pas une tablette plus forte
La force des comprimés dépend de plus que le repos. Les variables pertinentes incluent:
- Pression de compactage
- Mécanisme de déformation des particules
- Porosité en lit de poudre
- Concentration et mélange du lubrifiant
- Teneur en humidité
- Récupération élastique
- Taux de chargement et de déchargement
- Conditions de précompression
Un plat de tête plus long peut augmenter le vivier géométrique tandis que le plateau de force mesuré ne change que légèrement. Inversement, Deux formulations fonctionnant avec le même outillage peuvent produire des profils de dwell différents basés sur la force.
La force de rupture et la résistance à la traction ne doivent pas non plus être considérées comme identiques. La force de rupture est une charge mesurée, tandis que les calculs de résistance à la traction tiennent compte des dimensions des tablettes et offrent une comparaison plus normalisée.
Le capotage et la lamination sont des problèmes multifactoriels
Le revêtement et la lamination sont parfois associés à un séjour insuffisant, Mais augmenter la tête plate n’est pas une correction universelle.
Les contributeurs possibles incluent:
- L’air piégé dans le lit de poudre
- Application rapide de la force
- Densification inégale
- Récupération élastique excessive
- Précompression inadéquate ou excessive
- Propriétés de formulation ou de granulation
- Conditions de lubrification
- Décompression rapide
- État ou alignement des outillages
Une enquête évaluée par les pairs sur Taux d’application de force et plaquage interactions identifiées entre les taux de chargement, Air piégé, Densification, et récupération viscoélastique.
Un développement supplémentaire peut aider une formulation spécifique, Mais il doit être testé comme une variable de processus au sein d’une étude plus large sur les causes profondes.
Limites mécaniques avant d’étendre une tête de poinçonnage à plat
Un plat plus long doit rester mécaniquement stable et compatible avec la presse. Le plat utile maximal n’est pas déterminé uniquement par les exigences de séjour.
| Problème de conception | Conséquence possible | Vérification nécessaire |
| Soutien insuffisant du manche du poinçon | Déviation de la tête, Concentration de contrainte, ou défaillance prématurée | Revue structurelle du diamètre du cou et de la géométrie de la transition |
| Rayon extérieur réduit de la tête | Contraintes de contact localisées plus élevées | Évaluation du profil de la tête et du contact au rouleau |
| Largeur ou longueur excessive de la tête | Interférence avec les pistes de came ou les composants de presse adjacents | Vérification complète du passage de pression |
| Géométrie ovale directionnelle | Mauvaise orientation sous le rouleau | Examen du keying et du contrôle d’orientation |
| Région de contact petite ou fortement chargée | Pitting, Fatigue de surface, ou une usure inégale | Contraintes de contact et évaluation des matériaux |
| Épaisseur de tête incompatible | Mauvais déplacement à travers les arbres à cames ou les stations de compression | Comparaison entre l’OEM et la norme d’outillage |
| Interaction de jets non vérifiée | Application de force modifiée ou charge sur les bords | Examen du diamètre et du profil du rouleau de compression |
Force de la tête, Soutien du manche, et Usure de contact
Le manche du punch soutient la tête pendant la compression. Allonger le plat peut réduire la géométrie courbe environnante qui transfère la force du rouleau vers le manche.
Les caractéristiques essentielles incluent:
- Diamètre du manche
- Épaisseur de la tête
- Rayon de transition
- Rayon extérieur de la tête
- Position de contact
- Matériau et état de traitement thermique
Un rayon extérieur plus net ou plus petit peut augmenter la contrainte de contact entre la tête et le rouleau de compression. Des charges répétées peuvent alors contribuer à des piqûres, Fatigue de surface, ou une usure inégale.
Ces effets nécessitent une analyse technique pour le poinçon et la pression réels. Les dimensions plates maximales génériques ne doivent pas être appliquées à différents standards d’outillage ou modèles de machines.
Pistes de Cam, Géométrie du roulis, et Orientation par clés
La tête doit passer par tout le chemin de la came, pas seulement la station de compression principale. Un design qui fonctionne sous le rouleau peut tout de même interférer avec les cames d’entrée, Cames de sortie, Levage des rails, ou d’autres composants de presse.
Les plats non ronds ajoutent une exigence d’orientation. Si l’axe long doit rester aligné avec le déplacement de la tourelle, Une clé ou une autre fonction de contrôle de rotation peut être nécessaire.
La géométrie du roulis de compression est aussi importante. Le diamètre et le profil du rouleau influencent le trajet de charge avant et après la région de séjour nominale. Un changement à tête plate doit donc être examiné avec la disposition réelle du roulis plutôt que d’être évalué comme un composant isolé.
Correspondance de la durée pendant l’échelon et le transfert de presse
La comparaison en temps réel est souvent utilisée lors du transfert d’une tablette d’une presse de développement vers une machine de production.
Une comparaison utile devrait rassembler:
- Diamètre du cercle de pas de la tourelle
- Plage de régime de fonctionnement
- Dimensions effectives supérieure et inférieure de la tête de poinçonnage à plat
- Géométrie principale et rouleau de précompression
- Plage de force de compression
- Épaisseur et dimensions de la tablette
- Conditions de précompression
- Sensibilité au taux de déformation de la formulation
- Données sur la rigidité ou la déformation sous pression lorsque cela est disponible
- Profils mesurés de force et de déplacement
Le premier calcul doit comparer la vitesse tangentielle et le séjour géométrique. Il doit ensuite être vérifié par rapport aux propriétés des tablettes et mesuré le comportement de compactage.
Les principes dans I Q8(R2) Développement pharmaceutique soutenir la compréhension du procédé autour des attributs et paramètres du matériau plutôt que de s’appuyer sur un seul cadre isolé.
L’adaptation en continu n’est pas la même chose que l’adaptation de l’événement de compression complet
Deux presses peuvent avoir un dstay géométrique similaire mais différent:
- Taux de chargement
- Rayon de rouleau
- Forces maximales
- Profils de déplacement
- Déformation de la presse
- Historiques de précompression
- Taux de décompression
- Conditions de remplissage de la matrice
L’adaptation du maintien ne garantit donc pas une résistance à la traction identique, Porosité, Comportement de dissolution, ou risque de défaut.
Un simulateur de compactage peut aider à reproduire des profils de force et de déplacement sélectionnés dans des conditions contrôlées. Il est utile pour étudier la sensibilité des formulations et planifier l’échelle, Mais la vérification de la presse de production reste nécessaire.
Quel réglage doit être utilisé pour modifier les conditions de séjour?
La meilleure intervention dépend du problème à résoudre.
| Ajustement | À utiliser à mieux quand | Avantage | Limitation |
| Réduire la vitesse de la tourelle | Tester si la formulation est sensible au taux | Procès simple | Réduit la production et peut modifier d’autres conditions de presse |
| Allonger ou remodeler la tête à plat | Un maintien géométrique plus important est nécessaire sans diminuer la vitesse nominale de la tourelle | Maintient le potentiel de vitesse | Nécessite de nouveaux outils et une revue complète de compatibilité |
| Modifier la géométrie du roulis de compression | Le profil de consolidation plus large doit être ajusté | Peut modifier le comportement de chargement et de déchargement | Dépendant de la presse et pouvant nécessiter une modification machine |
| Utilisez un simulateur de compactage | Les conditions de développement ou d’expansion nécessitent une évaluation contrôlée | Permet des études de profil de force répétables | Ne remplace pas la validation en production |
| Ajustez la formulation ou la précompression | La cause profonde est le comportement matériel, Aérien, Lubrification, ou densification | Traite du mécanisme sous-jacent | Nécessite le développement pharmaceutique et le contrôle des changements |
Une séquence pratique consiste à tester d’abord la sensibilité à la vitesse, car une réduction de vitesse contrôlée peut montrer si plus de temps passé sous compression améliore la formulation. Si c’est le cas, Les ingénieurs peuvent évaluer si la géométrie de la tête est modifiée, Différentes conditions de roulis, ou le travail de formulation offre la solution de production la plus adaptée.
Données à confirmer avant de spécifier un autre plat à tête
Une demande de « plus d’exposition » ne suffit pas à un concepteur d’outillages. La spécification doit inclure:
- Marque et modèle de presse à tablette
- Norme d’outillage applicable
- Dessins actuels des poinçons supérieurs et inférieurs
- Dimensions de tête à plat existantes
- Direction de déplacement effective souhaitée
- Diamètre du cercle de pas de la tourelle
- Régime normal et maximal de fonctionnement
- Détails principaux et du rouleau de précompression
- Plage de force de compression
- Informations de dégagement sur la piste de cames
- Dimensions du manche du poinçonnet
- Exigences de clé ou de contrôle de rotation
- Dimensions de la tablette et propriétés de la cible
- Données de développement et de production de presse
- Sensibilité à la formulation ou résultats d’études de compactation
- Exigences d’inspection et de traçabilité
- Méthode de validation proposée
Les exigences dimensionnelles actuelles doivent être vérifiées par rapport à la norme applicable et à la documentation de presse. L’Association américaine des pharmaciens Manuel de spécifications du tablette est une référence actuelle en Amérique du Nord pour la terminologie des outils de tablette, Conception, et interchangeabilité. D’autres systèmes d’outillage peuvent nécessiter des normes et des exigences OEM différentes.
Questions à poser au fabricant de presses ou au fournisseur d’outillages
Avant d’approuver une tête modifiée, confirmer:
- Passera-t-il en toute sécurité sur toutes les pistes à cames ??
- Le manche de poinçon offre-t-il un soutien structurel suffisant?
- La tête va-t-elle entrer en contact avec le rouleau de compression comme prévu ??
- Le design nécessite-t-il une clé ou une orientation contrôlée?
- Quelle norme actuelle régit les dimensions?
- Comment la longueur plate va-t-elle, Profil, et l’orientation doit être inspectée?
- Quelle évaluation de contrainte de contact ou d’usure est requise?
- Les outillages resteront-ils interchangeables avec les ensembles existants?
- Comment le nouveau design devrait-il être validé sur la presse prévue?
- Quel matériel, traitement thermique, Revêtement, et une documentation de traçabilité sera fournie?
Utilisez les changements à hauteur de tête comme décision technique contrôlée
Le temps plat de la tête de perforation et le temps de repos sont directement liés au niveau géométrique: Un plat effectif plus long augmente la présence lorsque la vitesse tangentielle reste inchangée. Ce calcul est utile, Mais il ne prédit pas à lui seul les performances de la tablette.
Une décision de conception défendable combine le logement géométrique, comportement de compactage mesuré, Réponse formulée, Résistance mécanique, Compatibilité des cames, Géométrie du roulis, et les exigences actuelles en matière d’outillages. Calculez d’abord, tester la formulation, Vérifier les contraintes de presse, et comparer les interventions alternatives avant d’approuver une tête de poing modifiée.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
