



Solutions d’outils pour le bouchon de tablettes: Exactement, Tête plane, et Dwell
Les outils de capsule sur tablette peuvent aider lorsque la séparation de la couronne est liée à un temps de consolidation insuffisant, Air piégé, Matrices usées, Frottement excessif entre la paroi de la matrice, ou contrainte d’éjection. Ils ne corrigeront pas tous les problèmes de plafonnement. Mauvaise liaison de formulation, Lubrification inappropriée, Variation de l’humidité, Amendes excessives, ou des réglages de compression inadaptés peuvent produire le même défaut visible.
Les poinçons et matrices font partie d’un système plus large de Types d’outils de presse à tablette, Mais ce guide se concentre uniquement sur les décisions d’outils liées au plafonnement. L’objectif est de prouver le mécanisme probable de défaillance avant de changer une puce, Étendre une tête de poinçonnage à plat, ou ajuster le cycle de compression.
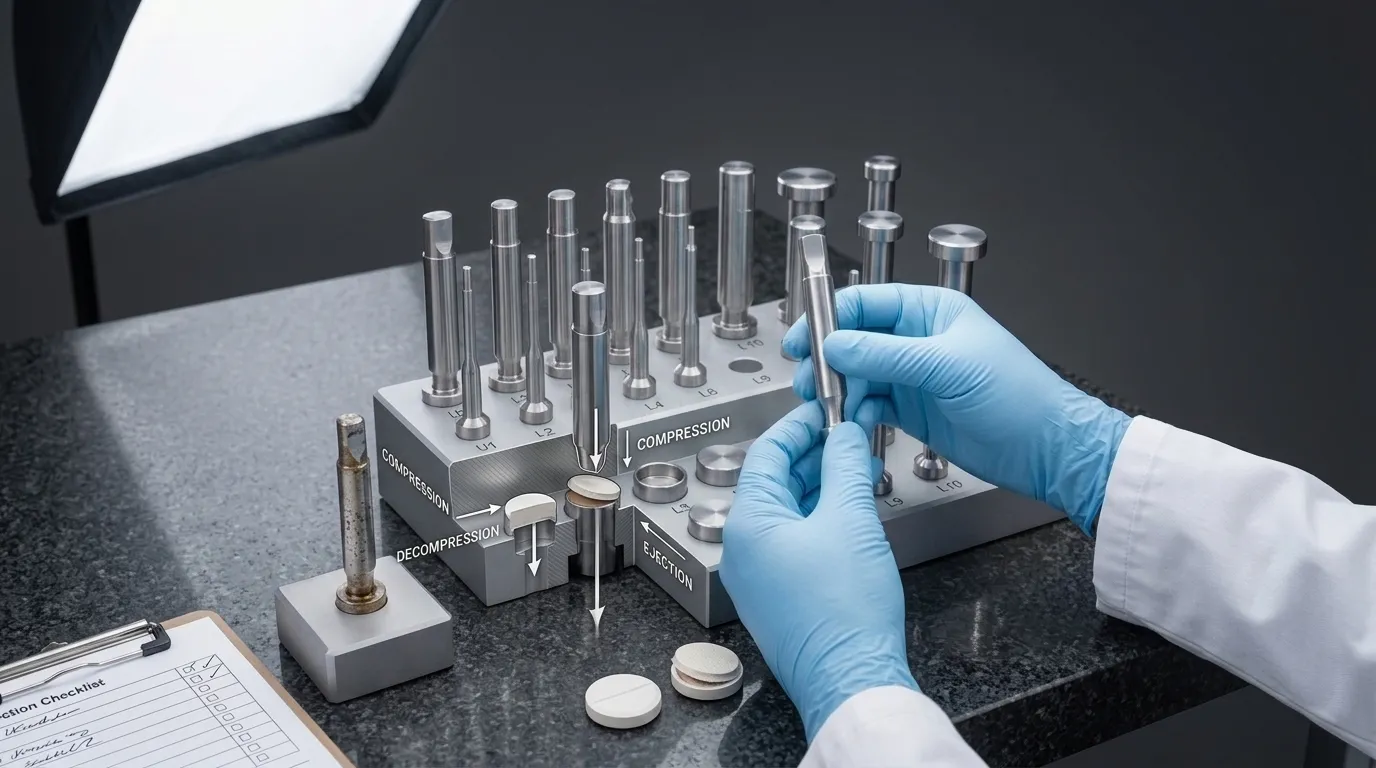
Confirmez le défaut avant de changer les outils
Le capuchon se produit lorsque la couronne supérieure ou inférieure se sépare horizontalement du corps principal de la tablette. La séparation peut devenir visible lors de la décompression, Éjection, Dépoussiérage, Manipulation, Emballage, ou essais mécaniques.
Il faut d’abord le distinguer des autres défauts nécessitant des actions correctives différentes.
| Défaut observé | Apparence typique | Enquête initiale |
|---|---|---|
| Plafond | La couronne supérieure ou inférieure se sépare du corps de la tablette | Consolidation, Air piégé, Décompression, Géométrie du poinçon, La condition, et éjection |
| Lamination | La tablette se divise en deux couches horizontales ou plus | Enfermement de l’air, Propriétés de formulation, Profil de compression, et récupération élastique |
| Ébréchage | De petits morceaux se détachent du bord de la tablette | Géométrie de la coupe ou du terrain, Manipulation, Dommages au outillage, Granulation, et la résistance des comprimés |
| Fissures | Des fissures visibles se forment sans séparation complète de la couronne | Répartition des contraintes, Tasses profondes, Élasticité de formulation, et les conditions de compression |
| Picking | Le matériau adhère à la surface du poinçon et est retiré de la surface de la tablette | Condition de la face de poing, Adhérence à la formulation, Humidité, Embossage, et lubrification |
Documentez exactement quand et où le défaut survient. Notez si cela affecte:
- La couronne supérieure, Couronne inférieure, ou les deux;
- chaque station d’outillage ou seulement certaines stations sélectionnées;
- Production à basse vitesse et à grande vitesse à parts égales;
- comprimés immédiatement après compression ou seulement après manipulation;
- une série complète ou des périodes de production intermittentes.
Un défaut concentré dans une ou deux stations d’outillage est plus susceptible d’impliquer une condition locale de poinçon ou de matrice qu’un défaut se manifestant uniformément sur toute la tourelle. Un plafonnement uniforme sur toutes les stations peut encore nécessiter la conception des outillages, mais la formulation et les variables de processus nécessitent une attention égale.
Décider si la cause profonde est la formulation, Processus, Presse, ou Outillages
« Mauvais outillage » n’est pas un diagnostic complet. Avant de commander des poinçons ou matrices modifiés, Séparer quatre groupes sources possibles.
Preuves liées à la formulation peut inclure une mauvaise tablettable, Performance faible du classeur, récupération élastique excessive, humidité inconstante, Distribution inadaptée de la taille des particules, Teneur en amendes élevées, ou une lubrification excessive. Une formulation qui ne peut pas développer de liaisons interparticules adéquates peut continuer à plafonner même lorsque le temps d’habitation est augmenté.
Preuves liées au processus peut inclure une précompression inefficace, Un profil de chargement rapide, Des conditions de compression principale inadaptées, Remplissage incohérent de la matrice, ou modification du comportement de l’alimentation. Augmenter simplement la force de compression peut aggraver le plafonnement si la formulation subit une récupération élastique excessive après le déchargement.
Preuves liées à la presse peuvent apparaître lors de l’échellement. Une formulation peut fonctionner avec succès sur une presse de développement mais échouer sur une presse rotative de production à cause de la vitesse de poinçon, Géométrie de tourelle, Géométrie des rouleaux de compression, et le temps présent disponible diffèrent.
Preuves liées aux outillages inclut l’usure du cylindre, Score, Dégagement anormal, Caractéristiques de la poinçon endommagée, Contamination locale, Résistance à l’éjection exceptionnellement élevée, ou un défaut limité à des stations spécifiques.
L’enquête doit poser une question simple: Qu’est-ce qui a changé quand le plafonnement a changé? Si le défaut suit un lot de formulation, Ce n’est peut-être pas un problème d’outillage. Si elle suit un dé individuel autour de la tourelle, Outiling devient un suspect plus fort.
Preuve que le problème pourrait être lié à l’outillage
Une enquête sur les outillages est justifiée lorsqu’une ou plusieurs de ces conditions sont présentes:
- Le plafonnement se produit à plusieurs reprises à la même station.
- Les dés affectés montrent le score, rugosité, Dépôts, Corrosion, ou un anneau d’usure visible.
- Les mesures de pointe de perforation ou d’alésage varient entre les stations de qualité et les stations défectueuses.
- La tablette présente de fortes marques ou dommages sur la bande abdominale lors de l’éjection.
- La résistance à l’éjection augmente au fur et à mesure de la course.
- Une réduction contrôlée de la vitesse de la tourelle améliore le défaut sans autres modifications.
- Augmenter la présence disponible en dwell améliore la résistance des comprimés ou réduit la séparation de la couronne.
- Le remplacement par une poinçonne ou une matrice inspectée élimine le défaut spécifique à la station.
Ces observations ne prouvent pas la solution finale, Mais ils restreignent suffisamment l’enquête pour justifier une inspection dimensionnelle ou un essai d’outillage contrôlé.
Comment les Punch Head Flats modifient le temps de séjour
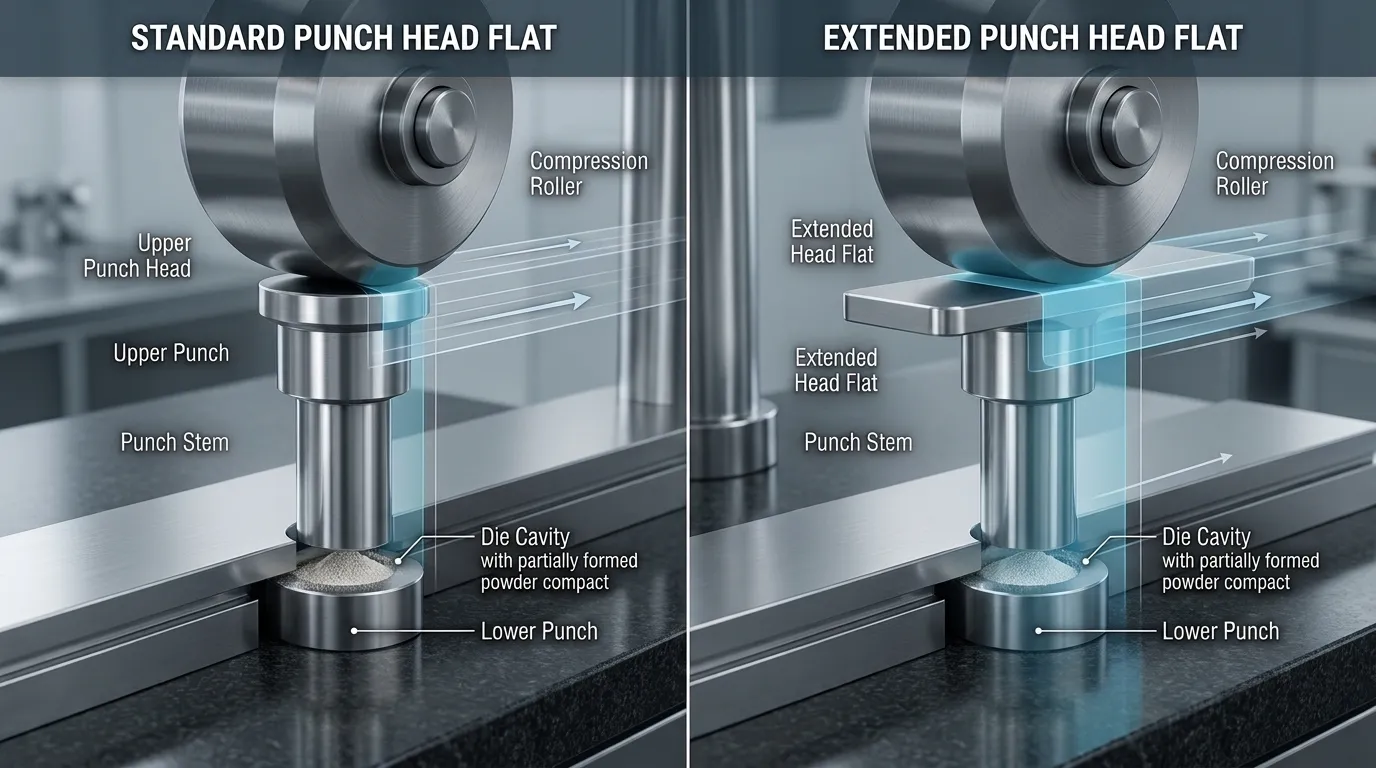
La tête de poinçon entre en contact avec le rouleau de compression lorsque l’outillage traverse la zone de compression. La région plate de la tête influence la période pendant laquelle le poinçon reste à sa pénétration maximale ou proche de sa pénétration maximale.
Cette période est communément appelée temps de séjour. Cela donne au lit de poudre un temps supplémentaire pour le réarrangement des particules, Déformation, Fragmentation, et formation de liaisons sous compression.
La présence n’est pas déterminée uniquement par les tours de tourelle par minute. Elle est influencée par:
- Profil de tête de poinçon;
- Dimensions tête plane;
- Vitesse de tourelle;
- Diamètre du cercle de hauteur;
- Géométrie des rouleaux de compression;
- Vitesse de poing à travers la zone de compression.
Deux presses fonctionnant à la même vitesse de tourelle peuvent donc exposer la formulation à des taux de charge et des conditions de veille différents.
Une formulation à forte sensibilité au taux de déformation peut former des comprimés acceptables lorsqu’elle est comprimée lentement, mais perdre de la résistance à la traction à mesure que la vitesse du poinçon augmente. Dans ce cas,, Une plaque de la tête plus longue peut prolonger la portion à forte compression du cycle et offrir un temps de consolidation plus long.
Une étude évaluée par des pairs sur Conception de la tête de poinçon et qualité des comprimés de metformine Il a constaté que changer la conception de la tête affectait la résidence et les propriétés physiques résultantes des tablettes dans les conditions étudiées. Le résultat soutient le mécanisme, Mais il n’établit pas une taille idéale de tête plate pour chaque formulation ou presse.
Quand une tête allongée peut aider
Un plat de tête prolongé mérite une évaluation lorsque:
- Le plafonnement apparaît ou s’aggrave à mesure que la vitesse de la tourelle augmente;
- La formulation est plus performante à des taux de compression plus lents;
- La résistance des comprimés diminue lors du passage d’une presse de développement à une presse rotative plus rapide;
- Un essai contrôlé à basse vitesse améliore le défaut;
- L’inspection du démaux ne révèle pas de cause mécanique plus directe;
- La formulation a démontré une sensibilité au taux de déformation.
La tête modifiée doit rester compatible avec la presse, Rouleaux, tourelle, Guides, et la norme d’outillage. Augmenter le plat ne consiste pas simplement à ajouter plus de matière. Le profil doit traverser tout le cycle de la machine sans interférence ni charge mécanique excessive.
Les conséquences de production doivent également être prises en compte. Réduire la vitesse de la tourelle peut prouver qu’un temps de séjour supplémentaire aide, Mais cela peut ne pas être une solution permanente acceptable car la production diminue. Un design compatible à tête allongée-plate peut préserver plus de puissance, mais seulement après confirmation des limitations du mécanisme et de la machine.
Quand un prolongement plus long est peu susceptible de résoudre le plafonnement
Un long maintien est une solution faible lorsque:
- La formulation présente un faible lien inhérent;
- Relieur, Humidité, Granulation, ou les conditions de lubrifiant sont en dehors de la plage appropriée;
- Le défaut ne change pas lors des essais de vitesse contrôlés;
- Les coins présentent une usure ou une égratignure sévère;
- Les comprimés sont principalement endommagés lors de l’éjection;
- Une récupération élastique excessive persiste après des changements de résidence.;
- Augmenter le temps de consolidation améliore la dureté mais crée une friabilité, Dissolution, ou d’autres problèmes de qualité.
Il n’existe pas de temps de séjour idéal universel. La mesure pertinente est de savoir si un changement de séjour contrôlé produit une amélioration reproductible tandis que les autres variables restent stables.
Inspectez les coins, Dégagement, et Condition du forage
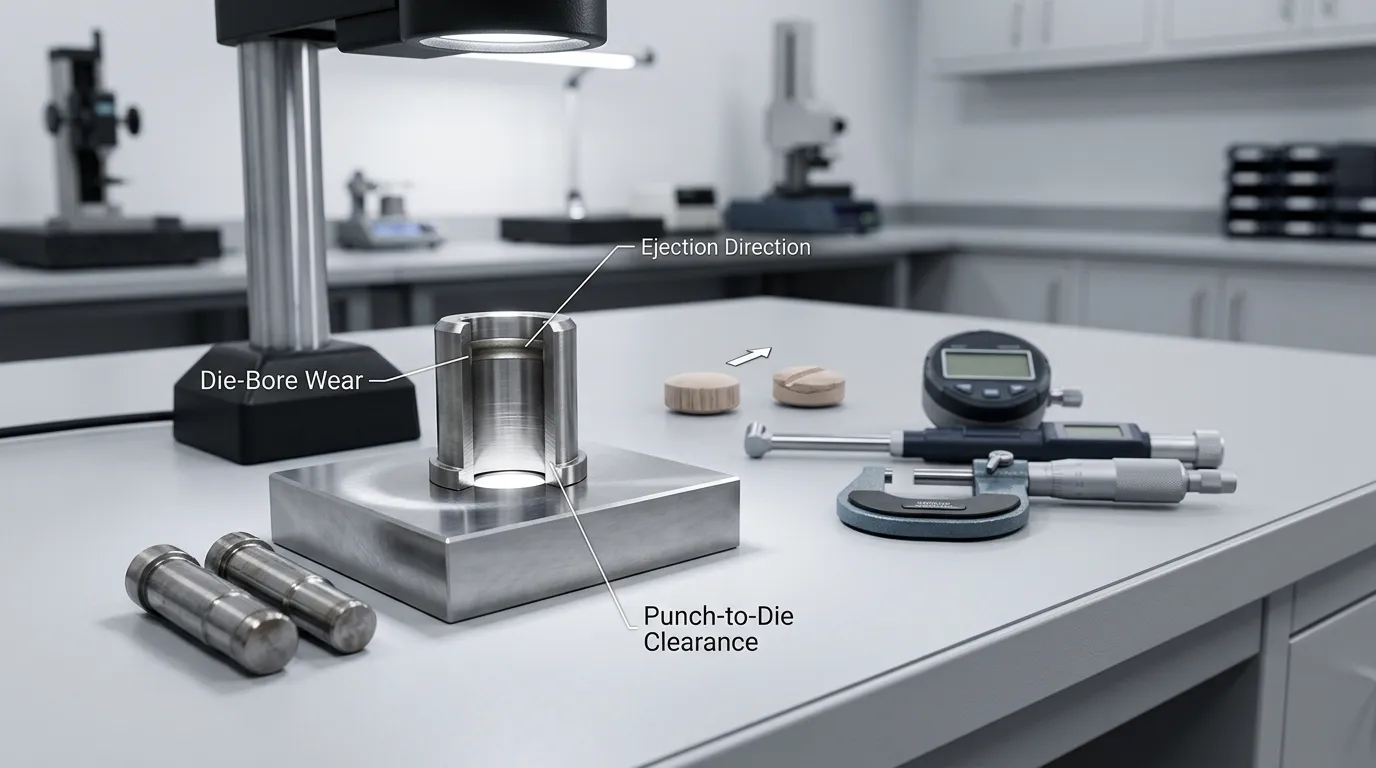
La matrice contrôle le lit à poudre pendant le remplissage, Compression, Décompression, et éjection. L’état de son alésage peut influencer la friction, Contrainte résiduelle, Mouvement de tablette, et dommages à la surface.
Nettoyez la matrice avant inspection. Les dépôts peuvent masquer l’usure ou donner une fausse impression de dommages au forage. Ensuite, examiner et mesurer les éléments suivants:
- Surface d’alésage: Cherchez le score, rugosité, Corrosion, Matériau collé, et différences de polissage.
- Zone de bague d’usure: Vérifiez l’agrandissement localisé où la compression maximale se produit de façon répétée.
- Profil d’alésage: Comparez les mesures à plusieurs hauteurs plutôt que de vous fier à une seule lecture de diamètre.
- Dégagement de la pointe au dégagement: Comparez les bonnes stations et les stations problématiques avec le dessin d’outillage approuvé.
- Condition de pointe de pointe: Inspecter les arêtes, Coupes, Terres, et des zones de soulagement pour usure ou dommage.
- Schéma de la station: Déterminer si des défauts suivent une puce spécifique, Punch, ou position de tourelle.
- Marques d’éjection: Inspectez la bande abdominale de la tablette pour détecter des grattements, Traces de traînée, ou des dommages localisés.
Un anneau d’usure peut augmenter la résistance lorsque la tablette passe d’une zone de compression élargie vers une partie plus étroite de l’alésage. La rugosité et le marquage peuvent également augmenter la friction entre la paroi de la matrice. Les deux conditions peuvent augmenter la contrainte d’éjection et exposer un comprimé déjà faiblement lié à l’interne.
Il n’existe pas de limite universelle d’usure ou de dégagement applicable à toutes les tailles de tablette, Norme d’outillage, Formulation, et presse. L’acceptation doit se faire sur des plans approuvés, Méthodes d’inspection, Performance historique, et une revue d’ingénierie spécifique à l’application.
SunshinePro Page des outils de presse sur tablettes indique que les perforations et matrices à tablette peuvent être traitées à partir de dessins ou d’échantillons. La précision de sa tolérance déclarée doit être considérée comme une affirmation générale sur la page produit, Pas comme une garantie automatique pour chaque caractéristique de chaque commande d’outillage.
Coins droits versus coins coniques
Une matrice droite maintient son profil d’alésage spécifié pendant la section de travail. Une matrice conique inclut un diamètre délibérément variable dans une zone définie.
| L’option | Raison potentielle de l’évaluer | Preuves nécessaires | Principale limitation |
| Dé de course | Conditions standard de compression et d’éjection | Compression stable, Friction acceptable, et aucun problème de largage d’air lié à la géométrie | Cela ne traite pas tous les mécanismes d’emprisonnement ou d’éjection d’air |
| Coin conique | Support spécifique à l’application pour la sortie à l’air, Décompression, ou éjection | Preuves reproductibles reliant le plafonnement à l’un de ces mécanismes | Direction de la réduction, Montant, Longueur, et la localisation ne sont pas universelles |
| Puce de remplacement avec alésage corrigé | La matrice existante est usée, Noté, ou dimensionnellement inadapté | Mesures de l’alésage, Schéma de la station, et preuves d’éjection | Le remplacement ne corrigera pas une défaillance de formulation |
Un dé conique ne devrait pas être choisi simplement parce qu’il existe un coque. Le mécanisme prévu doit d’abord être identifié. Le taper conçu pour influencer la libération d’air est une décision d’ingénierie différente de la réduction visant à modifier le comportement de libération ou d’éjection de la tablette.
Le site web de SunshinePro ne confirme pas spécifiquement la capacité des puces coniques pour tablettes. Toute exigence de ce type nécessiterait une confirmation écrite de faisabilité basée sur le dessin exact et l’application.
Compte de l’air piégé, Précompression, et Décompression
La poudre contient de l’air dans les espaces entre les particules. Lorsque les poinçons entrent dans la matrice et réduisent le volume du lit de poudre, que l’air doit s’échapper ou être redistribué.
Si la compression survient trop rapidement, La pression de l’air interne peut augmenter avant qu’une ventilation suffisante et une consolidation n’aient lieu. Recherche sur Développement de la pression d’air dans un lit de poudre comprimée relie cette pression interne à des défauts, y compris des fissures, bouillonnant, et le plafond.
La précompression peut aider en appliquant un antérieur, Événement de compression plus faible avant la compression principale. Son objectif peut inclure:
- enlever une partie de l’air emprisonné;
- Début du réarrangement des particules;
- formant un compact initial faible;
- réduire la brusqueté de l’événement de compression principale.
Plus de précompression n’est pas automatiquement meilleure. Son efficacité dépend de la pénétration, Taux de chargement, Comportement de formulation, et la relation entre les étages de précompression et de compression principale. Une étude de Précompression et compression principale dans les comprimés d’ibuprofène a montré que ces réglages peuvent influencer de manière significative les propriétés résultantes des tablettes dans les conditions testées.
Pendant la décompression, La charge appliquée est retirée et le compact se récupère élastiquement. Si les liaisons interparticules sont trop faibles, ou bien l’air interne et les contraintes résiduelles sont trop élevées, La couronne peut commencer à se séparer à ce stade.
Géométrie des outillages, Paramètres de la presse, et le comportement de formulation doit donc être évalué ensemble. Un dé modifié ne peut pas compenser tous les problèmes de gestion de l’air, et la présence supplémentaire ne peut toujours pas compenser le mauvais lien.
Vérifiez la friction entre la paroi et la contrainte d’éjection
Après compression, Le punch inférieur pousse la tablette vers le haut à travers la puce. La tablette reste en contact avec l’alésage, et sa résistance au mouvement dépend de l’état de la surface, Lubrification, Pression radiale, Propriétés des matériaux, et dimensions des outillages.
Une forte friction entre la paroi de la matrice peut être associée à:
- Surfaces de dés rugueuses ou marquées;
- un anneau d’usure;
- produit adhésif;
- Lubrifiabilité insuffisante;
- Répartition incohérente du lubrifiant;
- Jeu inadapté entre la pointe et la puce;
- Haute pression radiale résiduelle;
- Une formulation abrasive.
Les signes d’alerte incluent de fortes marques sur les bandes abdominales, Séparation retardée de la couronne, Résistance croissante à l’éjection, Défauts spécifiques à la station, ou des comprimés qui se cassent en quittant le dé.
Les tendances de la force d’éjection sont généralement plus informatives qu’une lecture isolée. Une augmentation progressive pendant la production peut indiquer une augmentation des gisements, Changements liés à la température, ou des problèmes de lubrification. Une différence marquée à une station peut indiquer un état local de la matrice ou du poinçon.
Aucun seuil universel de force d’éjection ne peut être appliqué à chaque produit. La mesure doit être interprétée par rapport à la taille des comprimés, Formulation, Installation de la presse, Dimensions des outillages, Performance historique, et le processus validé.
Utilisez une séquence de dépannage contrôlée
Changement de vitesse, Force, Précompression, Lubrification, et l’outillage peut en même temps réduire le défaut, mais il ne révèle pas quel changement a fonctionné. Utilisez plutôt une séquence contrôlée.
- Confirmez le défaut. Notez si la défaillance est un plafond, Lamination, Ébréchage, ou un autre défaut.
- Enregistrez quand il apparaît. Compression des notes, Décompression, Éjection, Dépoussiérage, Manipulation, ou tests différés.
- Stations affectées par la carte. Déterminer si le plafond suit les coups individuels, Ceci, ou positions de tourelle.
- Maintenir la formulation stable. Évitez de comparer des lots non liés lors du test d’hypothèses d’outils.
- Inspectez les poinçons et les matrices. Clean, Mesure, et comparer les bonnes stations et les stations défectueuses.
- Effectuez un essai de vitesse contrôlé. Changer la vitesse de la tourelle tout en maintenant les autres variables pratiques constantes.
- Évaluez la précompression séparément. Ajustez une condition pertinente à la fois et documentez la réponse.
- Examiner le comportement d’éjection. Vérifiez les surfaces de la tablette, La condition, et tendances de force disponible.
- Modification des outils de l’essai un. Ne testez pas un nouveau dé, Plat étendu, Tasse différente, et du nouveau matériel simultanément.
- Définir le succès avant l’essai. Spécifier les défauts visuels acceptables, Résistance à la traction ou force de rupture, Épaisseur, Friabilité, Sortie, et les limites de processus pertinentes.
Le Guide d’inspection des formes posologiques de la FDA Discute de la nécessité de maintenir les poinçons et matrices des tablettes et d’utiliser des contrôles appropriés en cours de traitement. Un procès de dépannage devrait donc prendre en compte plus que la simple disparition visuelle du plafonnement. La tablette résultante doit tout de même répondre à ses exigences de qualité plus larges.
Associer les preuves à la réponse des outils
| Observation | Mécanisme probable d’investigation | Test de confirmation | Réponse possible | Limitation |
| Le plafonnement augmente avec la vitesse et s’améliore quand la vitesse baisse | Sensibilité insuffisante au maintien ou au taux de déformation | Comparaison de vitesse contrôlée | Évaluer des outillages compatibles à tête allongée-plate | Cela ne résoudra pas le mauvais lien inhérent |
| Le défaut suit une position de la puce | Tenue locale, rugosité, Contamination, ou changement dimensionnel | Clean, Inspecter, Mesure, et échanger les positions lorsque cela est permis | Réparation ou remplacement après évaluation technique | Le remplacement ne corrige pas la défaillance de formulation à l’échelle du lot |
| Modifications du condensateur avec précompression | Problème de libération aérienne ou de consolidation précoce | Essai de précompression contrôlée | Processus d’optimisation; Évaluer la géométrie des outils seulement si des preuves le confirment | Une précompression excessive peut entraîner d’autres problèmes |
| Forte résistance à l’éjection et dommages à la bande abdominale | Friction de la paroi de la puce ou condition d’alésage | Examinez la tendance des forces et inspectez la surface du dé | Lubrification correcte, Surface, Dégagement, ou des outillages endommagés | Aucune limite universelle de force ne s’applique |
| Le plafonnement persiste à travers les vitesses et les stations d’outillage | Formulation ou limitation plus large du procédé | Compaction et revue de la formulation | Retour à la formulation ou au développement du procédé | De nouveaux outillages peuvent ajouter du coût sans corriger le mécanisme |
| La géométrie de la couronne semble très contrainte | La conception de la coupe ou du terrain peut contribuer | Comparer les conceptions approuvées et les résultats mécaniques | Révision de la géométrie du poinçonnage | Fait partie d’une évaluation de conception distincte |
Pensez à la profondeur du bonnet sans en faire la solution par défaut
La profondeur de la coupe et la géométrie du bord de la face du poinçon influencent la forme de la tablette, Volume, Épaisseur de la couronne, et la distribution des contraintes. Des coupes profondes ou une géométrie des bords inadaptée peuvent créer des conditions mécaniques contribuant à la fissuration ou à la séparation des capuchons chez certains produits.
Changer la coupe peut aussi modifier l’apparence de la tablette, Relations poids-volume, Résistance des tranchants, Comportement d’emballage, et la réponse à la compression. Il ne faut pas le considérer comme un simple ajustement secondaire après l’échec des changements de maintien ou de matrice.
La sélection détaillée appartient au guide de Conception de la profondeur du gobelet de la coupe de perforation en tablette. Pour une enquête sur le plafonnement, La profondeur de la tasse devrait rester un facteur contributif possible plutôt que l’explication par défaut.
Préparez les données dont un fournisseur d’outillages a besoin
Un fournisseur ne peut pas évaluer de manière responsable les « outils anti-capuchon » uniquement à partir du nom du défaut. Préparez un dossier de données techniques qui inclut:
- Fabricant et modèle de presse à tablette;
- Norme d’outillage et plans approuvés;
- Vitesse de la tourelle et nombre de stations;
- Informations disponibles sur la géométrie de la presse ou les informations en continu;
- Profil et dimensions actuels de la tête de poinçonnage;
- Upper- et des dessins à poinçons inférieurs;
- Dimensions de la puce et résultats d’inspection;
- Diamètre de la tablette, Forme, Poids, Épaisseur, Profondeur de la coupe, et terres;
- Formulation et voie de granulation;
- Preuve de sensibilité à la vitesse;
- Conditions de précompression et de compression principale;
- Photographies de défauts;
- Numéros de stations concernés;
- Calibre, pointe à pointe, et mesures de dégagement;
- Observations d’éjection ou tendances de force;
- Résultats des essais contrôlés;
- Documents requis pour les matériaux et l’inspection;
- Critères mesurables pour l’acceptation des essais.
Ces informations permettent au fournisseur d’évaluer la compatibilité et de déterminer s’il existe une puce de remplacement, Profil de tête modifié, Ou une autre intervention est techniquement raisonnable.
Cela évite aussi une erreur coûteuse: Commander un ensemble complet d’outillage avant de prouver que l’outillage actuel a causé le défaut.
Ce que SunshinePro peut ou ne peut pas être prôné offrir
Les informations publiées par SunshinePro sur les outils pour tablettes prennent en charge un ensemble limité d’affirmations spécifiques à chaque entreprise.
| Confirmé sur le site web | Nécessite une confirmation directe |
| Presse à tablette qui perfore et matrice | Perforations de tablette à tête allongée plate |
| Acier haute vitesse haut de gamme indiqué pour ce produit | Matrices en tablette coniques coniques conçues pour le bouchon |
| Traitement personnalisé à partir de dessins ou d’échantillons | Calcul du temps de séjour ou modélisation du cycle de compression |
| Personnalisation de taille standard et non standard | Simulation de compactage ou test de taux de déformation |
| Personnalisation générale des têtes de poing | Compatibilité nommée TSM ou norme d’outillage de l’UE |
| Conseils pour le choix des matériaux | Essai de la force d’éjection |
| Les rapports d’inspection des matériaux indiquaient la disponibilité | Élimination ou réduction garantie du plafond |
| Allégation de tolérance par page produit de ±0.002 mm | Application de cette tolérance à chaque caractéristique et ordre |
L’étape commerciale appropriée est donc une évaluation technique de la faisabilité, Pas une hypothèse que toutes les modifications liées au plafonnement sont déjà disponibles.
Soumettre les dessins approuvés, Échantillons lorsque cela est approprié, Données d’inspection, Détails de presse, et les résultats des essais via le Page produit des outils de presse à tablette ou le canal d’enquête de l’entreprise.
Choisissez l’action suivante en fonction des preuves
Utilisez les preuves dominantes pour décider où l’enquête doit aller ensuite:
- Les preuves de formulation dominent: Retour du problème à la formulation ou au développement du procédé.
- Le plafonnement sensible à la vitesse s’améliore avec des changements de dwell contrôlés: Évaluez les options de tête à plat compatibles avec la presse.
- Les preuves en gestion de l’air dominent: Optimiser la séquence de compression avant de redessiner la puce.
- L’usure du dé ou le marquage sont confirmés: Évaluer la réparation ou le remplacement selon les dimensions approuvées.
- La contrainte d’éjection domine: Étudier l’état du forage, Lubrification, Dégagement, et comportement de coup de poing inférieur.
- La géométrie de la coupe reste un facteur crédible: Réaliser une revue de conception distincte des faces perforées.
- Les preuves restent mitigées: Poursuivre les tests contrôlés plutôt que de commander un ensemble complet d’outillages.
Lorsque les résultats pointent vers un mécanisme lié aux outils, Envoyer les informations de presse, Dessins, Dossiers de défauts, Conclusions de l’inspection, et les données d’essais via SunshinePro Page de contact. L’objectif doit être une revue de faisabilité spécifique à l’application des poinçons ou matrices — et non une demande générique pour un traitement garanti du bouchon.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
