



Causes de la défaillance de la goupille de limite du moule: Flexion, Usure, et Dégâts d’impact
La défaillance de la goupille de limite du moule indique généralement plus qu’une goupille endommagée. La flexion indique souvent un chargement latéral, Désalignement, Reliure, Faible soutien, ou montage lâche. La perte de rayures et de diamètre peut révéler une contamination, Ajustement incorrect, ou contact glissant dommageable. Apparition en champignons, Indentation, et les fissures indiquent souvent des impacts durs répétés, Synchronisation incorrecte du contact, ou charge inégale.
Une goupille de limite fonctionne dans le cadre d’un système mécanique plus vaste. Son alésage, Siège de montage, Surface d’arrêt d’accouplement, Plaques environnantes, et autres Moulage des pièces standard (déduit) peuvent tous influencer la façon dont la force atteint la quille. Remplacer le composant visiblement endommagé sans inspecter ce système peut provoquer la défaillance de la nouvelle broche à la même position.
La séquence de dépannage correcte est:
- Identifier le mode de défaillance visible.
- Déterminez l’état mécanique qui pourrait le produire.
- Inspectez la goupille et les composants environnants.
- Confirmez la cause avec des mesures et des preuves opérationnelles.
- Corrigez la cause avant d’installer un remplacement.
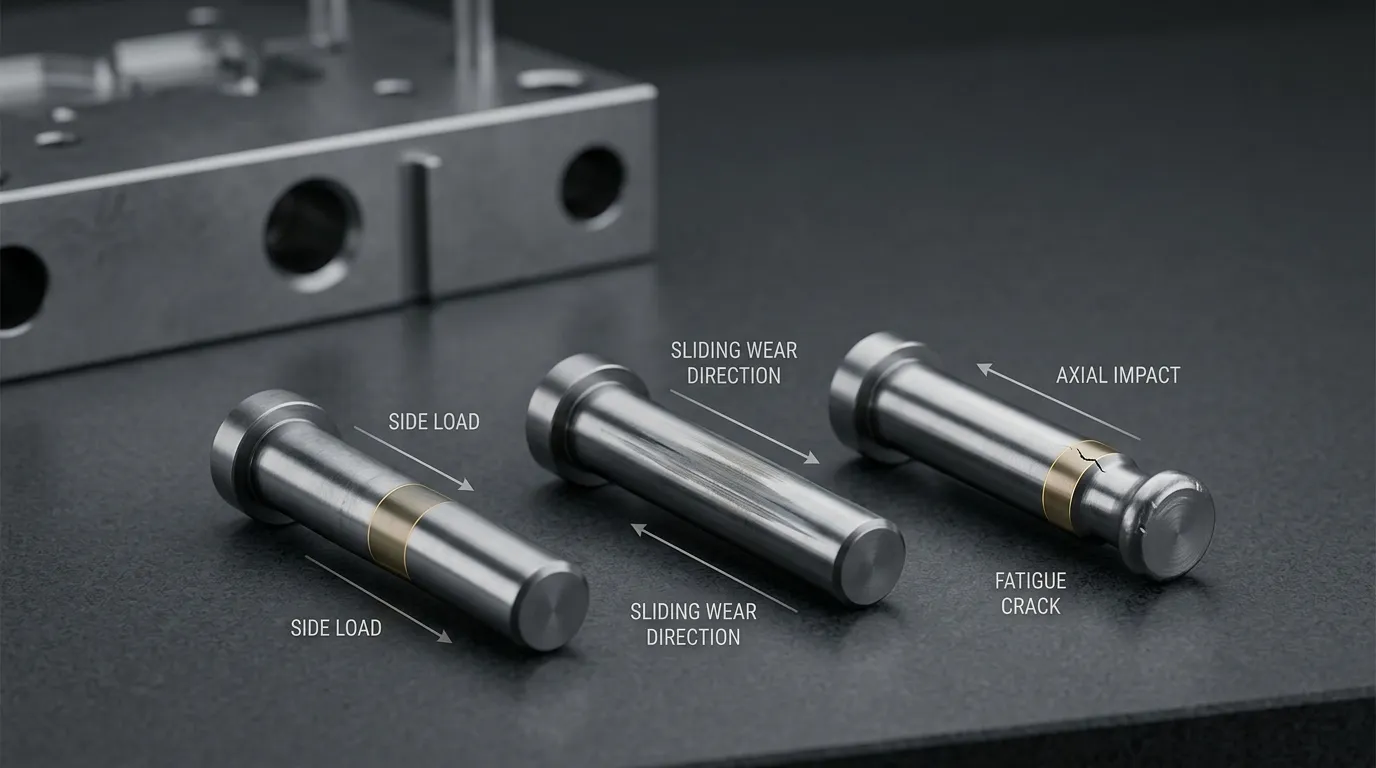
What the Damage Pattern Can Tell You
Les dégâts physiques fournissent des indices utiles, Mais une seule marque prouve rarement une cause profonde à elle seule. Considérez chaque observation comme un point de départ pour l’inspection.
| Observed damage | Likely mechanism | Conditions to inspect | Confirming check |
|---|---|---|---|
| Pin bent in one direction | Side loading or eccentric compression | Alignement du moule, Position du canon, Reliure, Lieu de contact, Conditions de montage | Compare bend direction with wear marks and contact pattern |
| Curved or bowed shank without heavy side wear | Compression instability or buckling | Unsupported length, Diamètre de la goupille, Condition de soutien, Obstruction, Surcharge | Vérifiez la droiture, Points de soutien, et la géométrie installée |
| One-sided polished band | Repeated lateral contact | Désalignement, Installation inclinée, Canalisation endommagée, Mouvement non parallèle | Measure wear around the circumference and inspect the bore |
| Deep longitudinal scratches | Usure abrasive | Débris, Âme brute, Surface d’accouplement endommagée, Nettoyage insuffisant | Inspect groove direction and look for particles or raised surfaces |
| Smeared or transferred material | Usure de l’adhésif ou galure | Ajustement serré, Reliure, Glissement sous charge, état de lubrification | Check for material pickup on both contacting surfaces |
| Flattened or mushroomed end | Repeated impact and plastic deformation | AVC, Synchronisation des contacts, Arrêt de la face, Hauteur installée | Compare all corresponding pins and inspect the opposing stop |
| Off-centre indentation | Eccentric impact | Contact inégal, Broche inclinée, Plaque non parallèle, Surface d’arrêt endommagée | Examine witness marks and check contact position |
| Fissure près d’un filetage, Épaule, ou défaut de surface | Cyclic stress at a stress concentration | Flexion répétée, Impact, Géométrie abrupte, Dommages d’usinage | Preserve the fracture surface and examine the crack origin |
| The same pin position fails repeatedly | Uncorrected local system problem | Alésage, Siège, Arrête la face, Alignement des plaques, Partage de charge, Mouvement thermique | Compare that position with neighbouring pins and production history |
Standardized wear terminology is defined in ASTM G40. En pratique, La distinction la plus importante est de savoir si le matériau a été retiré par des particules ou par un contact rugueux, transféré par glissement adhésif, ou déformés par impact direct.
Why Mold Limit Pins Bend or Buckle
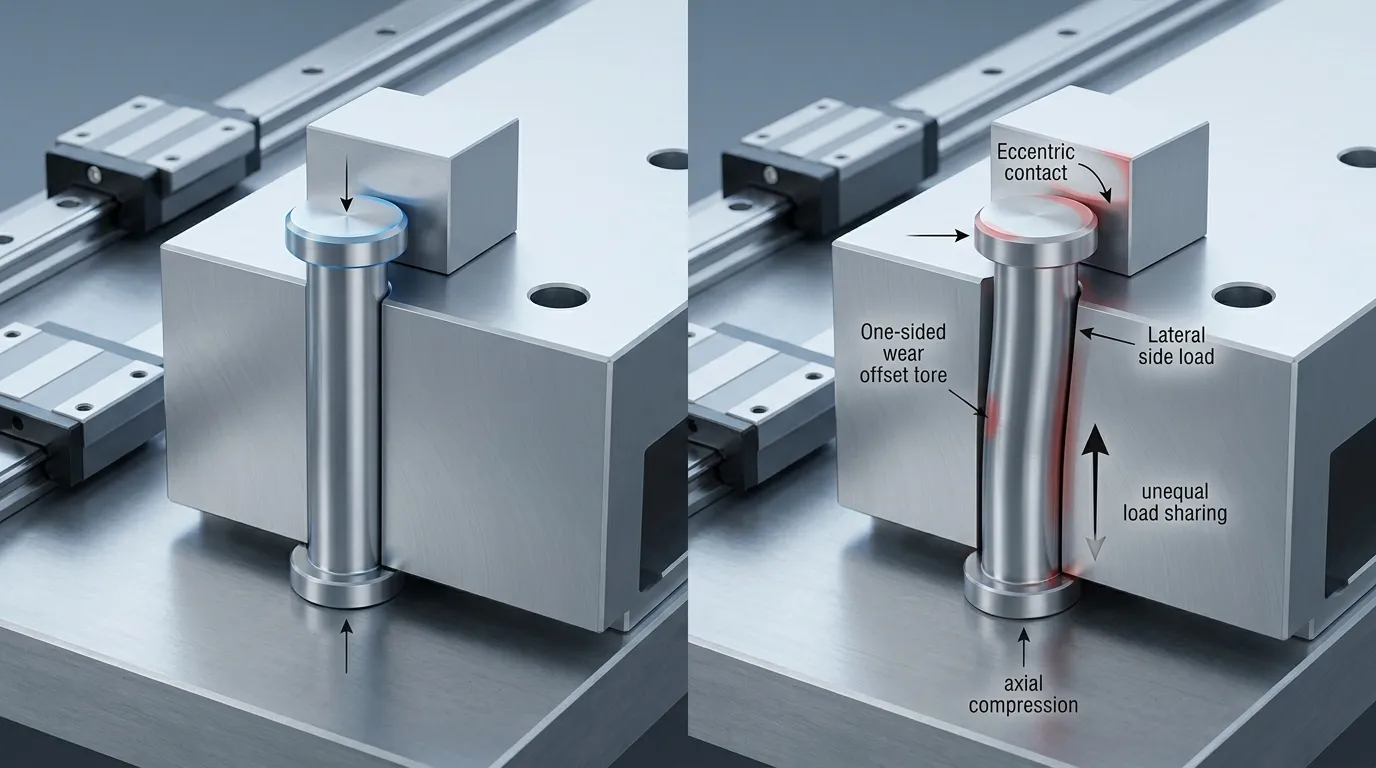
Une goupille de limite fonctionne normalement mieux lorsque la force agit près de sa ligne centrale. Une fois que le contact devient excentrique, Une partie de la charge agit latéralement. Cette composante latérale crée une contrainte de flexion, même lorsque la charge totale de la machine n’a pas changé.
Les causes courantes de la flexion incluent:
- A pin bore that is out of position or no longer straight
- Nonparallel movement between mold plates
- A pin contacting the stop surface away from its centre
- Binding during part of the mold stroke
- Un fil lâche, Serviteur, ou siège de montage
- Insufficient support along the exposed pin length
- An obstruction that forces the plate or pin sideways
- One pin contacting earlier than the other limit pins
Une goupille de remplacement plus dure ne corrige aucune de ces conditions. Il peut résister à une certaine usure de surface, Mais la charge latérale restera.
Désalignement, Reliure, et Contact excentrique
Un désalignement transforme une butée axiale prévue en une charge de flexion. La première preuve est souvent un bracelet d’usure unilatéral, une marque décentrée sur la face de contact, ou un courbe qui pointe à l’opposé du côté chargé.
Inspectez le parcours complet du mouvement:
- La goupille entre-t-elle ou passe-t-elle à travers son alésage sans contact latéral?
- Le canon est-il plus usé d’un côté?
- Les plaques restent-elles parallèles pendant toute la course?
- La goupille ne commence-t-elle à se coincer qu’après que le moule a chauffé?
- Toutes les broches de limite correspondantes se touchent-elles en même temps?
- La surface de l’arrêt d’accouplement est-elle plate et correctement positionnée?
Problèmes plus larges impliquant le mouvement guidé, Ajusté, et l’alignement peut aussi impliquer Broches et bagues de moulage. Ces composants doivent être inspectés lorsque la direction de flexion de la goupille de limite correspond à l’usure plus large du système de guidage.
Longueur non supportée, Surcharge, et montage lâche
Une section longue exposée est plus vulnérable à la déflexion latérale et à l’instabilité de compression. Sous une charge axiale suffisante, Une goupille fine ou mal soutenue peut se courber plutôt que de rester droite. C’est différent d’une goupille qui se plie car son point de contact est visiblement décalé, bien que les deux conditions puissent survenir ensemble.
Les problèmes de montage peuvent réduire un support efficace. Une goupille qui n’est pas complètement en place peut dépasser plus que prévu. Un fil lâche ou un appareil de contention endommagé peut permettre un mouvement à la base. Un siège de fixation déformé peut incliner toute la goupille avant qu’elle n’atteigne la surface de blocage.
Vérifiez l’état d’installation par rapport au dessin approuvé plutôt que de supposer que la broche défectueuse avait la bonne projection, Engagements, ou support.
Pourquoi limiter l’usure des goupilles, Partition, ou Gall
Toutes les surfaces polies ne montrent pas une usure nocive. Lumière, Même le contact peut simplement indiquer où le code PIN fonctionne. L’inquiétude augmente lorsque la perte de matériau est concentrée d’un côté, Des sillons profonds apparaissent, le diamètre varie de manière mesurable, ou des transferts de métaux entre surfaces.
L’emplacement et le sens de l’usure sont importants:
| Mode d’usure | Probable cause | Que vérifier |
| Even polishing around the circumference | Normal or distributed contact | Diameter loss and drawing limits |
| One-sided polishing | Misalignment or lateral load | Position du canon, Mouvement des plaques, Rectitude des goupilles |
| Long straight grooves | Abrasive particles or rough bore | Contamination, meules, Pendant endommagé |
| Torn or smeared surface | Usure de l’adhésif ou galure | Ajustement, Charge glissante, Chaleur, Lubrification |
| Local wear near the mounting end | Loose support or movement in the seat | Thread, Serviteur, Calibre, Conditions des sièges |
| Wear that appears only during production | Thermal change in clearance or alignment | Hot-versus-cold dimensions and movement |
Mesurez le diamètre à plusieurs endroits le long de la tige et dans plusieurs directions. Une seule mesure près d’une zone non portée peut masquer une perte localisée de matériau.
Abrasive Wear from Debris or Rough Contact
L’usure abrasive survient lorsque des particules dures ou des défauts de surface surélevés coupent ou labourent la goupille. Les preuves typiques incluent des rainures directionnelles, Débris métalliques fins, ou une piste grossière qui suit la direction du mouvement.
Sources possibles incluent:
- Contamination inside the pin bore
- Burrs or raised edges after maintenance
- Damage on the receiving surface
- Corrosion products or hardened deposits
- Wear debris trapped between moving surfaces
Remplacer la goupille sans retirer la source abrasive reproduit généralement la même marque. Nettoie le chemin de mouvement, Inspectez le forage sous un éclairage approprié, et vérifier la présence de matière en surlèvement plutôt que de ne chercher que la saleté visible.
Usure des adhésifs, Galling, et Reliure
L’usure adhésive se développe lorsque les surfaces chargées glissent les unes contre les autres et que le contact local provoque le transfert ou la déchirure du matériau. L’usure sévère de l’adhésif est souvent décrite comme une irritation. La surface peut sembler étalée, Rough, Pris, ou partiellement saisi plutôt que nettement rayé.
Les conditions contributives incluent:
- Insufficient working clearance
- Misalignment that forces continuous side contact
- Thermal expansion that closes the available clearance
- Poor surface condition
- Sliding load without suitable lubrication where lubrication is required
La tribologie couvre l’interaction des surfaces en mouvement relatif, y compris la friction, Adhérence, Lubrification, et l’usure, Comme expliqué par le Institut national des normes et de la technologie.
La lubrification peut réduire la friction dans une interface coulissante appropriée, Mais il ne peut pas corriger un arrêt décentré, Canalisation endommagée, Montage lâche, ou un impact excessif. Appliquer plus de lubrifiant sans identifier la condition de contact peut temporairement masquer le symptôme tant que la cause mécanique persiste.
Why Impact Damage and Fatigue Cracks Develop
Une goupille limite qui frappe à plusieurs reprises sa surface d’accouplement peut se déformer même si elle ne se casse pas immédiatement. La face de contact peut s’aplatir, champignon au bord, Développer une indentation locale, ou commencer à craquer près d’une épaule ou d’un fil.
Un contact dur répété peut résulter de:
- Incorrect stroke or overtravel
- Contact occurring earlier than intended
- Different installed heights among several pins
- Nonparallel plates
- A damaged or indented stop surface
- Debris on the contact face
- Excessive speed at the moment of contact
- One pin carrying more load than the others
La marque d’impact doit être proche de la zone de contact prévue. Une marque près d’un bord suggère une charge excentrique et devrait inciter à vérifier la position de la goupille, Mouvement des plaques, et l’arrêt de l’accouplement.
Repeated Hard Contact and Unequal Load Sharing
Plusieurs broches de limite ne partagent pas automatiquement la charge de manière égale. Une petite différence de hauteur installée, État du siège, Alignement des plaques, ou la position de la surface d’arrêt peut faire en sorte qu’une goupille entre en contact en premier. Cette goupille absorbe alors l’impact initial et peut supporter la majeure partie de la charge.
Comparez toutes les broches correspondantes plutôt que de ne vérifier que celle défectueuse. Cherchez:
- Different witness-mark sizes
- Different levels of polishing or indentation
- One pin with a mushroomed end while others remain lightly marked
- Debris under one mounting seat
- A recessed or damaged mating stop
- Differences in pin projection
Des défaillances répétées au même endroit suggèrent fortement un problème local de contact ou de support, Pas une variation aléatoire de la qualité des broches.
Fatigue Cracking After Repeated Bending or Impact
La fatigue se développe lorsque la contrainte cyclique initie une petite fissure et la fait croître au fil des cycles de charge répétés. Une goupille peut finir par se fracturer même si aucun cycle ne semble assez sévère pour provoquer une cassure immédiate.
Les fissures commencent souvent là où une contrainte locale est concentrée, comme:
- A thread root
- A sharp shoulder
- An abrupt diameter transition
- A deep score
- A damaged contact edge
- A machining or surface defect
ASTM E466 identifie le matériel, Géométrie, Condition de la surface, Dureté, Fin, Contrainte, et d’autres variables pouvant influencer les résultats des essais de fatigue pour les matériaux métalliques. La norme ne fournit pas de valeur universelle de durée de vie pour une goupille de limite de moule.
Ne pas polir, grind, ou jeter une goupille fracturée avant que l’origine de la fissure ait été examinée. L’altération de surface peut éliminer les preuves nécessaires pour distinguer la fatigue progressive de la surcharge finale.
How to Diagnose the Root Cause Before Replacing the Pin
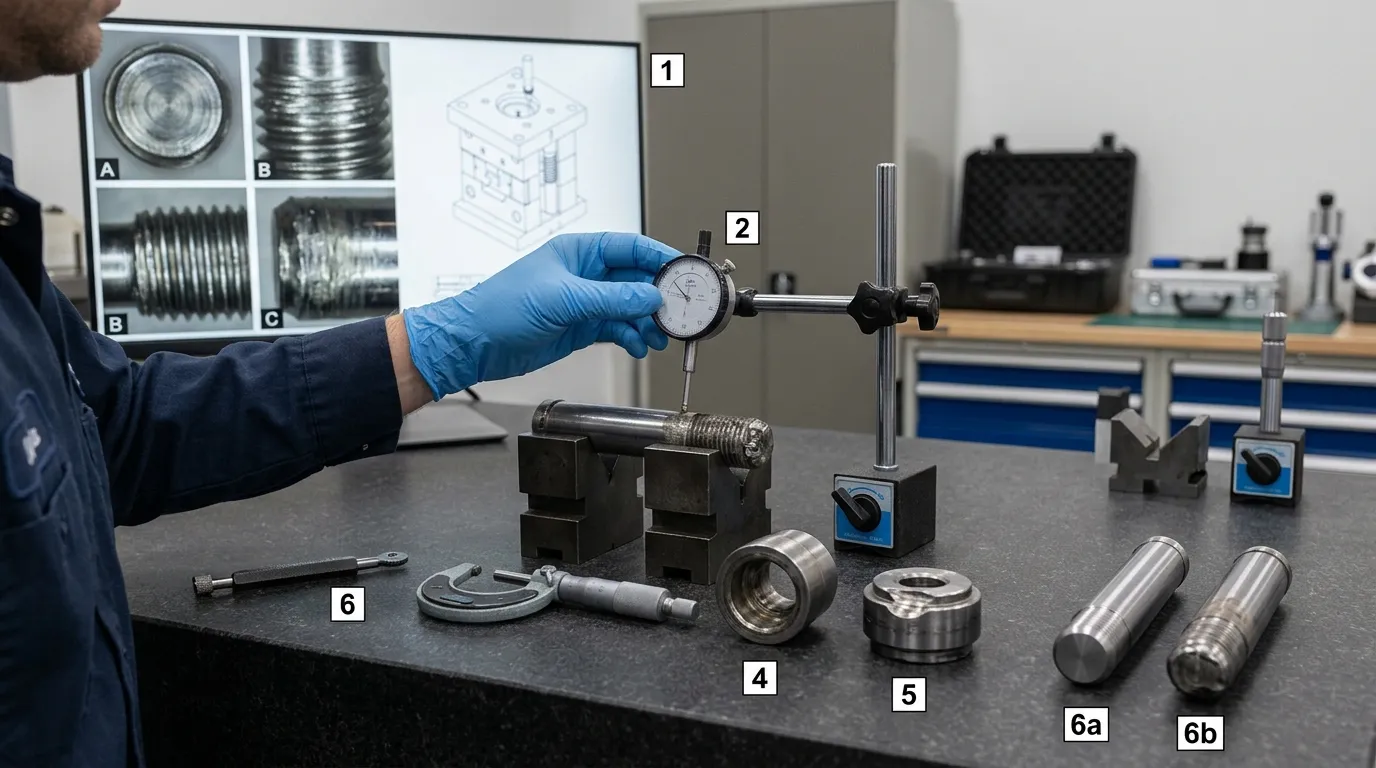
Avant d’entrer dans la zone de moisissure ou de commencer les travaux de service, isoler l’énergie dangereuse selon les règles applicables sur le site d’exploitation. Aux États-Unis, OSHA guidance for injection-molding machinery Nécessite un verrouillage et un détachage appropriés lors des travaux de maintenance qualificative. Les verrouillages ne doivent pas être considérés comme un substitut à une isolation énergétique adéquate.
Utilisez la séquence suivante une fois que l’équipement a été sécurisé:
- Notez la position et l’orientation installées de la broche. Marquez de quel côté faisait face à l’usure observée, Plier, ou impact.
- Photographiez les dégâts avant de nettoyer. Capturez le coffre, Face de contact, Zone de montage, Calibre, Surface d’arrêt, et les quilles voisines.
- Comparez toutes les broches correspondantes. Les différences d’usure ou de marques d’impact peuvent révéler un inégalité du temps de contact.
- Vérifiez la droiture ou la sortie. Ne vous fiez pas uniquement à votre jugement visuel.
- Mesurer le diamètre à plusieurs endroits. Vérifiez plusieurs directions à chaque position pour identifier l’ovalité ou la perte unilatérale.
- Inspectez la face de contact et les transitions. Cherchez le « peening », Indentation, Ébréchage des bords, fissures, et des marques de témoin décentrées.
- Inspectez le fil, Serviteur, Siège, et alésage de fixation. Confirmez que la goupille était bien en place et bien placée.
- Inspectez le forage récepteur et la butée d’accouplement. Cherchez le score, Matériaux surélevés, Indentation, Contamination, et un contact inégal.
- Comparez les résultats avec le dessin approuvé ou la partie inutilisée. L’acceptation dépend de la spécification réelle du composant, Pas une limite d’usure universelle.
- Examinez l’historique opérationnel. Notez quand la panne est apparue, si la moisissure avait récemment été entretenue, et si le problème change après l’échauffement.
Preserve the Evidence Before Cleaning or Reworking
Gardez la broche défectueuse dans son état d’origine jusqu’à la fin de l’enquête de base. Palmarès:
- Mold and pin position
- Installation orientation
- Production date or cycle period
- Recent maintenance or component changes
- Damage photographs
- Measurements
- Any debris or transferred material
- Hot-versus-cold operating observations
Une surface de fracture, Circuit d’usure, ou la marque de contact peut contenir des informations plus utiles que la mesure dimensionnelle finale.
Measure the Pin and Inspect the Complete Contact System
La goupille ne doit jamais être évaluée isolément. Un remplacement correct installé dans un alésage endommagé ou contre une face de butée en creux peut rapidement tomber en panne.
Les mesures spécifiques à la défaillance peuvent inclure:
- Straightness or runout
- Diameter along the working length
- Local diameter loss
- Pin projection or installed height
- Thread or retainer condition
- Seat condition
- Bore diameter and visible wear
- Contact position on the mating stop
- Relative height of paired pins
Pour des orientations plus larges sur la tolérance, Acier, Fin, et inspection des fournisseurs, Voir Pièces de moule de précision. Les critères d’acceptation réels doivent toujours provenir du dessin ou de la spécification du composant approuvé.
Match the Confirmed Cause to the Corrective Action
Les mesures correctives doivent suivre les preuves. Évitez de changer de matière, Dureté, ou diamètre avant de confirmer que la défaillance ne provient pas d’un autre endroit.
| Confirmed finding | Likely root cause | Corrective action | Replacement implication |
| Directional bend with one-sided wear | Misalignment or side load | Calibre correct, Mouvement des plaques, Alignement, ou reliure | Replace only after restoring the load path |
| Bowed pin with limited side wear | Inadequate support or compression instability | Longueur exposée de la revue, Soutien, Sièges, et charge appliquée | Geometry or support may need revision |
| Long abrasive grooves | Debris or rough counterpart | Remove contamination and repair the damaging surface | Do not install a new pin into the same damaged bore |
| Smeared surface or metal pickup | Galling or binding | Ajustement correct, Alignement, Condition de la surface, Espace de dégagement lié à la chaleur, et exigences de lubrification | Verify dimensions and surface condition before replacement |
| Mushroomed or flattened end | Repeated hard impact | Coup de contrôle, Vitesse de contact, Arrête la face, Hauteur installée, et partage de charge | Replace only after impact conditions are corrected |
| Off-centre indentation | Eccentric contact | Position correcte de la goupille, Parallélisme de plaques, ou géométrie de surface d’arrêt | Confirm centred contact with the replacement |
| Crack near thread or shoulder | Cyclic stress concentration | Révision de la géométrie, Montage, Flexion répétée, et historique d’impact | Engineering review may be needed before respecification |
| Loose mounting or damaged seat | Retention failure | Réparez le filetage, Serviteur, Siège, ou alésé | A new pin alone is insufficient |
| Suspected hardness or material problem | Incorrect supplied condition or specification mismatch | Verify material and hardness through documentation or testing | Do not assume material failure from appearance alone |
When Replacement Is Enough—and When the Mold Needs Redesign
Un remplacement comparable peut être raisonnable lorsque les dommages ont suivi un événement isolé, Les composants environnants restent dans les spécifications, et les dimensions de l’épingle, Siège, Calibre, Alignement, et le timing des contacts est correct.
Une correction supplémentaire ou une revue de conception est justifiée lorsque:
- The same position has failed more than once
- The pin repeatedly bends in the same direction
- One pin contacts before the others
- The mounting seat or receiving bore is damaged
- The stop face is indented or uneven
- The exposed pin section lacks adequate support
- Operating temperature changes clearance or alignment
- The replacement must differ from the approved drawing
- Material or hardness changes are being considered
La dureté et la robustesse doivent être prises en compte ensemble. Une plus grande dureté peut améliorer la résistance à certaines conditions d’usure, mais cela n’améliore pas automatiquement la tolérance à l’impact, Concentration de contrainte, ou courbure.
SunshinePro’s reviewed mold limit pin product page indique le S45C avec une dureté de 15 à 17 HRC pour ce produit, ainsi que le meulage de précision, Traitement thermique sous vide, Options standard, et personnalisation non standard. Ces détails décrivent le produit listé; Elles ne sont pas des spécifications universelles pour chaque application à broches limiteuses.
Lorsque la vérification formelle de la dureté Rockwell est requise, La méthode d’essai doit suivre une norme applicable telle que ISO 6508-1:2023. Les résultats des tests doivent également être interprétés en fonction du dessin ou de la spécification du matériau approuvé.
What to Provide for a Replacement or Failure Review
Un fournisseur peut examiner un composant défaillant plus efficacement lorsque l’enquête inclut des preuves plutôt que de seulement un diamètre et une longueur demandés.
Préparez-vous:
- The approved drawing or complete dimensional requirements
- The failed pin or a clearly identified sample
- Photographs of the damage and installed orientation
- The pin’s location in the mold
- Droiture, diamètre, et mesures d’usure
- Détails du forage, Siège, Serviteur, et la condition d’arrêt de l’accouplement
- Required material and hardness
- Heat-treatment requirements where specified
- Cycle and failure history
- Operating temperature or warm-up-related changes
- Details of recent maintenance or mold modification
- Whether a standard replacement or revised custom part is being considered
SunshinePro indique qu’elle fournit des composants de moule standards et des pièces personnalisées basées sur le dessin, avec un flux de travail couvrant la revue des dessins, Traitement, et inspection. Après que la cause profonde ait été enquêtée, Soumettre le dessin, Preuves de dommages, Mesures, et historique opérationnel à travers le Page de contact SunshinePro pour une revue standard ou personnalisée de la goupille de limite.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
