



Critères de remise à neuf des outils de tablette: Réparation, Revêtement, ou Remplacer
Les critères de remise à neuf des outils de tablette devraient séparer trois conditions très différentes. Des dommages mineurs à la surface peuvent être réparables. Un revêtement fonctionnel usé peut justifier un re-revêtement lorsque l’outil sous-jacent reste en bon état. Fissures, Géométrie perdue, Fosses profondes, ou des dimensions en dehors des limites approuvées indiquent généralement un remplacement.
La décision s’applique aux poinçons et aux matrices de compression de tablettes, Pas aux outils électroniques de tablette. Les lecteurs qui ont besoin d’un contexte plus large sur les configurations d’outils peuvent d’abord consulter Types d’outils de presse à tablette. Ce guide reste axé sur l’évaluation de l’état qui détermine si les outils existants peuvent revenir en service.
Aucune limite d’usure publique ne s’applique à chaque coup de poing ou de dé. La base finale d’acceptation doit provenir du tirage au sort approuvé, Spécification des outillages, SOP interne, Exigences de processus validées, et l’historique mesuré de l’ensemble d’outils.
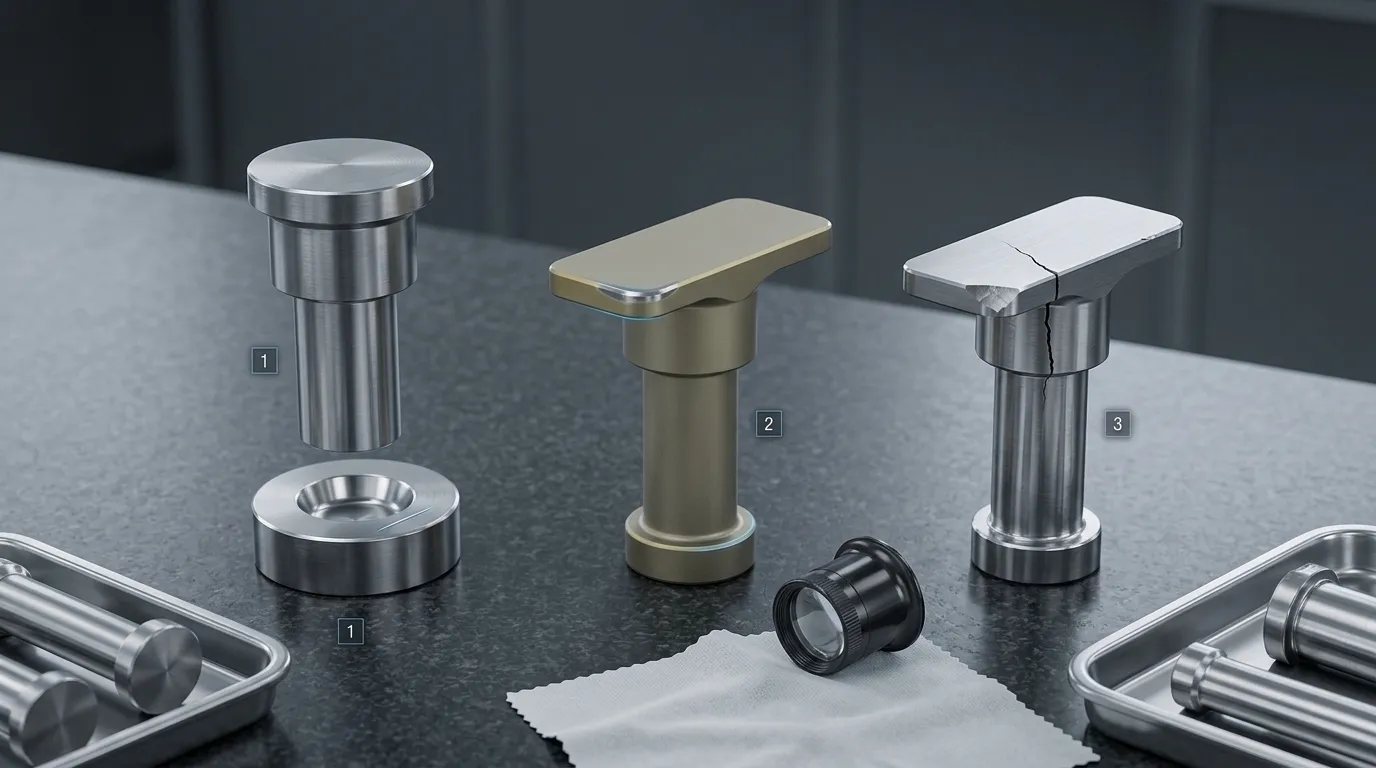
Réparation, Revêtement, ou Remplacer: La décision en un coup d’œil
Un défaut visible ne détermine pas automatiquement l’action correcte. L’emplacement, Profondeur, Géométrie restante, État du substrat, Historique des revêtements, et l’effet sur l’ensemble complet des outils toute la matière.
| Condition observée | Disposition probable | Vérification requise | Raison |
|---|---|---|---|
| Meule légère, Rayure superficielle, petite entaille, J-hook précoce, ou corrosion de surface limitée | Une réparation contrôlée peut être possible | Inspection agrandie et contrôles dimensionnels avant et après le retrait des matériaux | Des dommages mineurs à la surface peuvent être retirés sans perdre de géométrie critique |
| Usé, endommagé, ou un revêtement partiellement détaché avec un matériau de base solide | Un revêtement peut être envisagé | Évaluation du retrait des revêtements, Inspection du substrat, Vérification dimensionnelle, et inspection post-revêtement | La défaillance peut être limitée à la surface fonctionnelle |
| Terres perdues, Profil de coupe modifié, variation excessive des longueurs de travail, ou l’usure du calibre en dehors des limites approuvées | Remplacer ou faire appel à un expert | Comparaison avec le dessin approuvé, Spécification, et des mesures d’ensemble | Le revêtement ou le polissage ne peuvent pas reconstruire la géométrie manquante |
| Craquement, Éclat sévère, Fosses profondes, Déformation, ou intégrité structurelle incertaine | Remplacer | Rejet documenté et examen de la cause profonde | Une utilisation continue peut augmenter la casse, Contamination, et les risques liés à la qualité des comprimés |
| L’état ne peut pas être mesuré ou tracé de manière fiable | À conserver pour un examen ou à remplacer par un spécialiste | Confirmer l’identité de l’outil, Révision du dessin, Matériel, Revêtement, et historique de maintenance | Un outil ne devrait pas revenir en production lorsque la conformité ne peut pas être démontrée |
« Examen spécialisé » est une disposition valable. Les équipes de maintenance ne doivent pas forcer un outil incertain dans une catégorie de réparation ou de remplacement avant que les mesures nécessaires et l’évaluation des matériaux ne soient disponibles.
Établir les preuves avant de prendre une décision
L’état d’une poinçonne ou d’une matrice doit être documenté avant le polissage, Usinage, Élimination des revêtements, ou toute autre opération modifie les preuves.
Une évaluation contrôlée suit normalement cette séquence:
- Séparer et identifier les outillages. Notez le numéro d’outil, Ensemble, Poste, Matériel, Revêtement, Révision du dessin, et la production ou la campagne où le numéro est apparu.
- Nettoyez et séchez les composants. Les résidus peuvent masquer la corrosion, Score, Défaillance du revêtement, et de fines fissures.
- Consultez l’historique du service. Vérifiez les polissages précédents, Réparations, Corrections de longueur de travail, Cycles de revêtement, et des défauts récurrents.
- Effectuer une inspection visuelle et agrandie. Examiner les surfaces formant des comprimés, Surfaces de contact, Domaines de guidage, Clés, Arêtes, et les alésages à matrice.
- Mesurer les dimensions critiques. Utiliser des instruments calibrés et une méthode d’inspection approuvée.
- Comparez chaque composant avec la spécification et l’ensemble. Un outil peut réussir un contrôle dimensionnel isolé mais créer une incohérence s’il ne correspond plus au reste de l’ensemble.
- Attribuer une disposition provisoire. Réparation, Revêtement, Revue spécialisée, ou remplacer.
- Consignez l’état d’origine. Des photographies et des mesures avant service aident à déterminer quel travail a été effectué et quelle quantité de matériel a été retirée.
Dans la fabrication réglementée de médicaments, Le nettoyage et l’entretien des équipements doivent suivre les procédures écrites suivantes 21 CFR 211.67. Les dispositifs de mesure doivent également être contrôlés selon un programme d’étalonnage approprié, Tel qu’adressé par 21 CFR 211.160. Ces exigences ne prévoient pas de limites d’usure au niveau du punch or die, Mais ils soutiennent une inspection contrôlée, Responsabilités documentées, et mesures fiables.
Considérez les défauts des comprimés comme des déclencheurs d’inspection, Pas la preuve
Collage, Picking, Plafond, Lamination, Clignotement, Éjection difficile, ou des dimensions incohérentes des tablettes peuvent justifier une inspection des outillages. Ils ne prouvent pas que l’outillage usé soit la seule cause.
Les défauts des comprimés peuvent également concerner:
- Propriétés de formulation;
- Condition de granulation;
- Distribution du lubrifiant;
- Forme de tablette et embossage;
- Force de compression;
- Installation de la presse;
- Performance des alimentateurs;
- Temps de séjour;
- Conditions environnementales.
Les recherches sur l’évolution de la surface du poinçon montrent que le comportement d’adhérence peut dépendre de la poudre, Conditions de compression, Longueur de la course, et la qualité de la surface de perforation plutôt qu’un facteur isolé. L’étude est indexée dans PubMed. Une revue technique plus large du score des comprimés et des défauts de fabrication décrit également l’interaction entre les formulations, Conception, Outillages, et variables de procédé dans Sciences appliquées.
Les symptômes de production doivent guider le lieu d’inspection. Ils ne doivent pas remplacer la mesure dimensionnelle ou l’analyse des causes profondes.
Utilisez le bon dessin, Spécification, et Histoire des outils
Les documents de référence appropriés doivent être identifiés avant que quiconque ne décide qu’un outil est « dans la tolérance ».
Le dossier d’évaluation devrait confirmer:
- Format des outils et type de composant;
- Identification unique d’outils ou d’ensembles;
- Dessin et révision approuvés;
- Matériel spécifié;
- Type de revêtement et histoire, Lorsque cela est applicable;
- dimensions critiques requises;
- Limites d’acceptation interne;
- Réparation ou remise à neuf antérieure;
- Retrait et re-revêtement précédents;
- Problèmes de production ou de maintenance enregistrés.
Les valeurs internet génériques ne doivent pas remplacer les limites approuvées. Même des outils qui se ressemblent peuvent avoir une géométrie de bonnet différente, Largeur du terrain, Longueur de travail, Configuration de la tête, Revêtement, ou exigences de candidature.
L’historique de maintenance est particulièrement important car chaque opération de polissage ou d’usinage peut enlever du matériau. Un composant qui a toléré une réparation mineure peut avoir une marge de restauration plus faible après plusieurs interventions antérieures.
Lorsque la réparation contrôlée peut être appropriée
La réparation contrôlée est la plus appropriée lorsque les dégâts sont limités, accessible, et amovible sans sortir le composant de sa géométrie approuvée.
Les conditions potentiellement réparables peuvent inclure:
- petites meules;
- rayures superficielles;
- Petites entaille;
- Corrosion légère de surface;
- Formation précoce du J-hook;
- légère détérioration de la surface;
- rugosité localisée qui n’a pas pénétré profondément dans le substrat.
Ces descriptions ne constituent pas des critères d’approbation automatiques. Une égratignure superficielle sur une zone non critique peut être moins grave qu’une marque similaire sur la coupe de poing, Terres, Clé, ou alésage à matrice.
Le technicien doit prendre en compte:
- Profondeur de défaut;
- Localisation du défaut;
- quantité de matière à retirer;
- Géométrie restante du terrain ou des arêtes;
- Profil de la coupe;
- Longueur de travail;
- Statut du revêtement;
- Effet sur l’ensemble d’outils.
Un polissage contrôlé peut éliminer de petites imperfections, Mais cela enlève aussi le matériau de l’outil. Conseils techniques de Technologie pharmaceutique Recommande l’inspection, Réparation, Mesure, et le polissage comme des étapes distinctes plutôt que de traiter le polissage comme l’ensemble du processus de maintenance. Conseils d’entretien de la poinçon de Natoli Il avertit également que les remises à neuf inutiles enlèvent du matériau et que toutes les conditions d’usure ne sont pas réparables.
Le but n’est pas de faire paraître un composant neuf. L’objectif est de supprimer le défaut tout en préservant la géométrie et la fonction approuvées.
Ce qui doit être vérifié après le retrait du matériel
Toute réparation qui enlève du matériau doit être suivie d’une nouvelle inspection.
Selon le composant concerné, Cela peut inclure:
- Longueur de travail du poinçon;
- Profondeur et profil de la coupe;
- État de l’embossage;
- Largeur du terrain et continuité;
- Forme de pointe de poinçon;
- Condition de tête plate;
- angle de tête;
- État du canon;
- Caractéristique de clé ou d’orientation;
- Dimensions du calibre;
- Constance avec le reste de l’ensemble.
Les mesures avant et après doivent être conservées dans l’historique des outillages. Une surface visuellement lisse ne suffit pas si la réparation a modifié la coupe, raccourci le coup de poing, a réduit excessivement les terres, ou créait une variation à travers l’ensemble.
Lorsque le revêtement est techniquement défendable
Le revêtement doit être envisagé uniquement lorsque le revêtement fonctionnel est la principale défaillance et que l’outil sous-jacent reste adapté à l’entretien.
Les preuves possibles liées au revêtement incluent:
- Usure localisée;
- Délamination des revêtements;
- Performances de surface réduites;
- Substrat exposé;
- Dommages causés par le revêtement lors de la manipulation ou de l’entretien;
- Détérioration qui contribue à la friction ou à l’adhérence du produit.
Avant de recoucher, L’évaluation devrait répondre à cinq questions.
- Le revêtement existant peut-il être retiré sans endommager l’outil ??
Le processus de décapage doit être compatible avec le substrat, Géométrie, et l’état de la surface existant. - Le substrat est-il structurellement solide?
L’outil doit être vérifié pour détecter des fissures, Corrosion sévère, Fosses profondes, Déformation, et des dommages cachés sous le revêtement. - Les dimensions critiques sont-elles toujours conformes?
Le renouvellement du revêtement ne doit pas être utilisé pour masquer des terres perdues, Géométrie modifiée de la coupe, variation excessive des longueurs de travail, ou l’usure du canon. - Le revêtement de remplacement est-il compatible avec l’application?
Matériel, Comportement de formulation, Conditions de fonctionnement, et la spécification d’outillage d’origine peut influencer le choix. - L’outil fini peut-il être vérifié après un revêtement?
Condition de la surface, Couverture du revêtement, dimensions affectées, et la cohérence des ensembles doit être inspectée avant la sortie.
Un fournisseur de remise à neuf peut utiliser un démantèlement, Préparation de surface, et l’application du revêtement sous forme d’étapes contrôlées séparées. Le processus exact et la méthode d’acceptation doivent être confirmés auprès de ce fournisseur. Le site publié par SunshinePro ne vérifie pas qu’il propose un décapage ou un revêtement de revêtement, Donc, ces services ne doivent pas être supposés.
Ce que le revêtement ne peut pas réparer
Le revêtement modifie la surface fonctionnelle. Il ne reconstruit pas le matériau de base manquant.
Il ne peut pas corriger:
- un punch or die fissuré;
- un bord fortement ébréché;
- Fosses profondes sur le substrat;
- Géométrie de la coupe perdue;
- une terre excessivement réduite;
- variation inacceptable de la longueur de travail;
- une tête ou un canon déformé;
- une clé endommagée;
- Géométrie du cylindre hors limites approuvées;
- intégrité incertaine du substrat.
Un nouveau revêtement sur un substrat non conforme peut améliorer l’apparence tout en laissant la défaillance sous-jacente non résolue.
Conditions qui indiquent un remplacement
Le remplacement devient le choix technique le plus fort lorsqu’un composant ne peut pas être restauré et vérifié sans compromettre sa fonction ou sa sécurité.
Les indicateurs courants de remplacement incluent:
- fissures visibles ou suspectées;
- Écaillage sévère;
- Matériel manquant;
- corrosion profonde ou piqûres;
- Déformation;
- longueur de travail inacceptable;
- Géométrie irréversible de coupe ou d’embossage;
- Perte excessive de terres;
- Caractéristiques de tête ou de baril fortement usées;
- Touches d’orientation endommagées;
- Usure de la cylindrée hors limites autorisées;
- Défaillance récurrente après réparation ou recouchage préalable;
- Histoire du matériau ou du revêtement inconnu;
- Incapacité à identifier le plan correct ou la spécification d’acceptation.
La gravité d’un défaut dépend aussi de sa position. Des dommages sur une surface formant des comprimés peuvent affecter l’apparence des comprimés, Sortie, ou la cohérence dimensionnelle. Dégâts sur une tête de poing, canon, ou la clé peut affecter le mouvement, Alignement, ou interaction avec la presse. Les dommages au calibre de la puce peuvent influencer la compression, Éjection, Clignotement, et intégrité de tablette.
La pertinence technique doit être décidée avant le coût. Un devis de réparation bas ne rend pas un outil structurellement endommagé ou non conforme dimensionnellement acceptable.
Considérez l’ensemble des outillages et son historique de rénovation
Un coup de poing ou de mort ne doit pas toujours être jugé isolément.
Un seul poinçon réparé peut créer une variation au niveau de l’ensemble si:
- La longueur de travail diffère des autres;
- La profondeur de la coupe a changé;
- Le terrain a été modifié;
- La géométrie de la tête ne correspond plus;
- L’épaisseur du revêtement ou l’état de la surface diffère;
- L’historique des réparations antérieures est sensiblement différent.
L’enregistrement complet des outillages doit indiquer combien de fois chaque composant a été poli, usiné, corrigé, ou revêtus. Il n’existe pas de nombre maximal universel sûr de rénovations. Une réparation légère peut retirer moins de matière qu’une autre intervention agressive.
Des dommages récurrents peuvent également indiquer un problème non résolu plus large, comme l’alignement de la presse, Manipulation, Nettoyage, Stockage, Formulation de l’abrasivité, Exposition corrosive, ou une charge de fonctionnement excessive. Remplacer l’outil sans enquêter sur la cause ne peut que redémarrer le même cycle de défaillance.
Évaluez les points forts et les morts selon leurs caractéristiques critiques
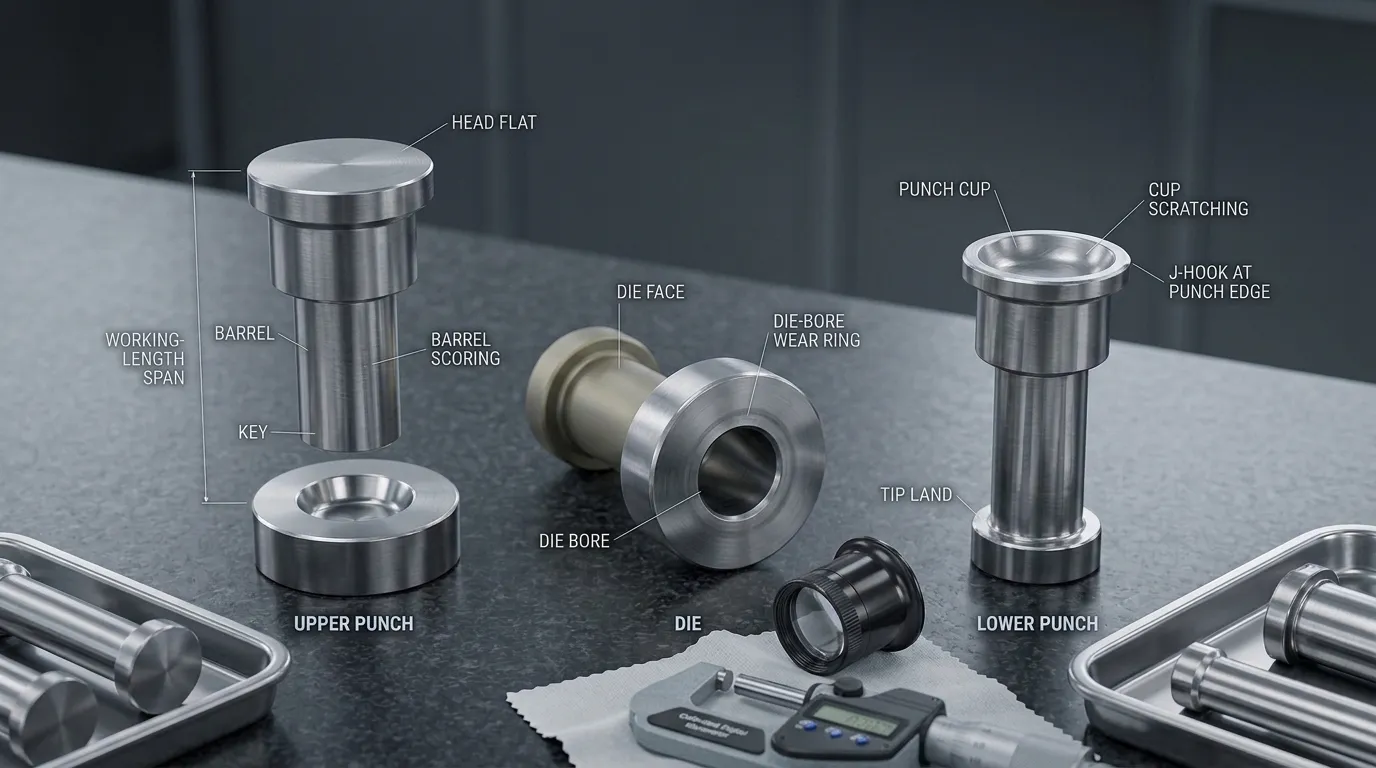
Différentes caractéristiques d’outillages remplissent différentes fonctions. L’inspection doit donc relier chaque défaut à la caractéristique qu’il affecte.
| Caractéristiques | Conditions d’examen | Pourquoi cela compte |
| Coupe de poinçonnage et embossage | Rayures, Pitting, Perte de revêtement, Dommages au profil, Détail rempli ou arrondi | Ces surfaces forment la face de la tablette et les marquages |
| Terrain à pointe de poing | Meules, J-hook, largeur inégale, Ébréchage, Perte de matériaux | L’état du sol peut affecter les bords des tablettes, Sortie, et comportement structurel |
| Longueur de travail | Variation par rapport aux limites approuvées ou à l’ensemble d’outils | L’incohérence de la longueur de travail peut affecter la compression et la cohérence des comprimés |
| Tête de poinçon et tête à plat | Usure, Déformation, Score, Surface de contact altérée | Ces zones interagissent avec les composants de la presse et influencent le transfert de force |
| Canon à perforation | Scoring, Corrosion, Usure excessive, Déformation | L’état du canon affecte le guidage et le mouvement |
| Caractéristique de tonalité ou d’orientation | Usure, Souplesse, Dégâts, Position incorrecte | Caractéristiques d’orientation contrôlent l’alignement des poinçons |
| Le visage | Dommages de manipulation, Corrosion, Puces, meules | Des dommages au visage peuvent affecter l’installation et l’alignement |
| Le trou | Bague d’usure, Score, Corrosion, Effilage, Détérioration de la surface | L’état du forage influence la formation des comprimés, Compression, et éjection |
Fonctionnalités de Punch à critiquer
La coupe à punch, Embossage, Terres, Longueur de travail, Tête, canon, et la clé doit être évaluée séparément.
Une petite marque de surface dans la coupe peut être réparable si elle peut être retirée sans changer le profil. Une caractéristique d’embossage ébréchée ou une tasse profondément défoncée peut nécessiter un remplacement car la géométrie de formation de tablette ne peut pas être recréée de manière fiable par polissage.
Le développement précoce du crochet en J au bord du poinçon peut parfois être corrigé par une restauration contrôlée. La perte sévère des bords est différente. Retirer suffisamment de matière pour l’éliminer peut réduire le terrain ou modifier le profil de la tablette.
Les défauts de tête et de canon ne doivent pas être ignorés simplement parce qu’ils ne touchent pas la tablette. Ces caractéristiques contrôlent la façon dont le coup de poing bouge et interagit avec la presse. Scoring, Déformation, ou l’usure peut affecter l’alignement et la charge.
Fonctionnalités de Die à critiquer
Le trou de la matrice doit être vérifié:
- Anneaux de port;
- Score;
- Corrosion;
- Pitting;
- Affinité ou changement dimensionnel;
- rugosité;
- Défaillance localisée du revêtement;
- Dégâts près de la zone d’entrée ou de compression.
L’usure du canon de pression peut contribuer à une mauvaise éjection, Plafond, Clignotement, et l’incohérence dimensionnelle, mais une mesure est requise avant d’attribuer la cause. Le processus de métrologie détaillé doit faire partie d’un guide dédié à Mesure de l’usure de la puce de la plaquette.
La face de la matrice et les surfaces d’installation externes doivent également être inspectées pour détecter des meules, Dommages de manipulation, et une déformation pouvant affecter l’assise ou l’alignement.
Vérifiez les outillages remis à neuf avant leur retour en production
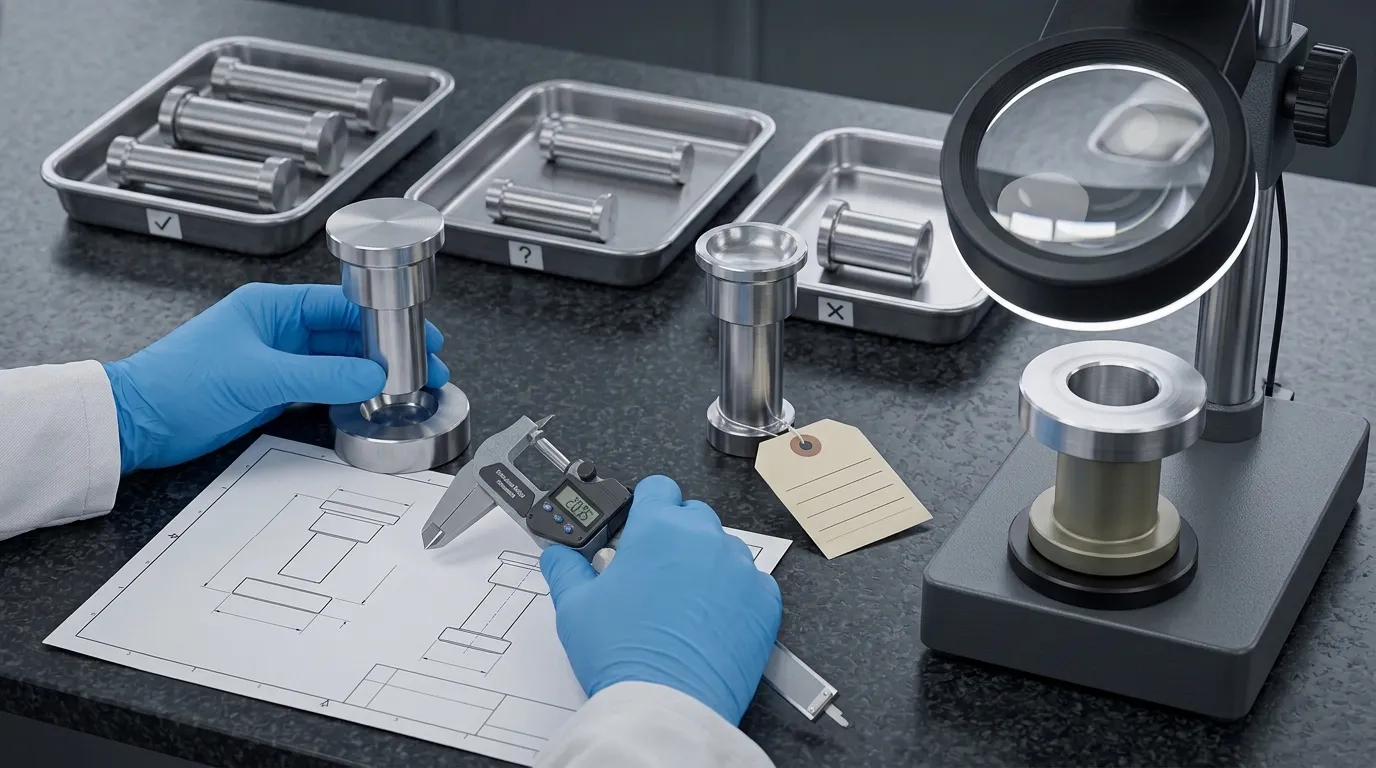
Une réparation ou une opération de revêtement terminée n’est pas la même chose que l’approbation de la libération. L’outil affecté doit être inspecté à nouveau après la fin du travail.
Une liste de contrôle pratique comprend:
- Inspection visuelle et agrandie répétée;
- Vérifiez que le défaut initial a été supprimé ou contrôlé;
- Mesurer toutes les dimensions critiques concernées;
- Comparez le composant avec la spécification approuvée;
- Comparez le composant avec le reste de l’ensemble d’outils;
- Inspecter les bords réparés, Terres, Coupes, Face, Canons, Clés, et les alésages de matrice selon le cas;
- Confirmer la couverture du revêtement et l’état de la surface où le revêtement a été effectué;
- Vérifiez la propreté et la protection contre la corrosion;
- Enregistrer les travaux achevés;
- Enregistrer les dimensions avant et après;
- Identifier le technicien et l’apponteur;
- Documenter la décision finale.
Pour les opérations pharmaceutiques réglementées, 21 CFR 211.182 traite des dossiers chronologiques de nettoyage et d’entretien des équipements. Le Cadre du GMP Volume 4 de l’UE Prend également en charge les équipements contrôlés, Documentation, Production, et les pratiques du système de qualité.
Ces sources établissent la nécessité de procédures et de dossiers contrôlés. Ils n’établissent pas une profondeur de rayure universellement acceptable, Largeur du terrain, Longueur de travail, ou limite du cylindre. Ces limites doivent provenir de la documentation technique applicable et du système de qualité approuvé.
Évaluez un fournisseur de remise à neuf ou de remplacement
Un fournisseur doit être capable d’expliquer non seulement le travail qu’il peut effectuer, mais comment il détermine que les outillages finis restent aptes au service.
Avant d’envoyer les outillages pour remise à neuf, posez:
- Comment la condition initiale est-elle documentée?
- Quelles dimensions sont mesurées avant le début des travaux?
- Quels défauts sont acceptés pour réparation?
- Quels défauts déclenchent le rejet?
- Combien de matière pouvant être retirée?
- Le revêtement existant peut-il être identifié et retiré en toute sécurité?
- Comment le substrat est-il inspecté après le retrait du revêtement?
- Les dimensions sont revérifiées après réparation ou revêtement?
- Comment la cohérence des ensembles d’outils est-elle évaluée?
- Quels disques accompagnent les outillages achevés?
- Que se passe-t-il si le composant échoue à l’inspection finale?
- Comment les outils individuels sont-ils identifiés et tracés?
- Le fournisseur peut-il produire des outils de remplacement à partir du dessin ou de l’échantillon approuvé?
Ne supposez pas qu’un fabricant de nouveaux outils propose également la réparation ou le revêtement d’outils d’occasion. Ces capacités nécessitent une confirmation séparée.
Quand le remplacement est la décision techniquement correcte, SunshinePro présente Outils de presse à tablette pour les poinçons et les matrices, incluant des tailles standard et non standard ainsi que des traitements personnalisés à partir de dessins ou d’échantillons. Sa page produit liste également l’acier à grande vitesse, Usinage CNC, Traitement thermique, Rapports d’inspection des matériaux, et un flux de travail d’inspection et de livraison pour les nouveaux outillages.
Fournir le dessin approuvé, Exemple, Format d’outillage, Exigence en matière, et les attentes en matière d’inspection lors de la demande d’un examen des capacités. Pour une discussion sur les outils de remplacement, utilise SunshinePro Page de contact plutôt que de supposer qu’un composant endommagé peut être remis à neuf.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
