



Perforation supérieure vs perforation inférieure dans une presse à tablette: Comparaison des rôles
Dans une comparaison entre une presse de la tablette upper punch et une lower punch, La principale différence réside dans leur rôle pendant le cycle de compression. Le punch supérieur entre dans la matrice par le dessus et aide à comprimer la poudre. Le punch inférieur crée la cavité utilisée pour le remplissage, ajuste le volume de poudre retenu, supporte la compression, et se lève pour éjecter la tablette terminée.
Une station d’outillage complète contient une poinçonne supérieure, un poinçon inférieur, et un dé. Pour une couverture plus large des familles et configurations d’outillages, voir Types d’outils de presse à tablette.
Le mouvement exact dépend de la machine. Dans une presse à tablette rotative, Les deux poinçons se déplacent sur des chemins contrôlés par la came et supportent une charge de compression. Dans une presse simple à un seul coup, le poinçon supérieur effectue généralement le coup principal de compression descendante tandis que le poinçon inférieur contrôle la profondeur de remplissage et l’éjection.
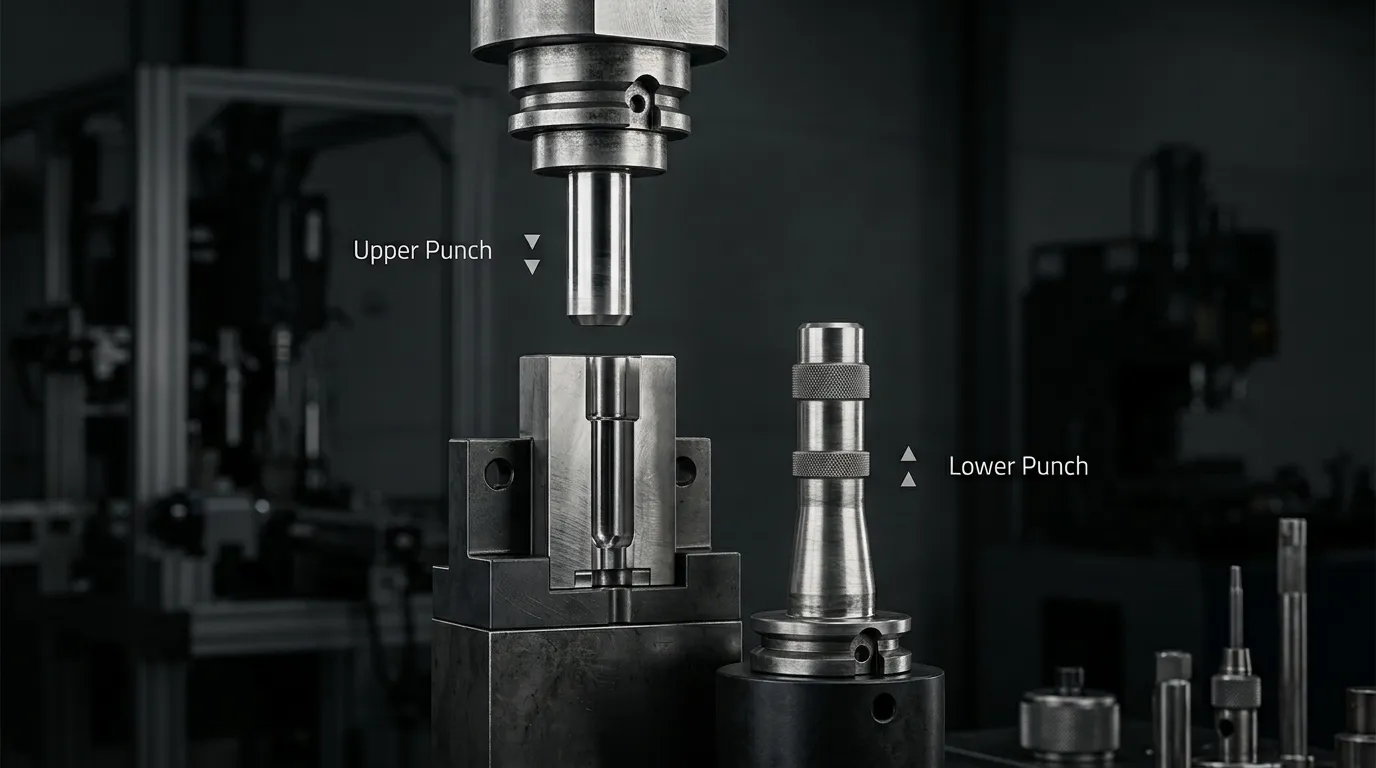
Coup supérieur vs Coup inférieur: Comparaison rapide
| Point de comparaison | Coup de poing supérieur | Coup inférieur |
|---|---|---|
| Poste | Entrée dans le dé par le dessus | Entrée dans le dé par en dessous |
| Longueur typique | En général, il a une tige plus courte | En général, il a une tige plus longue pour supporter un plus grand débattement |
| Remplir le rôle | Normalement, il reste au-dessus de la matrice pendant le remplissage | Il descend pour créer la cavité de remplissage |
| Rôle de dosage | Normalement, il ne fixe pas le volume de poudre retenu | Monte pour établir la dose finale |
| Rôle de compression | Applique une force d’en haut | Soutient et applique la force depuis le bas dans une presse rotative |
| Pénétration ou réglage de position | La pénétration du coup supérieur influence l’endroit où la compression se produit à l’intérieur de la puce | La position inférieure du poinçon influence la profondeur de remplissage et la hauteur de la chambre de compression |
| Rôle d’éjection | Retire avant l’éjection de la tablette | Il se lève pour pousser la tablette hors de la puce |
| Zones d’inspection communes | Tête, Longueur de travail, Indice, Coupe, Usure de surface, Réglage de pénétration | Tête, Tige plus longue, Longueur de travail, Indice, Coupe, Mouvement de dosage, Mouvement d’éjection |
| Interchangeabilité | Il ne doit pas être utilisé comme poinçon inférieur sauf si c’est spécifiquement conçu et approuvé | Il ne doit pas être utilisé comme perforateur supérieur sauf si c’est spécifiquement conçu et approuvé |
Aucun des deux coups n’est plus important. Ils remplissent des fonctions complémentaires, et les deux doivent rester compatibles avec le dé, tourelle, Cams, Rouleaux, et réglage de la presse.
Comment les poinçons supérieur et inférieur se déplacent dans un cycle de presse rotative
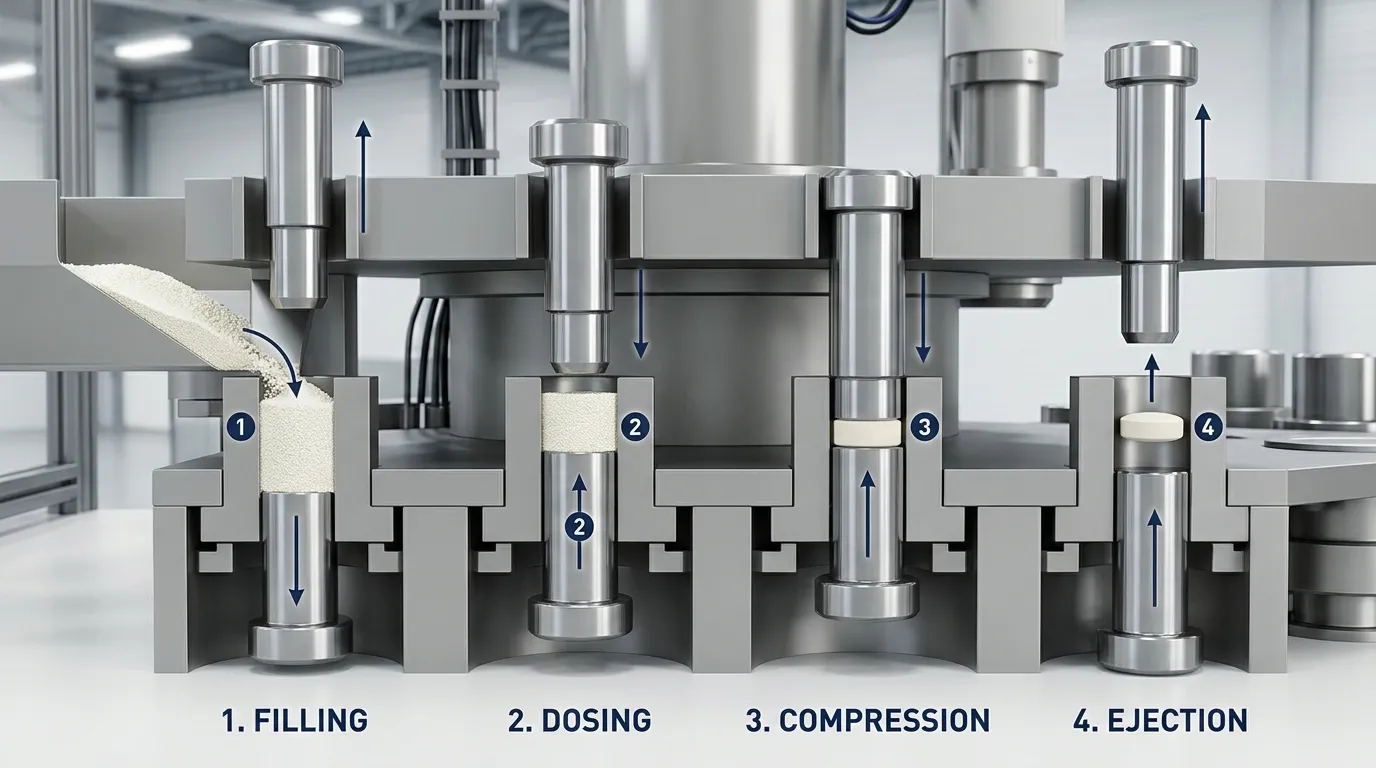
Une presse à tablette rotative transporte plusieurs stations de perforation autour d’une tourelle rotative. Les pistes à cames guident le mouvement vertical des poinçons, tandis que les rouleaux de compression appliquent une force à travers leur tête.
Le poinçon inférieur passe généralement par plus de positions d’opération que le poinçon supérieur. Il doit créer l’espace de remplissage, Ajustez la dose, Compression de support, et éjecter la tablette.
Remplissage et dosage: Le poinçon inférieur établit le volume de poudre
Pendant le remplissage, le poinçon inférieur se déplace en dessous de la surface de la table de la matrice. L’espace entre sa pointe et le sommet de la matrice forme la cavité dans laquelle la poudre ou la granulation s’écoulent.
La séquence typique est:
- La came de remplissage positionne le punch inférieur à la profondeur requise.
- La poudre entre dans le trou.
- Certaines presses remplissent volontairement trop la cavité.
- La came de dosage ou d’ajustement du poids élève le poing inférieur.
- L’excès de poudre est retiré, Laissant le volume retenu pour la compression.
C’est pourquoi la position de la potion plus basse influence fortement le poids de la tablette. Une position de dosage plus élevée laisse moins de poudre dans la matrice, tandis qu’une position plus basse laisse plus de place.
Cependant, Le poinçon inférieur ne contrôle pas seul le poids. Densité de poudre, Consistance de l’écoulement, Performance des alimentateurs, Vitesse de tourelle, et la distribution des matériaux affecte également la quantité retenue dans chaque matrice. Les discussions techniques sur l’ajustement par presse en comprimé considèrent donc la position de dosage et le comportement de l’alimentation comme des variables connectées plutôt que comme des contrôles isolés, Comme expliqué ici Article de Pharmaceutical Technology sur les ajustements de presse.
Certaines presses abaissent également légèrement le matériau rempli sous la surface de la table de dépression après le dosage. Ce mouvement de tirage vers le bas ou de remplissage dépend de la conception de la machine et ne doit pas être qualifié de universel.
Précompression et compression principale: Les deux poinçons supportent la charge dans une presse rotative
Après la posologie, le poinçon supérieur entre dans le dé. La paire de poinçons traverse ensuite les zones de précompression et de compression principale.
La précompression consolide légèrement la poudre avant l’application de la force maximale. Cela peut aider à éliminer l’air emprisonné, stabiliser le lit de poudre, et réduire le risque de défauts lors de l’étape principale de compression.
Pendant la compression principale:
- Le rouleau supérieur agit sur la tête de poinçon supérieur.
- Le rouleau inférieur agit sur la tête de poinçon inférieure.
- Les deux faces de poinçon réduisent l’espace occupé par la poudre.
- La formation compacte entre les pointes supérieure et inférieure du poinçon à l’intérieur de la matrice.
Cela signifie qu’il est inexact de dire que le seul punch supérieur comprime la tablette dans une presse rotative. Les deux perforations transmettent la charge, bien que leurs chemins et leurs décors ne soient pas identiques.
La pénétration du punch supérieur détermine jusqu’où le punch supérieur pénètre dans la puce lors de la compression. Cela affecte la position de la zone de compression et peut influencer la libération d’air, Mouvement d’extraction, et dégagement des outillages. Il n’existe pas de profondeur de pénétration universelle adaptée à chaque presse, Forme de tablette, Formulation, ou ensemble d’outillages.
La géométrie de la tête de poinçon influence également la durée pendant laquelle l’outillage reste proche de la compression maximale. Cette période est souvent appelée temps de séjour. Cela dépend du design de la presse, Tête de poinçon à plat, Vitesse de tourelle, et la configuration de compression.
Décompression et éjection: Le punch inférieur élève la tablette finie
Après compression maximale, Les poinçons commencent à se séparer et la pression est relâchée du compact.
Le punch supérieur se retire d’abord du dé. Le poinçon inférieur se déplace ensuite vers le haut sous le contrôle de la came d’éjection jusqu’à ce que la tablette atteigne ou s’élève au-dessus de la surface de la table de dépression. Un composant de décollage peut alors le retirer de la station.
Une résistance d’éjection supérieure à la normale ne prouve pas automatiquement que le coup inférieur est défectueux. Les causes possibles incluent:
- Frottement excessif entre la paroi de la matrice.
- Mauvaise lubrification.
- Surfaces de puces endommagées ou contaminées.
- Géométrie incorrecte de tablette.
- Usure du bas du punch ou de la came d’éjection.
- Désalignement entre la poinçonne et la matrice.
- Adhérence liée à la formulation.
Le coup de poing inférieur effectue le dernier mouvement de levage, Mais la qualité de l’éjection dépend de l’ensemble des outils et du système de procédé.
Presses rotatives vs à simple poinçon: Pourquoi les rôles ne sont-ils pas identiques
Les explications en ligne paraissent parfois contradictoires car elles décrivent différentes architectures de presse.
| Point de fonctionnement | Presse à tablette rotative | Presse simple à un seul coup |
| Nombre de stations d’outillage | Plusieurs stations tournent en continu | Une station répète le cycle |
| Mouvement du coup de poing | Les deux coups suivent des trajectoires de mouvement contrôlées | Le punch supérieur effectue généralement la course de compression principale |
| Compression | La force est appliquée à travers les galets supérieurs et inférieurs | La compression est souvent produite principalement par le coup de poing supérieur descendant |
| Rôle de plus faible impact | Remplissage, Dosage, Soutien à la compression, Mouvement de décompression, et éjection | Contrôle de la profondeur de remplissage, Support pendant la compression, et éjection |
| Séquence de production | Continu | Intermittent ou cyclique |
La distinction fondamentale reste la même: le punch supérieur approche par le haut, tandis que le poinçon inférieur établit le plancher de la cavité et éjecte la tablette finie. Le trajet exact de la force et la séquence de mouvement doivent être décrits selon le type de presse.
Quel poinçon influence le poids de la tablette, Épaisseur, et Force de rupture?
Des affirmations telles que « le poinçon inférieur contrôle le poids » ou « le poinçon supérieur contrôle la dureté » ne servent que de raccourcis approximatifs. Les propriétés réelles des tablettes sont influencées par plusieurs variables connexes.
| Attribut tablette | Forte influence liée au punch | Autres facteurs à vérifier |
| Poids de la tablette | Position de dosage plus basse et volume de puce conservé | Densité de poudre, Écoulement, Consistance des alimentateurs, Vitesse de tourelle, et distribution des matériaux |
| Épaisseur du comprimé | Positions des poinçons, Longueur de travail, et réglages des rouleaux de compression | Masse de poudre, Formulation Compressibilité, Récupération élastique, et l’usure des outillages |
| Tablet breaking force | Chambre de compression, Force appliquée, dwell, et l’état du poing | Formulation, Humidité, Niveau de lubrifiant, Propriétés des particules, et la géométrie des tablettes |
La position de dosage plus faible du punch modifie directement le volume disponible avant la compression, Il a donc la connexion mécanique la plus claire au poids de la tablette. A Étude de conception d’expériences par compression de tablettes Montre également la relation entre les réglages de la caméra de remplissage, Poudre retenue, Poids de la tablette, Épaisseur, et les conditions de compression.
L’épaisseur de la tablette n’est pas déterminée par une seule perforation. Cela dépend de la quantité de poudre qui entre dans la matrice, La distance finale entre les faces des poinçons, Constance des longueurs de travail, réglages des rouleaux, et comment le compact se dilate après la relâchement de la pression.
La résistance des comprimés devrait de préférence être considérée comme une force de rupture plutôt que de l’appeler de façon générale dureté. USP Chapitre Général 1217 considère la force de rupture comme une propriété mesurée de la tablette utilisée lors du développement et du contrôle qualité. C’est le résultat de la formulation et des conditions de compression, pas un réglage indépendant pour le coup supérieur.
Différences physiques, Durée de travail, et Interchangeabilité
Le punch inférieur a normalement une tige plus longue car il doit traverser le remplissage, Dosage, Compression, et positions d’éjection. Le poinçon supérieur suit un chemin plus court depuis le haut de la matrice jusqu’à la zone de compression puis revient vers l’extérieur.
Caractéristiques importantes du punch incluent:
- Tête: Cames à contacts ou rouleaux de compression.
- Tête à plat: Influence le contact des rouleaux et le maintien en compression.
- Baron: Guide le poinçon à l’intérieur du canon de la tourelle.
- Tige: Relie la tête et l’extrémité de travail.
- Pourboire et tasse: Forme la face de la tablette.
- Terres: Le bord étroit autour de la coupe qui aide à définir le périmètre de la tablette.
- Longueur de travail: Une référence dimensionnelle critique affectant la position du poinçon à l’intérieur de la presse.
Les poinçons supérieur et inférieur peuvent utiliser des profils de coupe correspondants afin que les deux faces de tablette se forment correctement, mais cela ne rend pas les composants complets interchangeables. Longueur de la tige, Détails de la tête, Longueur de travail, Exigences de déplacement, et la compatibilité machine peut différer.
Les familles d’outillages influencent également les dimensions et la compatibilité des presses. La distinction fonctionnelle entre le haut et le bas reste la même, mais les spécifications physiques peuvent varier selon les normes. La sélection dimensionnelle détaillée appartient à la distinction Outils B vs Outils D Comparaison.
ISO 18084:2011 fournit un contexte international pour les dimensions principales, Tolérances, Caractéristiques, et interchangeabilité des perforatrices et matrices de tablette. Cependant, Se référer à la norme ne prouve pas qu’un composant spécifique convient à une presse particulière. La compatibilité nécessite toujours une machine, tourelle, Outillages, et vérification des dessins.
Dépannage par Symptom: Quel poinçon ou pièce associée doit être vérifié?
Un défaut de tablette identifie rarement un composant défaillant à lui seul. Utilisez ce symptôme pour décider par où commencer l’inspection, puis vérifiez les variables de processus connectées.
| Symptôme | Premiers tests liés au punch | Autres échecs |
| Variation du poids des tablettes | Mouvement de coup plus bas, Position de dosage, Constance des longueurs de travail | Came de remplissage, Alimentateur, Densité de la poudre, Écoulement, Vitesse de tourelle |
| Variation d’épaisseur | Longueur de travail supérieure et inférieure, Usure du poinçon, Position de compression | Réglages des rouleaux, Masse de poudre, Récupération élastique |
| Variation de la force de rupture | Condition de la face de poing, Longueur de travail, Chambre de compression | Formulation, dwell, Réglage des forces, Humidité, lubrication |
| Plaquage ou lamination | Pénétration supérieure, Condition de la face de poing, Mouvement de décompression | Précompression, Diffusion à l’antenne, Vitesse, Formulation |
| Force d’éjection élevée | Alignement des poinçons inférieurs, Condition de la pointe, Mouvement d’éjection | Frottement entre la paroi de la matrice, lubrication, Les effilés, Caméra d’éjection |
| Coller ou gratter | Faces de poinçon supérieure et inférieure, Coupes, Embossage, Dégâts de surface | Formulation, Température, Humidité, Niveau de lubrifiant |
| Contact métallique ou usure inhabituelle | Alignement poinçons-matrices, Usure de la tête et du canon | Aiguilles de tourelle, Cams, Rouleaux, L’installation |
Ce tableau est un point de départ, Pas un remplaçant du manuel de presse, Paramètres de processus approuvés, ou inspection qualifiée des outillages. Un défaut visible peut résulter d’une combinaison d’usure des outillages, Réglage machine, Comportement alimentaire, et propriétés de formulation.
Que spécifier lors du remplacement d’un poinçon supérieur ou inférieur
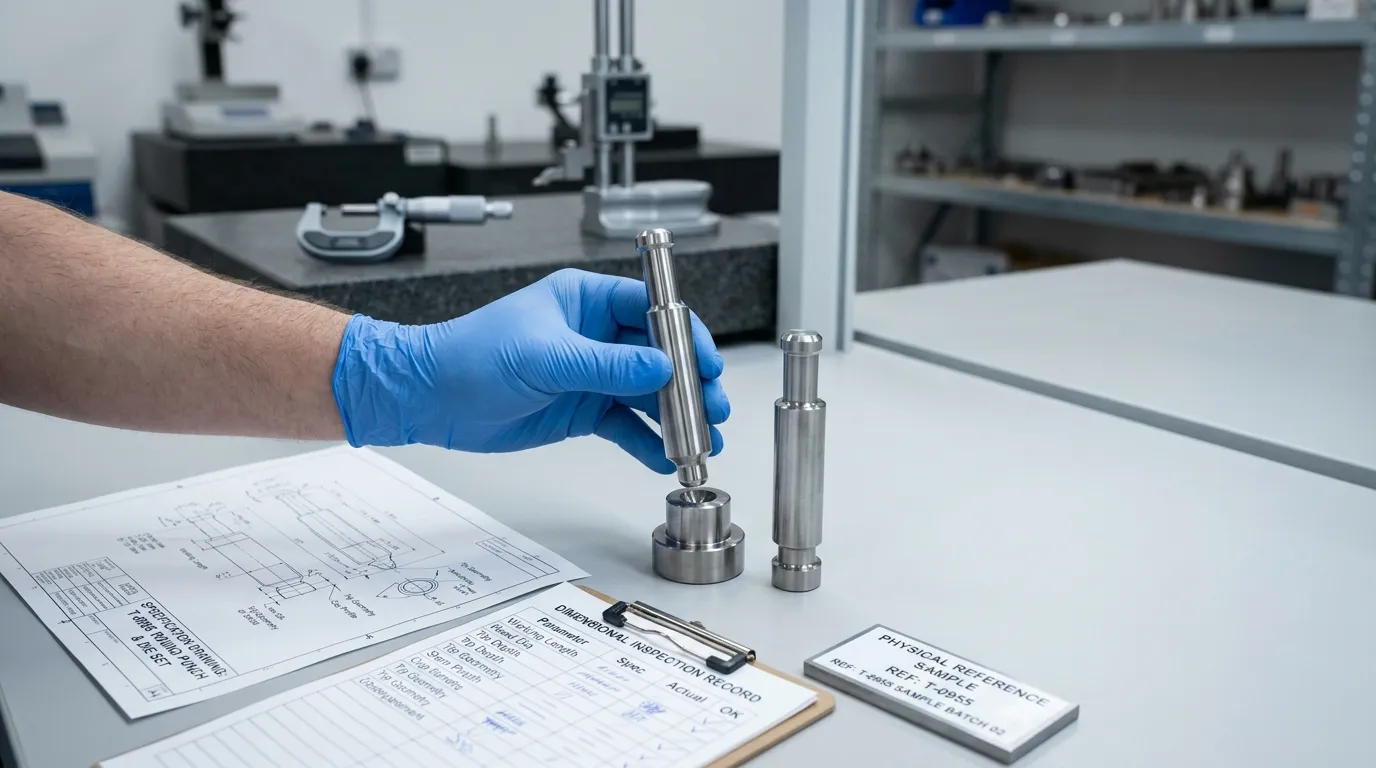
Les poinçons de remplacement doivent être commandés à partir d’informations techniques vérifiées plutôt que d’apparence. Un fournisseur peut avoir besoin:
- Fabricant et modèle de la presse.
- Machine rotative ou à simple poinçon.
- Détails de la tourelle ou de la station.
- Norme d’outillage applicable.
- Coup de poing supérieur, Lower punch, et dessins de matrice.
- Un échantillon physique lorsque cela est approprié.
- Longueur de travail et tête critique, canon, Tige, Indice, Coupe, et dimensions du terrain.
- Profil de tablette et profondeur de la tasse.
- Embossage, logo, Score, ou orientation de marquage.
- Exigences en matière de matériaux et de revêtements.
- Abrasion, Corrosion, ou des préoccupations liées à la formulation.
- Quantité requise.
- Que la demande concerne des remplacements individuels ou un ensemble d’outils assorti.
- Exigences d’inspection dimensionnelle et de documentation des matériaux.
SunshinePro Outils de presse à tablette Page liste les poinçons et les matrices, Acier à grande vitesse, Usinage CNC, Traitement thermique, et un traitement personnalisé à partir de dessins ou d’échantillons. Il précise également que des tailles standard et non standard ainsi que des rapports d’inspection des matériaux sont disponibles.
La page annonce une précision de tolérance dans ±0.002 mm, mais cette affirmation ne doit pas être interprétée comme s’appliquant automatiquement à chaque caractéristique de chaque poinçonnage. Les tolérances critiques doivent être confirmées sur le plan de dessin et d’inspection approuvé pour le composant spécifique.
SunshinePro décrit également l’inspection des matières premières, Surveillance en cours de processus, Essais finaux, et rapports d’inspection au sein de ses Processus de contrôle qualité. Les acheteurs doivent tout de même confirmer le périmètre de l’inspection, dimensions mesurées, Documentation matérielle, et exigences de compatibilité pour chaque commande.
Les poinçons supérieur et inférieur doivent fonctionner comme un système assorti
Le coup de poing supérieur, Lower Punch, et mourir en accomplissant différents métiers, mais ils fonctionnent comme une seule station d’outillage. Une compression fiable dépend de leurs dimensions, Alignement, Condition de la surface, Mouvement à came, réglages des rouleaux, et compatibilité avec la presse.
Pour remplacer ou utiliser des outils sur mesure, Préparer le modèle de presse, Norme d’outillage, Dessins approuvés, Échantillons, Besoins matériels, et les besoins d’inspection avant de contacter un fournisseur. Ces détails permettent un examen de compatibilité plus significatif qu’une demande générale pour un « upper » ou « lower » punch.
Les acheteurs techniques peuvent le faire contactez SunshinePro pour soumettre des dessins, Échantillons, et informations pressées pour une critique des outils tablettes.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
