



Exigences de dureté de la goupille de poinçon sans sacrifier la robustesse
Les exigences de dureté de la goupille de perforation ne peuvent pas être réduites à une seule valeur universelle de HRC. De nombreuses poinçons durcies en acier à outils sont fournies dans la fourchette HRC des hauts 50 à bas des 60, et 60–62 HRC apparaît fréquemment dans les spécifications commerciales. Cela ne signifie pas que chaque coup doit être durci à 60–62 HRC.
La dureté de travail correcte dépend du matériau du poinçon, Matériau de la pièce à travailler, Épaisseur de la feuille, Géométrie du poinçon, Charge d’impact, Dégagement entre poinçons et matrices, Alignement, et mode de défaillance attendu. L’objectif est d’utiliser suffisamment de dureté pour résister à l’usure et à la déformation plastique tout en conservant suffisamment de ténacité pour éviter les éclats et les fissures.
La dureté n’est qu’une partie du processus plus large de sélection des dés. Le Guide des matrices de poinçon (déduit) Types de coins de couverture, Matériaux, Dégagement, Tolérances, et l’évaluation des fournisseurs de manière plus générale. Ce guide se concentre spécifiquement sur la sélection et la vérification de la dureté des goupilles.
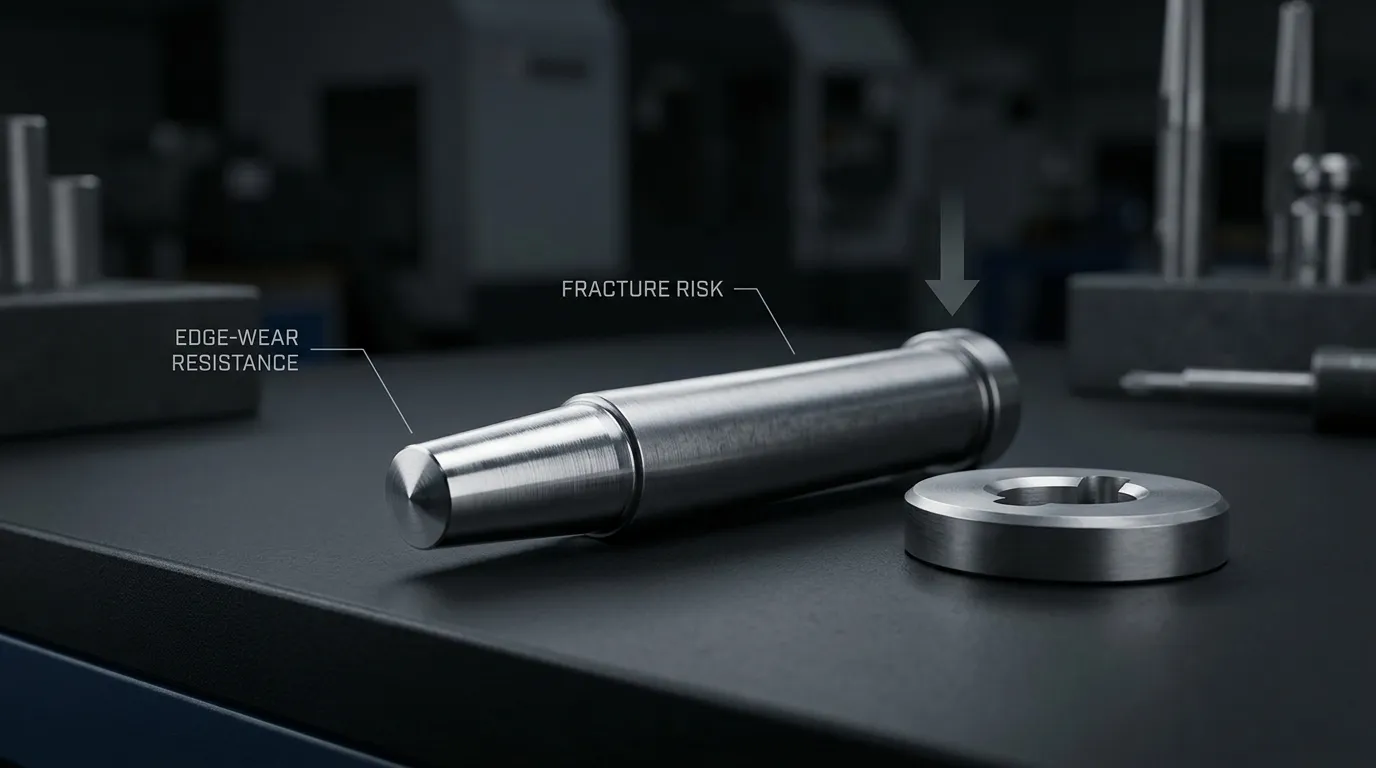
Quelle dureté doit avoir une goupille de poinçonnage?
Pour de nombreux broches de perforation en acier d’outil trempé, une spécification comprise entre environ 58 et 64 HRC peut être rencontrée. La portée appropriée, cependant, doit être lié à un grade de matériau nommé et à une application définie.
Une distinction utile est:
| Type de valeur de dureté | Ce que cela signifie | Comment il doit être utilisé |
|---|---|---|
| Répartition commerciale typique | Une gamme couramment publiée pour un produit ou un matériau de perforation | Référence initiale seulement |
| Recommandation de fiche technique du matériau | Une plage recommandée pour un niveau particulier, Condition de traitement thermique, ou application | Point de départ technique |
| Exigence spécifique à l’application | La plage acceptable indiquée sur le plan ou la spécification d’achat | Exigences de fabrication et d’inspection |
La plage publiée par un fournisseur ne doit pas automatiquement devenir l’exigence de dessin. Par exemple, SunshinePro Épingle SKH51 page liste 60–64 HRC, tandis que Goupille de perforation SKH9 page liste 58–64 HRC. Ce sont des gammes publiées spécifiques à chaque produit, Pas la preuve que l’une ou l’autre gamme complète convient à toutes les conditions de marquage.
Un dessin doit normalement indiquer une plage acceptable plutôt qu’une valeur unique non expliquée. Spécifier « 62 HRC » sans tolérance, Qualité des matériaux, Méthode d’essai, ou le contexte de l’application laisse trop de place à l’incompréhension.
Pourquoi une dureté maximale peut raccourcir la durée de vie du poing
La dureté décrit la résistance à la déformation plastique localisée. Un coup plus fort a généralement moins de chances de s’indenter, champignon, ou perdre son profil de coupe sous charge. Une dureté plus élevée peut également réduire certaines formes d’usure.
Ce bénéfice a des limites.
À mesure que la dureté du travail augmente, Le matériau peut devenir plus sensible aux encoches, Coins vifs, Dégâts de grinding, Chargement latéral, et impact. Un poinçon peut donc résister à une usure progressive mais devenir plus susceptible de s’ébrécher ou de se fissurer.
Le Conseils d’ingénierie de l’Université de Southampton sur la dureté souligne également que la dureté n’est qu’une seule mesure mécanique. Elle ne peut pas remplacer la considération de la ténacité et d’autres propriétés.
| Propriété | Ce que ça aide à résister au coup de poing | Que se passe-t-il lorsqu’il est insuffisant |
| Dureté | Indentation locale et déformation plastique | Apparition en champignons, Déformation des arêtes, Perte de profil |
| Résistance à l’usure | Perte de matériau à partir du bord ou de la face | Arrondi des arêtes, Perte dimensionnelle, Aiguisage fréquent |
| Résistance à la compression | Déformation permanente sous contraintes de contact élevées | Écrasement ou écoulement plastique près de l’extrémité de travail |
| Ténacité et ductilité | Initiation et propagation de la fissure | Ébréchage, Fissures par fatigue, Fracture soudaine |
Un matériau de poinçon a donc besoin d’un équilibre de propriété, pas simplement le plus haut HRC atteignable. Uddeholm Guides d’outillage pour l’acier avancé à haute résistance Il explique que la grande dureté aide à prévenir la déformation plastique et l’usure importante, mais augmente aussi la fragilité et la sensibilité à la concentration de contraintes.
Dureté, Robustesse, Résistance à l’usure, et durcissement ne sont pas les mêmes
Ces termes sont liés, mais ils ne décrivent pas le même comportement:
- Dureté est la résistance à la déformation plastique localisée, généralement rapporté pour les goupilles de perforation durcies sur l’échelle Rockwell C.
- Robustesse est la capacité à résister à la fracture et à absorber la charge mécanique sans fissurer.
- Ductilité influence la capacité de déformation locale d’un matériau avant la fracture.
- Résistance à l’usure décrit la résistance à la perte de matériau. Cela dépend de la dureté, Structure en carbure, Matériau de la pièce à travailler, Friction, lubrication, et l’état de la surface.
- Durcissement est la capacité d’un acier à développer une dureté par sa section transversale lors d’un traitement thermique. Ce n’est pas la lecture finale de HRC.
Deux perforateurs peuvent mesurer le même HRC et fonctionner différemment grâce à leur distribution en carbure, Microstructure, Qualité de traitement thermique, Contrainte résiduelle, et la robustesse sont différentes.
Qu’est-ce qui détermine la bonne plage de dureté de travail?
Une exigence crédible de dureté pour goupille de perforation commence par la qualité du matériau, puis prend en compte les conditions réelles de coupe.
Utilisez la séquence suivante:
- Confirmez le matériau du punch et sa fenêtre de traitement thermique validée.
- Évaluez le matériau de la pièce, Force, Épaisseur, et comportement d’usure.
- Critique du diamètre du poinçon, Longueur, Profil, Angles, et section non soutenue.
- Vérifiez la charge d’impact, Vitesse de pression, et conditions de production.
- Vérifier le jeu et l’alignement entre la puce et la mise.
- Identifier le mode de défaillance dominant qui doit être contrôlé.
- Définissez la plage de dureté, Méthode d’essai, et exigences en matière de documentation.
Commencez par la fenêtre de traitement thermique validée du matériau
Chaque famille d’acier à outil présente un équilibre différent de résistance à l’usure, Résistance à la compression, Stabilité dimensionnelle, et résistance à la fracture.
A D2- ou l’acier à froid de type SKD11 peut offrir une forte résistance à l’usure abrasive, mais il ne doit pas être considéré comme mécaniquement identique à un acier de type A2, Acier à grande vitesse, Acier résistant aux chocs, ou de qualité métallurgie des poudres au même HRC.
La dureté sélectionnée doit rester dans une plage soutenue par les données techniques du fournisseur de matériau et la condition de traitement thermique souhaitée. Forcer un acier à sa dureté maximale peut réduire la marge de sécurité contre les écaillages sans résoudre le mécanisme d’usure réel.
Le traitement thermique affecte également plus que la lecture finale de la HRC. Austenitisation, Trempe, et le trempe établissent la microstructure, Condition du carbure, Contrainte résiduelle, et la stabilité dimensionnelle du poinçon. Un HRC nominal correct ne peut pas compenser un mauvais contrôle du traitement thermique.
Ajustez le matériau de la pièce et l’épaisseur de la feuille
La pièce modifie à la fois la charge de coupe et le mécanisme d’usure dominant.
Difficile, La feuille abrasive peut accélérer l’usure des bords. Une feuille plus forte ou plus épaisse augmente généralement la force de coupe et peut augmenter le besoin de ténacité et de résistance à la compression. Des matériaux plus tendres mais adhésifs peuvent provoquer des gallures ou des récupérations de matériaux, ce qui ne peut pas être corrigé en augmentant la dureté du noyau.
Les recommandations spécifiques à la catégorie peuvent varier avec l’épaisseur. Uddeholm Données techniques de rigueur, pour un acier à froid de type A2, donne les indications de coupe suivantes:
| Épaisseur de la pièce | Dureté recommandée pour ce grade spécifique |
| Jusqu’à 3 mm | 60–62 HRC |
| 3–6 mm | 56–60 HRC |
| 6–10 mm | 54–56 HRC |
Ces chiffres s’appliquent à ce matériau et aux conditions couvertes par les directives du fabricant. Ils ne doivent pas être transférés automatiquement vers SKH51, SKH9, D2, carbure, ou un autre matériau de poinçon.
La leçon importante est que la « meilleure » dureté peut diminuer à mesure que la demande mécanique passe de la résistance à l’usure des tranchants vers la ténacité.
Compte de la géométrie du poinçon, Dégagement, et Alignement
Les poinçons de petit diamètre et fins sont plus sensibles aux flexions et aux charges latérales que les courts-circuits, Coups de poing fortement soutenus. Coins internes vifs, Sections étroites, Encoches, et des changements brusques de profil concentrent également la contrainte.
Dans ces cas, L’augmentation de la dureté peut réduire la capacité du matériau à tolérer la charge concentrée.
Le jeu entre les poinçons et les coins est tout aussi important. Un examen évalué par des pairs Étude de la dureté du poinçon et du jeu des matrices Il a constaté que ces deux variables influençaient l’usure de l’outil et la qualité de la coupe dans les conditions testées. Cela ne fournit pas de formule universelle de dureté, Mais elle confirme que la dureté ne peut être évaluée indépendamment du dégagement.
Un désalignement peut créer un contact irrégulier et une charge latérale même lorsque la spécification de dureté est correcte. Composants de guide usés, Faible concentricité, Ou une entrée décentrée du poinçon peut provoquer des écaillages qui semblent être un problème de matériaux. Le Guide des composants de la puce explique la relation plus large entre les composantes directrices, Alignement, Usure, et performance en matrice.
Sélectionnez la dureté selon le mode de défaillance que vous devez prévenir
Le mode de défaillance observé peut indiquer quelle propriété mérite une attention particulière. Cela ne doit pas servir de preuve que la dureté seule est mauvaise.
| Condition observée | Explication possible liée à la dureté | Autres raisons de vérifier | Direction corrective probable |
| Arrondi progressif des bords ou usure de la face | Résistance à l’usure insuffisante pour l’application | Pièce abrasive, Mauvaise dégagement, Structure en carbure inadaptée, Surface rugueuse | Qualité du matériel de révision, Dégagement, Traitement thermique, et traitement de surface |
| Champignon ou déformation plastique | La dureté ou la résistance à la compression peuvent être trop faibles | Excessive load, Section faible, mauvaise note | Charge de critique, Matériel, Géométrie, et la dureté de travail |
| Ébréchage des bords | La dureté peut être trop élevée pour la robustesse disponible | Coins vifs, Désalignement, Mauvaise dégagement, Dégâts de grinding, Impact | Améliorer la géométrie et l’alignement; Évaluation de la robustesse et du HRC |
| Fissures par fatigue ou fracture soudaine | Résistance insuffisante à la fracture ou sensibilité excessive à l’encoche | Chargement latéral, Impact répété, Défauts de traitement thermique, Dégâts de surface | Enquêtez sur l’historique complet du chargement et de la fabrication |
| Micro de gallage ou de matériau | Une HRC plus élevée peut ne pas répondre au mécanisme principal | Matériau adhésif de travail, Mauvaise lubrification, Haute friction, Revêtement inadapté | Analyse de la lubrification, Finition de surface, Substrat, et revêtement |
Un coup usé n’est pas automatiquement trop mou. Un coup de poing ébréché n’est pas automatiquement trop fort.
Avant de modifier l’exigence HRC, Déterminer si le problème est dû à une usure abrasive, Usure par adhésif, Déformation plastique, Fracture d’impact, Fissures par fatigue, ou désalignement. Les causes mécaniques plus larges sont abordées dans Cassure de la poinçon dans les matrices d’emboutissage.
La dureté du carottage et la dureté de surface ont des objectifs différents
La dureté du noyau décrit l’état du substrat du poinçon. Cela affecte la capacité portante, Résistance à la déformation, et comportement de fracture.
Les traitements de surface ont une fonction différente.
La nitrisation peut créer une couche de surface dure sur un noyau traité thermiquement. Les revêtements PVD ou CVD peuvent modifier la friction, Adhérence, et comportement d’usure de surface. Un poinçon revêtu peut donc avoir:
- Une exigence de dureté du noyau.
- Une spécification distincte pour le traitement de surface.
- Différentes propriétés de surface et de substrat.
| Exigence | Fonction principale |
| Dureté du noyau | Soutient le poinçon sous charge et contribue à la déformation et à la résistance à la fracture |
| Couche nitrurée | Améliore la dureté de surface et le comportement d’usure sur une profondeur contrôlée |
| Revêtement PVD ou CVD | Changements de friction, Adhérence, et conditions d’usure de surface |
Un revêtement dur ne peut pas corriger un mauvais alignement, Soutien inadéquat du substrat, Concentrations de contraintes aiguës, ou une qualité de matériau inadaptée. La performance du revêtement dépend également de l’état du substrat et de la préparation de la surface.
Uddeholm Vanadis 4 Données techniques supplémentaires discute de la nitrure et des traitements PVD/CVD en lien avec un substrat d’acier à outils correctement traité thermiquement.
Sur un dessin, Énoncer séparément la nécessité de traitement thermique du cœur et le traitement de surface. N’utilisez pas un seul nombre de dureté pour décrire les deux.
Comment spécifier la dureté du punch-pin sur un dessin ou une RFQ
Une note utile sur la dureté nécessite suffisamment d’informations pour la fabrication et l’inspection. « Dureté élevée » ou « dureté maximale » n’est pas une exigence suffisante.
Incluez:
- Qualité des matériaux
Indiquez la qualité exacte de l’acier ou l’équivalent autorisé. - Condition thermique finale
Précisez que la dureté s’applique après le traitement thermique requis. - Plage de dureté acceptable
Utilisez une plage contrôlée soutenue par le matériau et l’application. - Échelle de dureté
Déclarez explicitement HRC ou une autre échelle appropriée. - Méthode d’essai
Référez une méthode reconnue lorsque la vérification contractuelle est requise. - Lieu d’essai
Identifier la zone de mesure où elle est pratique et techniquement appropriée. - Exigence d’échantillonnage
Définir si des lectures sont requises par pièce, par lot, ou selon un plan d’inspection convenu. - Traitement de surface
Revêtement en liste, Nitrage, ou un autre traitement séparé de la dureté du noyau. - Informations sur la candidature
Donnez le matériau à la pièce à travailler, Épaisseur, Géométrie du poinçon, Dégagement, Vitesse, et la charge prévue. - Documents requis
Indiquer si un certificat de matériel est, Bilan de traitement thermique, ou un rapport d’inspection de dureté est nécessaire.
Définir la portée, Échelle, Méthode, et Lieu d’essai
ASTM E18-25 fournit les exigences pour les essais de dureté Rockwell des matériaux métalliques. Il avertit également qu’un résultat de dureté représente l’état du matériau au lieu de l’essai et peut ne pas représenter la pièce complète.
ISO 6508-1:2023 Couvre les tests de dureté Rockwell réguliers et superficiels pour les matériaux métalliques.
Le dessin ou la spécification d’achat doit donc éviter des notes ambiguës telles que:
- « Dureté: 62.”
- « Dureté maximale. »
- « Très difficile. »
- « Même dureté que le punch standard. »
Une structure de spécification plus claire est:
Qualité du matériau : traitement thermique final : traitement thermique, méthode d’essai HRC acceptée, lieu d’essai requis documentation d’inspection.
La portée réelle doit provenir du matériel sélectionné, Géométrie, et application. Il ne faut pas copier à partir d’un exemple général.
Petits diamètres, Surfaces courbes, Sections fines, et les zones traitées en surface peuvent nécessiter un examen de la méthode d’essai et de l’emplacement. Une indentation Rockwell standard peut ne pas convenir à toutes les positions.
Demandez les documents nécessaires pour vérifier l’état final
Selon l’ordre et la criticité, L’acheteur peut demander:
- Certificat de matériel ou vérification de la qualité.
- Dossier de traitement thermique.
- Rapport d’inspection de la dureté.
- Relevés rapportés et échelle de dureté.
- Méthode d’essai et lieu de mesure.
- Identification des lots de production.
- Documentation séparée sur les revêtements ou nitrurations.
Ces enregistrements confirment l’identité matérielle et l’état mesuré. Ils ne garantissent pas un nombre fixe de cycles d’emboutiage car la durée de vie de l’outil dépend aussi de la géométrie, Dégagement, Alignement, lubrication, Variation de la pièce, et la charge opérationnelle.
Plages de dureté publiées par SunshinePro pour SKH51 et SKH9
SunshinePro publie différentes plages de dureté pour deux produits HSS à goupille:
| Produit | Matériel publié | Dureté publiée | Traitement listé |
| Épingle SKH51 | JIS SKH51 / HSS | 60–64 HRC | Traitement thermique sous vide, Usinage CNC, Rectification de précision |
| Goupille de perforation SKH9 | JIS SKH9 / HSS | 58–64 HRC | Traitement thermique sous vide, Usinage et meulage CNC |
Les pages décrivent également des dimensions personnalisées et des traitements de surface optionnels.
Ces valeurs doivent être considérées comme les spécifications produites publiées par SunshinePro. Ce ne sont pas des recommandations universelles pour toutes les applications SKH51 ou SKH9, et ils ne remplacent pas la revue de la pièce, Épaisseur de la feuille, Forme du poinçon, Dégagement, Alignement, et risque de défaillance.
Avant de changer de HRC, Vérifiez le reste du système de poinçage
Un poinçon correctement durci peut tout de même échouer tôt si une autre partie du système est mauvaise.
Avant d’augmenter ou diminuer la dureté, Vérifié:
- Dégagement entre la mise et la puce.
- Alignement des poinçons et des dés.
- État du poteau directeur et des bagues.
- Chargement latéral ou entrée décentrée.
- Longueur de poinçonnage non supportée.
- Angles vifs et sections étroites.
- Variation du matériau des pièces.
- Lubrification et capteur de matériaux.
- Dommages de surface par broyage ou EDM.
- Distorsion par traitement thermique.
- Si la défaillance observée est liée à l’usure, Déformation, Ébréchage, Irritant, ou fatigue.
Corriger l’alignement ou la géométrie peut résoudre un problème de casse sans changer la dureté. Un revêtement ou un changement de lubrification peut résoudre la galation plus efficacement que de relever le cœur du cœur.
Informations pour fournir une revue de la dureté du coup de poing
Un fournisseur ne peut pas faire une recommandation crédible de dureté uniquement à partir du diamètre du poinçon.
Fournir:
- Dessin du poinçon et dimensions critiques.
- Matériau préféré ou alternatives approuvées.
- Matériau et état de la pièce à travailler.
- Épaisseur de la feuille.
- Longueur du poinçon, diamètre, et profil.
- Dégagement entre la mise et la puce.
- Vitesse de pression et charge de fonctionnement.
- Schéma d’usure ou de défaillance actuel.
- Plage de dureté du noyau requise.
- Exigences de revêtement ou de nitration.
- Attentes en matière d’inspection et de documentation.
SunshinePro indique qu’elle fournit des composants de moule standards et traite des pièces non standard à partir des plans clients. Pour une évaluation spécifique à la candidature, Envoyez le dessin pertinent et les détails opérationnels via le Page de contact. La plage de HRC demandée doit ensuite être évaluée dans le cadre du matériel complet, Géométrie, Chargement, et spécification de traitement de surface.
Questions fréquemment posées
Le punch and die devrait-il avoir la même dureté ??
Pas forcément. Le poinçonnage et la matrice ont des géométries différentes, Conditions de charge, Soutien, Patrons d’usure, et les risques de défaillance. Chaque composant doit être spécifié selon son matériau et sa fonction, plutôt que d’être automatiquement associé au même HRC.
Une goupille de poing peut-elle être trop dure?
Oui. Une dureté de travail excessive peut réduire la marge contre les ébréchages, craquelement, et la défaillance sensible à l’encoche. Le risque est plus élevé avec les coups de poing fins, Coins vifs, Charge d’impact, Mauvais alignement, ou une dégagement insuffisant.
Un HRC plus élevé garantit-il une plus longue durée de vie du punch?
Non. La HRC mesure la dureté de l’indentation au lieu de l’essai. Il ne mesure pas la ténacité, Adhérence du revêtement, Alignement, Dégagement, Intégrité de surface, ou le mécanisme d’usure complet. Un coup de poing plus dur peut s’user plus lentement dans une application et se fracturer plus tôt dans une autre.
Combien de mesures de dureté doivent être prises?
Il n’existe pas de nombre d’échantillonnage universel pour chaque taille et ordre de poinçon. Le plan d’inspection doit prendre en compte la géométrie des pièces, Quantité de production, Critique de l’application, Accessibilité des tests, et l’accord acheteur-fournisseur. Le dessin ou la spécification d’achat doit indiquer la méthode d’échantillonnage et de déclaration attendue.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
