



Ejector Pins in Injection Molding: Fonction, Types, and Failure Causes
Ejector pins injection molding systems use hardened steel pins to push cooled plastic parts out of a mold cavity after each cycle. Correct pin type, placement, and material selection help prevent ejector marks, Stuck, pin bending, and uneven ejection force. Most failures come from poor alignment, excessive force, matériaux abrasifs, or weak maintenance practices.
A mold can produce accurate parts for years, then suddenly start leaving marks, Pièces adhésives, or bending pins. Dans de nombreux cas, the ejector system is the problem. Ejector pins seem simple, but their size, placement, and surface condition affect cycle stability, cosmetic quality, et la durée de vie des moisissures. Understanding how they work helps manufacturers reduce scrap, Temps morts, and expensive tooling repairs.
What are ejector pins in injection molding?
Ejector pins in injection molding are hardened steel pins that push cooled plastic parts out of the mold cavity after molding. Their placement, Taille, and material directly affect part quality, Stabilité en cycle, et durée de vie du moule.
Ejector pins are part of the mold ejection system. After the plastic cools and the mold opens, the pins move forward and push the molded part away from the core side of the mold. Sans eux, many parts would stick inside the cavity and stop production.
Most ejector pins are round hardened steel rods. They sit inside precisely machined holes and connect to an ejector plate behind the mold. When the machine activates the ejector system, the plate moves forward and drives the pins against the molded part.
The pin layout matters as much as the pins themselves. Poor placement can create visible marks, uneven force, or warped parts. Many manufacturers review the full Guide complet des composants du moule before finalizing ejection layouts because ejector design affects several connected mold systems.
How does the ejector pin system work during the molding cycle?
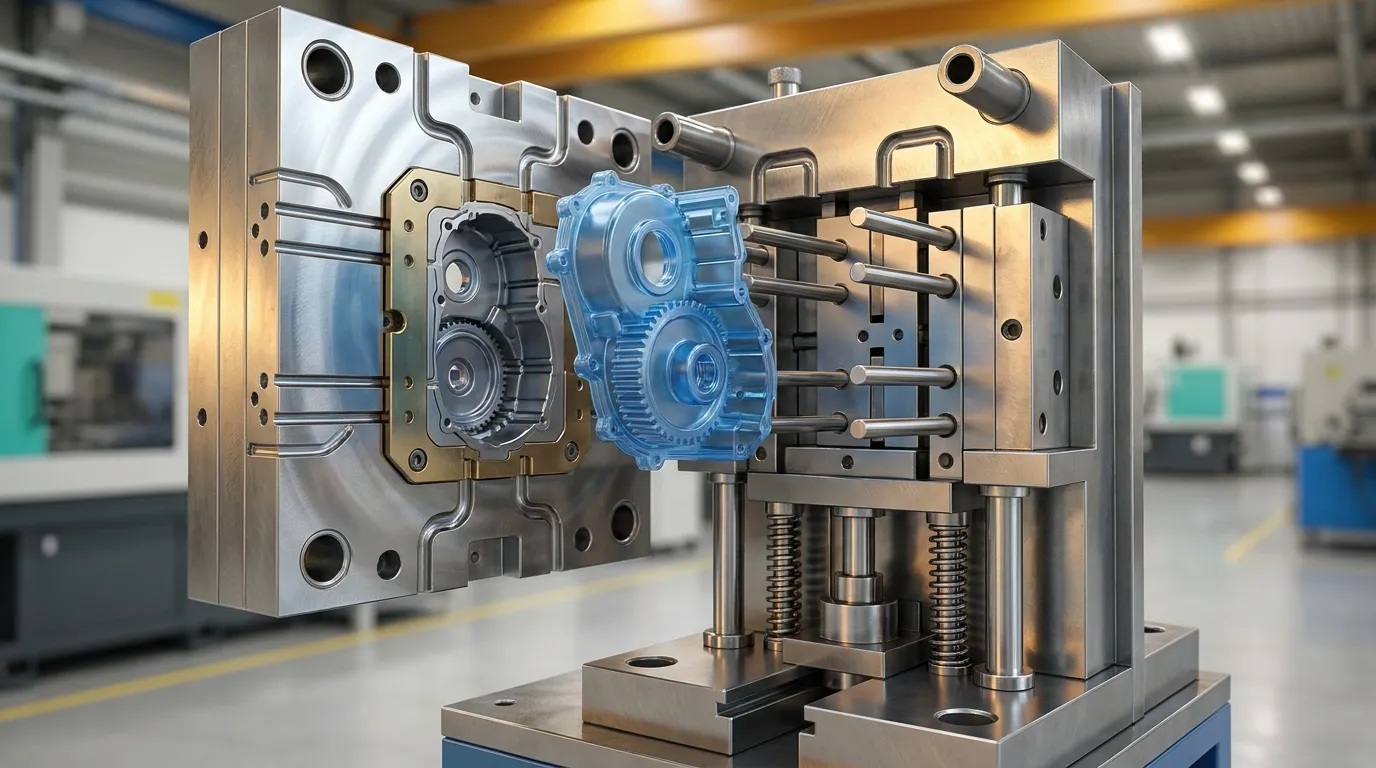
After the mold opens, the ejector plate pushes ejector pins forward to release the cooled part from the cavity. The pins retract before the next cycle begins, making correct timing essential for smooth production.
The ejection sequence starts after cooling is complete. Once the mold halves separate, the molded part usually remains attached to the core side because of shrinkage and surface friction. The ejector system then activates and pushes the part free.
- Le plastique refroidit à l’intérieur de la cavité
- Ouverture de moule
- La plaque éjectrice avance
- Les broches entrent en contact avec la pièce
- Sorties partielles du noyau
- Les goupilles se rétractent
- La moisissure se ferme pour le cycle suivant
Selon Guide de la goupille éjectrice de WayKen, balanced ejection force is important for stable molding cycles. Uneven pressure can twist thin-wall parts or create visible stress marks.
Large molded parts often need multiple pins working together. A thin electronics housing, par exemple, may use several small pins placed near ribs and support walls to spread force evenly. Large flat panels may also use ejector sleeves or stripper systems to reduce warping.
What types of ejector pins are used in injection molds?
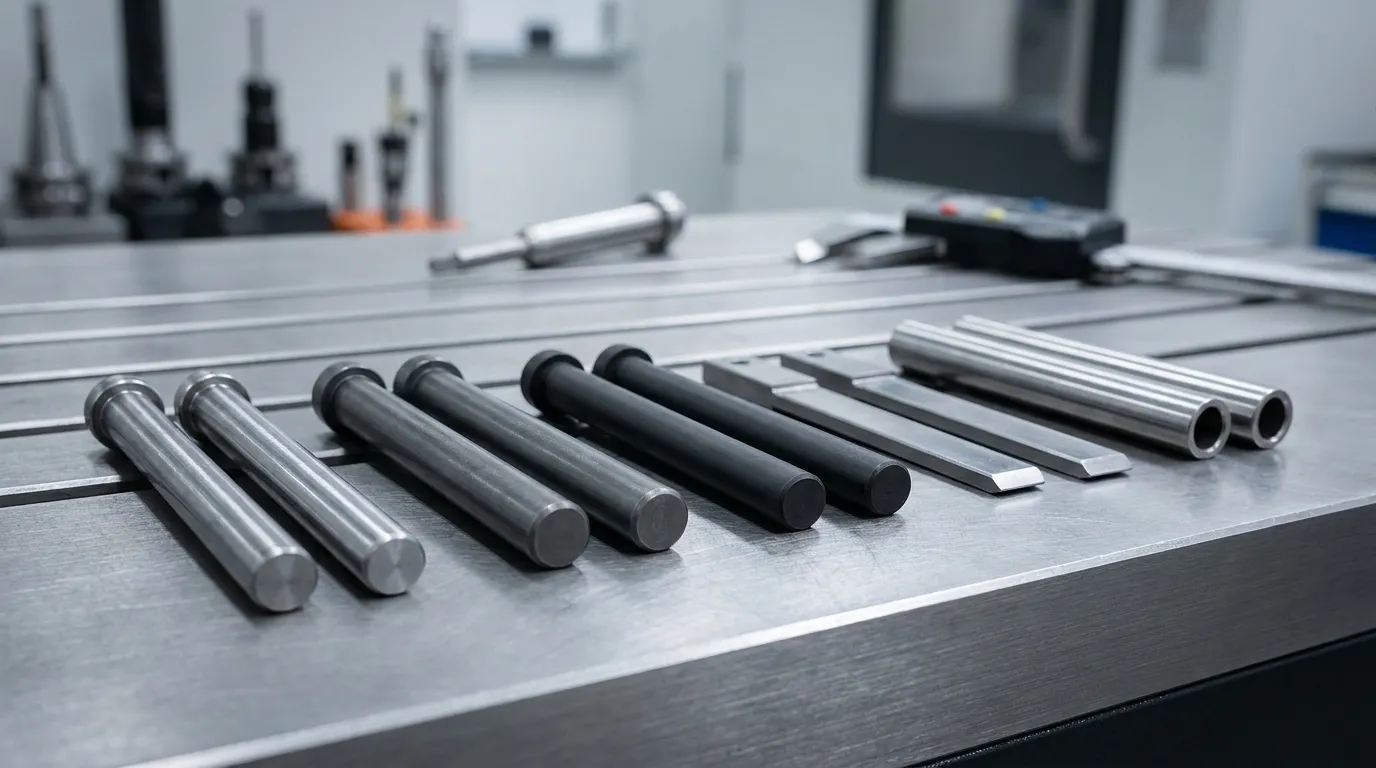
Different ejector pin types solve different molding problems. Through-hardened pins handle general applications, nitrided pins improve wear resistance, and coated pins reduce friction in demanding or abrasive molding conditions.
Manufacturers choose ejector pin types based on resin type, cycle count, exigences cosmétiques, and mold geometry. Standard pins work well for many molds, but high-volume production usually needs upgraded materials or coatings.
| Type de goupille | Meilleure utilisation | Principal avantage | Limitation principale |
|---|---|---|---|
| Goupilles traversées | Moulures générales | Faible coût | Usure plus rapide |
| Broches H13 nitrurées | Moules à haut cycle | Meilleure résistance à l’usure | Prix plus élevé |
| Épingles noires enduites | Résines abrasives | Friction réduite | Coût du revêtement |
| Éjecteurs de lame | Nervures fines | Meilleur support | Usinage complexe |
| Manchons éjecteurs | Boss ronds | Pression uniforme | Empreinte plus grande |
Standard hardened pins are not always the best option. Abrasive resins and high-cycle molds usually justify nitrided or coated pins despite the higher upfront cost. Replacing worn pins repeatedly often costs more than upgrading materials early.
Manufacturers working with textured consumer products also use coated pins to reduce visible drag marks. Some molds for medical housings use low-friction coatings because smooth release is more important than initial tooling cost.
Quand les manchons éjecteurs fonctionnent mieux que les goupilles
Ejector sleeves work better when the molded feature is round and hollow, such as screw bosses or cylindrical supports. A sleeve spreads force around the feature instead of concentrating pressure in one small area.
For molds with many precision moving parts, manufacturers often review compatible Pièces détachées pour moule before selecting ejector systems.
What materials and coatings are best for ejector pins?
H13 steel and hardened tool steels are commonly used for ejector pins because they resist heat, Usure, et déformation. Specialized coatings like DLC or nitriding reduce friction and extend service life in high-cycle molds.
Ejector pins operate under repeated pressure and heat. Soft materials wear quickly, especially in molds running glass-filled or abrasive resins. H13 tool steel is widely used because it balances toughness, Dureté, and thermal stability.
Heat treatment improves durability by increasing surface hardness. Nitriding adds another protective layer that helps reduce galling and surface wear. Selon Guide des goupilles d’éjection d’Aco Mold, coated pins can also reduce friction in demanding molding conditions.
| Matériau ou revêtement | Principal avantage | Meilleure application |
|---|---|---|
| Acier H13 | Résistance à la chaleur | Moules à haut cycle |
| Acier à outils trempé | Durabilité générale | Production standard |
| Surface nitrurée | Réduction de l’usure | Matériaux abrasifs |
| Revêtement DLC | Friction moindre | Pièces cosmétiques |
| Revêtement PVD | Protection de surface | Longues séries de production |
Surface finish also affects performance. Rough pins create drag and increase sticking risk. Smooth polished surfaces usually improve release consistency and reduce cosmetic damage on visible products.
Les fabricants comparant les matériaux d’outillage évaluent souvent des analyses plus larges Composants de moule de précision at the same time because ejector durability affects overall mold maintenance schedules.
Why do ejector pins leave marks on molded parts?
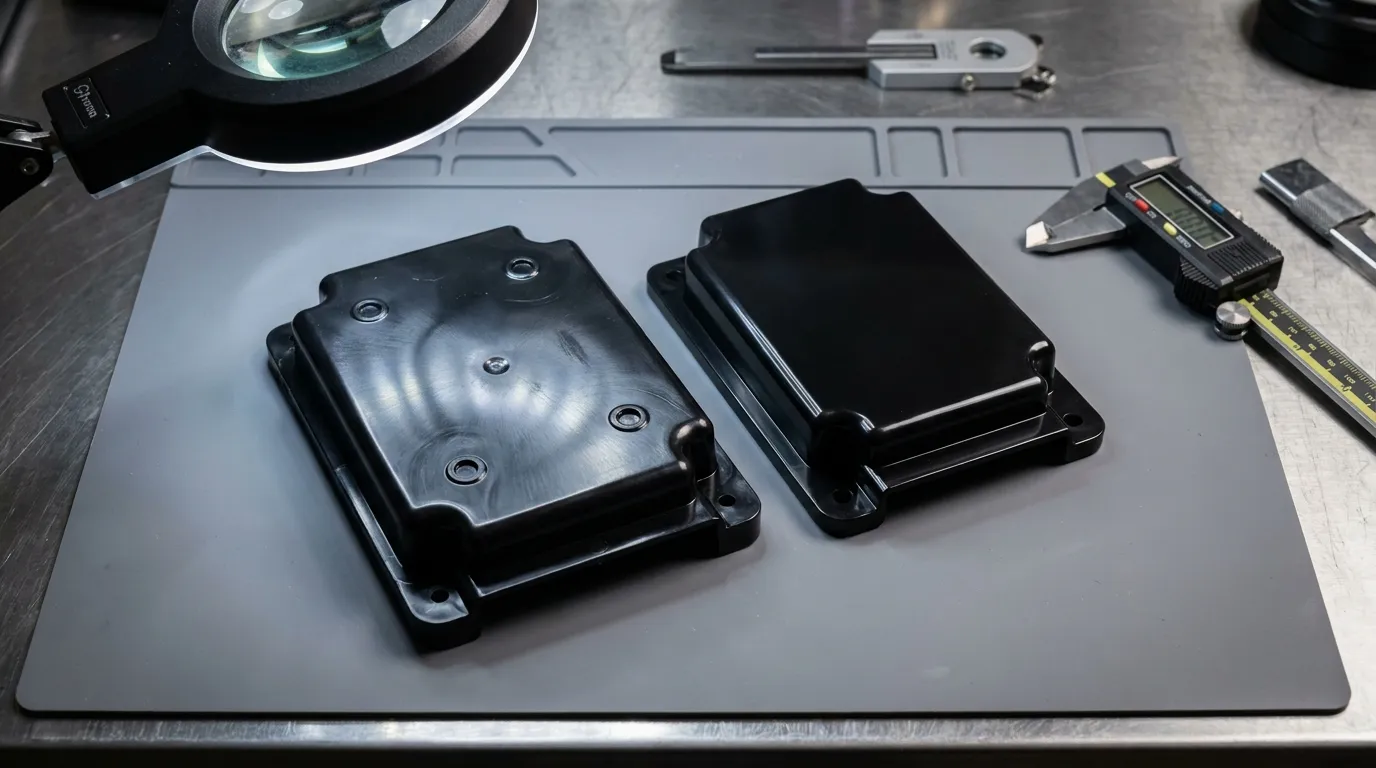
Ejector pin marks happen when concentrated ejection force pushes against soft or unsupported plastic surfaces. Mauvais placement des goupilles, excessive force, or mismatched textured surfaces can make the marks more visible.
Ejector marks are one of the most common cosmetic issues in injection molding. They usually appear as small circular marks, glossy spots, or raised rings on the finished part surface. Dans de nombreux cas, the marks are harmless. On cosmetic products, they can become a quality problem.
Selon Conseils Protolabs sur le placement des goupilles d’éjection, unsupported surfaces and high force concentration increase the visibility of marks. Thin walls and glossy finishes are especially sensitive.
| Symptôme | Cause probable | Solution recommandée |
|---|---|---|
| Marques circulaires profondes | Force d’éjection excessive | Ajouter des points de soutien |
| Taches brillantes en épingle | Désaccord de surface | Texture-match pins |
| Panneau déformé | Force inégale | Disposition des goupilles de rééquilibrage |
| Rayures de traînée | Mauvaise sortie | Améliorer le polissage/le revêtement |
Adding more ejector pins does not automatically improve ejection. Poorly balanced layouts can actually increase cosmetic defects and pin wear. The goal is balanced force, not maximum pin count.
Marques d’éjection acceptables vs inacceptables
Small witness marks are normal in many industrial parts. Internal housings and hidden components often allow light pin marks without affecting function.
Visible consumer products are different. A textured electronics cover or automotive trim panel may reject even minor cosmetic defects. Some manufacturers texture the pin face to match surrounding mold surfaces and reduce visible contrast.
For broader mold design basics, readers can review Bases des moules d’injection plastique alongside ejector system planning.
How are ejector pins positioned correctly?
Correct ejector pin placement spreads force evenly across the molded part. Poor positioning creates stress concentration, bending, Dérivation, or visible defects, especially in thin-wall parts.
Pins are usually placed near strong structural features such as ribs, Boss, and thicker wall sections. These areas can absorb ejection force without deforming. Thin unsupported surfaces should avoid direct pin contact whenever possible.
Large flat parts need careful force balancing. A wide plastic panel with only a few central pins may flex during ejection and create sink marks or distortion. Adding support points near the perimeter often improves stability.
How many ejector pins are needed?
The number depends on part geometry, resin shrinkage, Épaisseur du mur, and surface finish requirements. Selon Aperçu de la goupille d’éjection de FirstMold, larger parts usually need more balanced support points to prevent localized stress.
A simple consumer electronics housing may use six to ten pins. A large automotive panel can require dozens of carefully positioned ejectors working together.
Liste de contrôle du placement de la goupille éjectrice
- Placez les goupilles près des nervures et des supports structurels
- Évitez les surfaces cosmétiques très visibles
- Répartir la force uniformément sur la pièce
- Soutenez soigneusement les sections à parois fines
- Gardez des diamètres de goupilles suffisamment grands pour résister à la flexion
- Associez les surfaces texturées là où l’apparence compte
- Vérifiez la rétraction de la goupille avant la fermeture de la moisissure
Cosmetic surfaces should not rely on aggressive ejection force. Redesigning support geometry is often safer than simply increasing pin pressure.
What causes ejector pins to fail?
Ejector pins usually fail because of poor alignment, excessive ejection force, inadequate lubrication, matériaux abrasifs, or uneven load distribution. Early symptoms include sticking, wear marks, bending, and unstable ejection cycles.
Pin failures rarely happen without warning. Most molds show early signs such as drag marks, inconsistent release, or visible wear long before a pin breaks completely. Catching those signs early helps avoid downtime and cavity damage.
Thin pins in deep cavities are especially vulnerable. A long unsupported pin can flex during ejection and gradually bend over repeated cycles. Abrasive resins also accelerate wear and increase friction.
Table de diagnostic de la défaillance de la goupille d’éjection
| Symptôme | Cause probable | Production Impact | Solution recommandée |
|---|---|---|---|
| Goupilles tordues | Force inégale ou goupille sous-dimensionnée | Distorsion des parties | Augmenter le support ou le diamètre |
| Épingles de collation | Mauvaise lubrification | Cycle interruption | Améliorer le nettoyage et la lubrification |
| Galling | Friction entre la goupille et l’alésage | Score en surface | Utilisez des revêtements ou des polissages |
| Goupilles cassées | Pression excessive | Dégâts causés par la moisissure | Force d’éjection de rééquilibrage |
| Marques d’usure | Résine abrasive | Défauts esthétiques | Matériau de la goupille d’amélioration |
Goupilles éjecteurs tordues
Automotive interior molds commonly experience pin bending around deep ribs and narrow support features. If the pin diameter is too small, repeated force cycles eventually create deflection.
Increasing the number of support points often works better than simply using more force. Balanced layouts reduce stress on individual pins and improve long-term mold stability.
Goupilles éjecteurs collantes
Pins stick when friction increases inside the ejector bore. Dirt, resin buildup, weak lubrication, or surface damage can all contribute to sticking problems.
Molds running high-cycle production schedules usually need regular inspection intervals. Many manufacturers combine ejector maintenance with broader Systèmes de composants de la puce inspections to reduce unexpected downtime.
How can manufacturers reduce ejector pin problems?
Most ejector pin failures can be reduced through correct pin sizing, balanced placement, regular inspection, lubrication control, and proper surface finishing. Preventive maintenance is usually cheaper than mold downtime and scrap losses.
The best prevention strategy starts during mold design. Proper pin diameter, placement, and support reduce stress before production even begins. Maintenance then keeps the system stable over long production runs.
High-volume molds benefit from scheduled cleaning and inspection cycles. Waiting for visible failure usually leads to more expensive repairs and production delays.
Liste de contrôle pour la prévention des goupilles d’éjection
- Inspectez régulièrement les goupilles pour s’assurer qu’elles s’usurent ou s’ils se plient
- Polir les surfaces endommagées avant que la gallerie ne se propage
- Remplacer les schémas de lubrification faibles
- Utilisez des goupilles enduites pour les résines abrasives
- Évitez une pression d’éjection excessive
- Correspondre la texture de la goupille sur des surfaces esthétiques
- Vérifier l’alignement des plaques éjectables pendant la maintenance
- Remplacez les bagues usées avant que le mouvement de la goupille ne devienne instable
A medical mold producing smooth cosmetic housings, par exemple, may justify DLC-coated pins because reduced friction improves release consistency. A low-volume industrial housing may not need that extra cost.
Les fabricants gérant l’usure des outillages à long terme comparent parfois la durabilité des éjecteurs à une plus grande variété Contrôle de l’usure de l’outillage strategies across different production systems.
Réussir la prochaine étape
Ejector pins injection molding systems affect more than part removal. They influence cosmetic quality, Stabilité en cycle, maintenance costs, et durée de vie du moule. Small design decisions, such as pin placement or coating selection, can prevent major production problems later.
If a mold already shows sticking, witness marks, or bent pins, start by reviewing force distribution and support geometry before increasing ejection pressure. Many issues come from imbalance rather than insufficient force.
For new molds, focus on balanced layouts, durable materials, and realistic maintenance planning. Those choices usually cost less than repeated downtime and tooling repairs.
Questions fréquemment posées
What are ejector pins used for in injection molding?
Ejector pins push cooled plastic parts out of the mold cavity after molding. They help automate part removal and keep production cycles consistent while reducing manual handling.
Why do ejector pins leave circular marks?
Ejector pin marks appear when force concentrates on small contact areas during part ejection. Mauvais placement, excessive pressure, or soft plastic surfaces can make the marks more visible.
What material is best for ejector pins?
Hardened tool steel and H13 steel are common choices because they resist heat, Usure, et déformation. Coatings such as nitriding or DLC improve lifespan in abrasive molding environments.
How many ejector pins should a mold have?
The number of ejector pins depends on part size, Épaisseur du mur, Géométrie, and ejection force requirements. Larger or more flexible parts usually need additional support points for balanced release.
What causes ejector pins to bend?
Ejector pins bend when they experience uneven force, Mauvais alignement, excessive pressure, or weak support. Thin pins inside deep cavities are especially vulnerable to deflection over repeated cycles.
Can ejector pins be used on textured surfaces?
Oui, but the pin surface often needs matching texture treatment to avoid visible glossy circles. Proper finishing helps the ejector area blend with the surrounding molded surface.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
