



Normes d’outillage pour tablettes UE vs TSM: Comparaison de compatibilité
Les outils de tablette de l’UE et de TSM ne doivent pas être considérés comme interchangeables. Même lorsque deux ensembles de poinçons partagent la même désignation de taille B ou D, Elles peuvent différer en longueur totale, Longueur de travail, Géométrie de la tête, Angle sous la tête, Les dimensions, Poste clé, ou une autre interface contrôlée par la conception de la presse et de la tourelle.
Dans ce contexte, « Outillage de l’UE » fait normalement référence à l’outillage Eurostandard ou Euronorm, pas une approbation réglementaire de l’Union européenne. Classifications plus larges telles que B, D, BB, et DB appartiennent à Types d’outils de presse à tablette. Cette comparaison se concentre spécifiquement sur les dimensions et interfaces qui déterminent la compatibilité EU-versus-TSM.
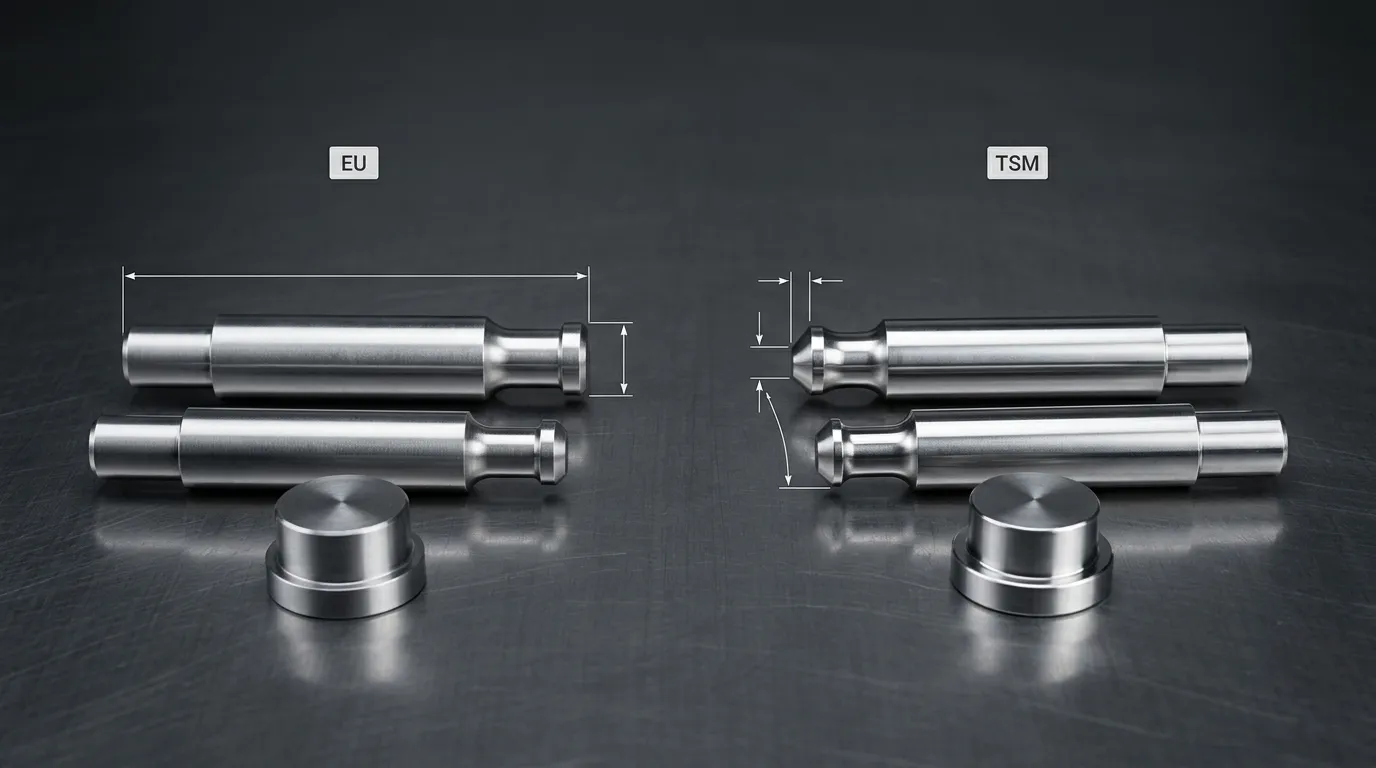
EU, Eurostandard, TSM, et ISO 18084: Ce que signifient ces termes
TSM signifie Manuel de spécifications du tablette. Publié par l’American Pharmacists Association, elle établit la terminologie acceptée, Dessins, Dimensions, et spécifications pour les perforatrices et matrices de presse à tablette. Le manuel distingue des mesures telles que la longueur totale, Longueur de travail, Dimensions de la tête, Le diamètre extérieur, et hauteur de la matrice. Pharmacien eBusiness 1
Eurostandard, parfois appelé Euronorm, décrit une convention d’outillages historiquement associée aux presses à tablettes européennes. « Outillage de l’UE » est un raccourci courant dans l’industrie, Mais l’étiquette seule ne prouve pas qu’un outil est conforme à une édition particulière d’une norme internationale.
ISO 18084:2011 est la norme internationale officielle pour les perforations et matrices de presse à tablette. L’ISO indique qu’il couvre leurs dimensions principales, Tolérances, Caractéristiques, et mesures pertinentes pour l’interchangeabilité des poinçons entre machines de différents fabricants. La norme a été publiée en 2011 et confirmée lors de son examen de 2022. ISO
Ces termes sont liés, Mais ce ne sont pas des revendications interchangeables:
| Mandat | Ce qu’il identifie | Ce qu’elle ne prouve pas |
|---|---|---|
| TSM | Un manuel de spécifications et un système dimensionnel pour les outils de tablette | Compatibilité avec chaque presse utilisant les outils B ou D |
| Eurostandard ou Euronorm | Une convention d’outillages associée aux conceptions européennes de presses | Conformité automatique à la norme ISO 18084 |
| ISO 18084 | Une norme internationale couvrant les dimensions des poinçons et matrices, Tolérances, et mesures d’interchangeabilité | Qu’un produit particulier soit conforme sans dessins ni preuves d’inspection |
| Outillage de l’UE | Raccourci informel couramment utilisé pour les outillages Eurostandards | Approbation par l’Union européenne ou conformité légale |
Les outils B et D sont des familles de tailles, Pas des normes de compatibilité
B et D identifient les familles de tailles d’outils. Ils décrivent des caractéristiques physiques importantes telles que les dimensions nominales du canon et du matrice, mais ils ne définissent pas entièrement le coup de poing.
Une poinçonne TSM de type B et une poinçonne Eurostandard de type B peuvent avoir des proportions de canon globalement similaires tout en différant par:
- Longueur totale du poinçon
- Longueur de travail
- Épaisseur de la tête
- Profil de tête
- Angle intérieur de la tête ou sous la tête
- Jeu à cames
- Poste clé
- Spécification de la puce
Le même principe s’applique aux outils en D. Une étiquette B ou D correspondante ne répond donc qu’à une seule partie du problème de sélection. Cela ne confirme pas que l’outil se déplacera correctement à travers les cames de presse, Contactez correctement les rouleaux de compression, Ajuster la table des coins, ou maintenir l’orientation requise.
Outils EU vs TSM en un coup d’œil
| Facteur de comparaison | Outillages TSM | Outillages européens ou eurostandards | Signification de la compatibilité |
|---|---|---|---|
| Référence principale | Manuel de spécifications du tablette | Convention Eurostandard ou Euronorm, souvent discuté en parallèle de l’ISO 18084 | Confirmez le dessin exact ou l’édition standard |
| Familles B et D | Disponible dans le système TSM | Disponible dans le système Eurostandard | La correspondance familiale ne prouve pas l’interchangeabilité |
| Longueur totale du poinçon | Défini par le dessin TSM applicable | Une longueur nominale différente peut s’appliquer | La longueur doit correspondre à la presse et à la tourelle |
| Profil de tête traditionnel | De nombreux outils TSM installés utilisent des têtes plates ou inclinées; Les nouvelles recommandations TSM favorisent également les têtes bombées | Couramment associé à un profil de tête en dôme | Ne reconnaissez jamais le système uniquement à la forme de la tête |
| Géométrie de la tête intérieure | La géométrie spécifique à TSM peut s’appliquer | La géométrie européenne peut différer | Indispensable pour les cames de levage et de décharge |
| Épaisseur de tête et surface de résidence | Contrôlé par la spécification des outillages | Peuvent utiliser différentes dimensions ou transitions | Influence le contact des rouleaux et le jeu à cames |
| Les dimensions | Spécifié au sein de la famille TSM concernée | Les dimensions eurostandard corrélées peuvent différer | Vérifier le diamètre extérieur, Taille, Groove, Calibre, et tolérances |
| Clé | Cela dépend de la forme du poinçon et de la configuration de la machine | Aussi la machine- et dépendante de la tourelle | Vérifier la position de la clé, angle de clé, et la rotation |
| Interchangeabilité directe | On ne peut pas supposer | On ne peut pas supposer | Utilisez la documentation de presse et les dessins contrôlés |
Le matériel officiel TSM identifie la longueur globale du poinçon et l’angle intérieur de la tête parmi les différences les plus significatives entre les poinçons TSM et Eurostandard. Il note également les différences corrélées dans les spécifications de la puce de type B. Pharmacien eBusiness
Les dimensions et interfaces qui contrôlent réellement la compatibilité
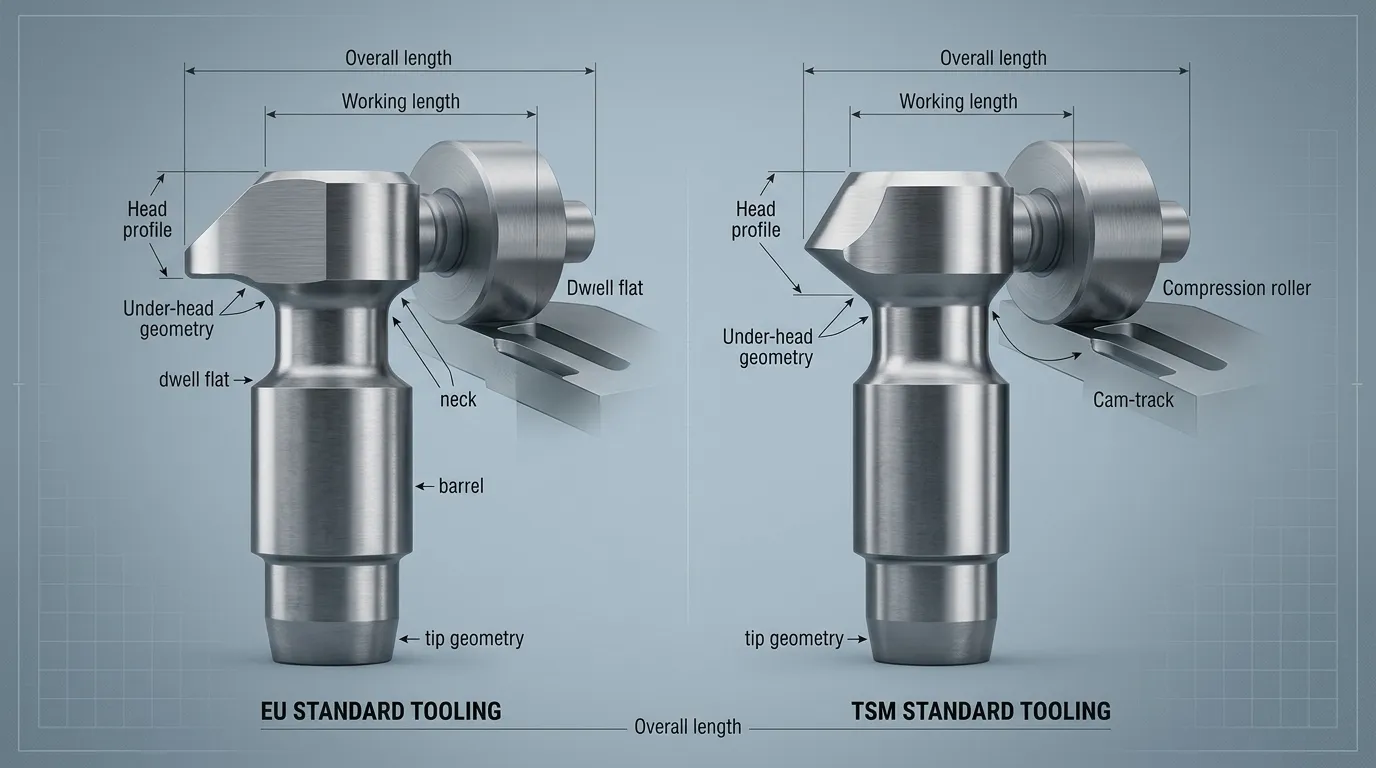
Une norme d’outillage est importante car la poinçonnette et la matrice fonctionnent dans un système mécanique. La tête de poinçon suit la piste de la came, contacts avec le rouleau de compression, se déplace dans le guide de la tourelle, et positionne la pointe à l’intérieur du trou de la matrice. Un décalage à l’une de ces interfaces peut rendre un outil apparemment similaire inadapté.
La longueur totale et la longueur de travail doivent être vérifiées séparément
Longueur totale est la distance totale entre la tête du poinçonnage à plat et l’extrémité de la pointe. Cela affecte la façon dont le poinçon s’ajuste et se déplace à l’intérieur de la presse et de la tourelle.
Longueur de travail est mesuré du bas de la coupe à punch jusqu’à la tête plate. Cela aide à établir la relation de fonctionnement entre la tête de poinçon et sa face de travail. Upper- et les longueurs de travail des poinçons inférieures doivent être contrôlées dans le cadre de l’ensemble d’outillages. Pharmacien eBusiness 1
Ces mesures ne se remplacent pas les unes aux autres. Deux poinçons peuvent partager la même famille de canons mais avoir des longueurs totales ou de travail différentes. Cette différence peut modifier leur position d’installation, Relation cam, ou interaction avec le coup adverse..
Pour les outillages de remplacement, Vérifiez séparément les poinçons supérieurs et inférieurs. Ne calculez pas un composant à partir d’une norme supposée à moins que le dessin applicable ne le permette expressément.
Profil de la tête, Épaisseur, et Cam Contact
La tête perforatrice est l’interface entre les outils et plusieurs mécanismes de presse à tablette. Sa surface extérieure entre d’abord en contact avec les rouleaux de compression, tandis que la partie intérieure de la tête interagit avec les cames à levage ou à tirage vers le bas.
Les comparaisons traditionnelles décrivent souvent les outillages TSM comme ayant une tête plate ou inclinée, et les outillages Eurostandards comme ayant une tête bombée. Cette description est incomplète. Le manuel TSM note que de nombreuses poinçons TSM à tête plate existantes sont toujours en usage, mais les têtes bombées sont préférées pour les nouvelles poinçons TSM. La forme de la tête seule n’est donc pas une méthode d’identification fiable.
Les caractéristiques nécessitant une vérification incluent:
- Diamètre extérieur de la tête
- Épaisseur de la tête
- Zone de tête plate ou zone de déploiement
- Angle ou rayon extérieur de la tête
- Angle intérieur de la tête
- Géométrie du cou et du dessous de la tête
- Dégagement via le système de came
Un article technique sur la normalisation des outillages explique que les variations du profil de tête, Dwell flat, Épaisseur de la tête, Longueur de tête, et l’angle de came sous la tête peut limiter l’interchangeabilité entre les presses Eurostandard et TSM. I Holland Ltd 1
Upper Punch, Lower Punch, et la compatibilité des puces sont des vérifications distinctes
Un ensemble d’outils pour tablette contient normalement un upper punch, un poinçon inférieur, et un dé. Ces composants fonctionnent ensemble, mais ils ne posent pas de questions identiques de compatibilité.
Le Upper Punch doit correspondre au guide supérieur, Chemin de Cam, Interface à rouleaux, Longueur de travail, Géométrie de la pointe, et toute clé requise.
Le Lower Punch doit correspondre au guide inférieur et au système de came tout en se déplaçant correctement dans le canon pendant le remplissage, Compression, et éjection. Une explication plus large de leurs différents rôles opérationnels doit être portée Presse à comprimés supérieure vs Punch inférieure.
Le le nécessite sa propre révision dimensionnelle. Le manuel TSM définit la hauteur de la puce et le diamètre extérieur en relation avec la douille de la puce, tandis que l’alésage de la matrice doit correspondre à la pointe de perforation et à la géométrie prévue de la tablette. Des tailles de canon de perforation équivalentes ne prouvent pas la hauteur de la matrice, Position de la rainure, Diamètre extérieur, Calibre, ou si les tolérances sont compatibles. Pharmacien eBusiness
Clé, Outillages sculptés, et la rotation de la tourelle
Les poinçons ronds peuvent ne pas nécessiter de contrôle de rotation, Mais les poinçons supérieurs sculptés et à pointes multiples nécessitent normalement une clé anti-tourn. La clé empêche la rotation et maintient la relation entre la pointe du poinçon, L’Ennui, Chemin d’éjection, et position de décollage.
L’angle de clé décrit la relation entre la touche et la forme de la pointe du poinçonnage. La rotation de la tourelle est également importante car la tablette doit atteindre le système de décollage dans la bonne orientation. La recherche sur la standardisation des outils documente les variations des angles de clé et de la rotation entre les configurations de presses à tablette, ce qui signifie qu’une perforatrice à clé peut s’adapter au guide mais être mal orientée pour la machine. Pharmacien eBusiness 2I Holland Ltd 2
Pour les outilages façonnés, Vérifier:
- Type de clé
- Position clé sur le canon
- Angle de clé par rapport à la pointe du poinçonneur
- Direction de rotation de la tourelle
- L’orientation
- Présentation de la tablette au décollage
Les outils EU et TSM peuvent-ils être utilisés dans la même presse à tablettes?
Parfois, une machine, tourelle, ou un ensemble d’outillages a été conçu ou modifié pour accepter une configuration particulière. Cette possibilité ne rend pas les outils de l’UE et TSM généralement interchangeables.
| Situation | Peut-on supposer que la compatibilité peut être supposée? | Action requise |
|---|---|---|
| Les deux outils sont étiquetés B | Non | Comparez les dessins complets du poinçon et de la matrice |
| Les diamètres des canons correspondent | Non | Vérification de la longueur, Tête, Indice, le, Dégagement, et la clé |
| Les longueurs globales diffèrent | Non | Utilisez les spécifications approuvées pour la presse et la tourelle |
| Les poinçons semblent correspondre mais le dé n’est pas vérifié | Non | Inspectez le diamètre extérieur de la puce, Taille, Groove, Calibre, et tolérances |
| L’outillage rond n’a pas de clé | Non | Le keying peut être sans importance, Mais toutes les autres interfaces nécessitent toujours une vérification |
| Les poinçons façonnés utilisent différentes positions de touche | Non | Confirmer l’angle de clé, Rotation de la tourelle, et l’orientation au décollage |
| La presse possède une tourelle de conversion ou de remplacement | Pas sans preuve | Obtenez le plan de conversion et l’approbation OEM ou technique |
| La documentation de presse précise les deux configurations | Possiblement | Respectez les exigences documentées des composants et de la configuration |
Un article technique spécialisé affirme que les différences de longueur nominale de poinçon et d’angles d’arbre à cames sous la culasse peuvent empêcher qu’une poinçonne Euro/ISO soit utilisée directement dans une presse TSM, et inversement. Considérez cela comme la prudence par défaut, sauf si la documentation spécifique à la machine établit une alternative approuvée. I Holland Ltd 1
La norme correcte n’est pas celle qui est universellement « meilleure ». C’est celle qui correspond à la presse, tourelle, Cams, Ceci, et le dessin contrôlé par outillages.
Comment identifier la norme d’outillage requise avant de commander
L’identification doit commencer par des documents contrôlés, Pas de comparaison visuelle.
Vérifiez d’abord les documents et la configuration de la machine
Consultez les informations disponibles dans cet ordre:
- Manuel de presse à tablette et spécifications des outils
- Identification et dessin de la tourelle
- Coup supérieur existant, Lower punch, et dessins de matrice
- Historique de la révision et de l’approbation du dessin
- Précédents enregistrements d’achats d’outillages
- Conversion, Rénovation, ou des records de tourelle de remplacement
- Marquages d’outils et identification des fournisseurs
Enregistrer le modèle exact de la presse et la configuration. Un nom de fabricant ou un pays d’origine ne suffit pas car les agencements des outillages peuvent différer d’un modèle à l’autre, Tourelles, Sites de production, et modifications ultérieures.
Où est le manuel, Dessin, et les outillages installés ne sont pas d’accord, Arrêter le processus de sélection. Le conflit doit être examiné par le fabricant de la presse, Fournisseur d’outillages, ou ingénieur outillage qualifié.
Mesurez les outils existants lorsque les dessins manquent
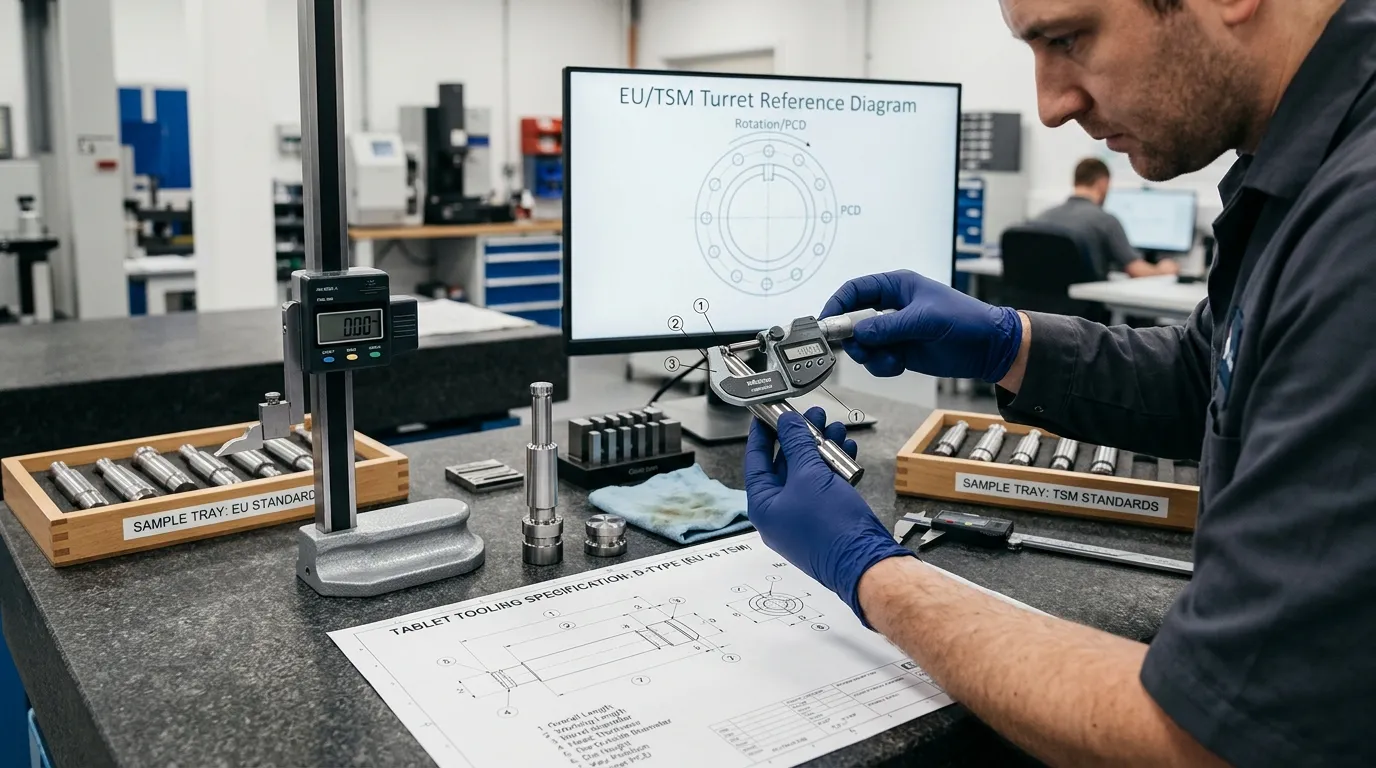
Un échantillon physique peut aider à reconstituer la spécification, Mais la mesure doit utiliser du matériel calibré et du personnel familier avec les outils de tablettes. Au minimum, Collecter:
- Upper- et la longueur totale de la coupe inférieure
- Upper- et longueur de travail inférieure
- Diamètre du canon du poinçon
- Diamètre extérieur de la tête
- Épaisseur de la tête
- Géométrie de la tête extérieure et intérieure
- Profil du cou et du dessous de la tête
- Diamètre de la pointe et géométrie de la face de la tablette
- Le diamètre extérieur
- Hauteur de la matrice et position de la rainure
- Dimensions de l’alésage de la matrice
- Type de clé, Poste, et angle
- Direction de rotation de la tourelle
La mesure permet l’identification; il ne prouve pas automatiquement la conformité à TSM, Eurostandard, ou ISO 18084. Les résultats doivent toujours être comparés avec le dessin ou la spécification qui régissent.
Quoi inclure dans une demande de commande d’offres sur les outils de tablette ou dans un avis d’un fournisseur
Un fournisseur ne peut pas confirmer la compatibilité à partir de « B outillages »,« « Outils D,« ou « outillage de l’UE » seul. Une demande utile de devis devrait inclure:
- Fabricant de la presse et modèle exact
- Type de tourelle ou numéro de dessin
- Famille d’outillages existante
- Norme d’outillage requise, Si confirmé
- Dessin et révision approuvés
- Coup de poing supérieur, Lower punch, et spécifications de la puce
- Durée totale et de travail
- Géométrie de la tête et du dessous de la tête
- Géométrie à pointe de poinçon et d’alésage à puce
- Détails de clé et rotation de la tourelle
- Matériel requis
- Exigences relatives au rapport d’inspection
- Un échantillon physique lorsque les dessins contrôlés ne sont pas disponibles
- Une demande de révision dimensionnelle avant la production
SunshinePro Outils de presse à tablette Page liste les poinçons et matrices fabriqués en acier rapide et indique que le traitement personnalisé peut se baser sur des dessins ou des échantillons. Il précise également que les tailles standard et non standard peuvent être personnalisées et que des rapports d’inspection des matériaux peuvent être fournis. Ces capacités publiées ne le sont pas, Seuls, établir TSM, Eurostandard, ou conformité ISO 18084 pour un outil spécifique. Cela doit être confirmé via la spécification approuvée, Dessin, et documentation d’inspection. SunShinePro
Erreurs de compatibilité courantes à éviter
- Considérer B ou D comme une spécification complète d’outillage
- Sélection des outils du pays d’origine de la presse
- En supposant qu’une marque de presse utilise toujours une norme
- Comparaison uniquement du diamètre du canon perforé
- Mesure de la longueur totale mais pas de la longueur de travail
- Vérifier le poinçon supérieur en ignorant le poinçon inférieur ou le dé
- Identifier l’étalon uniquement à partir de la forme de la tête
- Ignorant la géométrie sous la tête et l’arbre à cames
- Ignorant l’angle de clé sur les poinçons sculptés
- Utilisation d’une révision obsolète du dessin
- Remplacer un composant sans vérifier l’ensemble complet des outils
- Considérer la certification ISO 9001 comme preuve de conformité au produit ISO 18084
Le manuel TSM avertit que la non-conformité dimensionnelle peut affecter le fonctionnement de la presse et réduire la durée de vie du poinçon ou endommager les outils et machines. C’est pourquoi la compatibilité doit être démontrée par des spécifications contrôlées plutôt que par une similarité visuelle. Pharmacien eBusiness
Questions fréquemment posées
Les outillages Eurostandards sont-ils les mêmes que ceux de l’ISO 18084?
Pas automatiquement. Les outils Eurostandard sont couramment discutés en lien avec l’ISO 18084, Mais une étiquette de produit n’est pas une preuve de conformité. Le fournisseur doit identifier l’édition standard régissant et fournir une documentation dimensionnelle ou des résultats d’inspection pour chaque outillage spécifique.
Les outillages TSM ont-ils toujours une tête plate ou inclinée?
Non. Beaucoup de poinçons TSM traditionnels utilisent des têtes plates ou inclinées, mais le matériau TSM identifie également les têtes bombées comme préférées pour les nouvelles poinçons. Vérifiez le dessin de tête lui-même plutôt que d’identifier l’étendard à l’apparence. Pharmacien eBusiness
Une presse à tablette peut-elle être convertie de TSM en outillage Eurostandard ??
Une conversion peut être possible pour une machine ou une tourelle particulière, Mais cela nécessite une ingénierie spécifique à la presse. Confirmez la tourelle de remplacement, Cams, Guides de poinçon, La Table, Clé, et des plans d’outillages approuvés auprès du fabricant de la presse ou d’un prestataire d’ingénierie qualifié.
La certification ISO 9001 prouve-t-elle la conformité à ISO 18084 ??
Non. L’ISO 9001 concerne un système de gestion de la qualité, tandis que l’ISO 18084 contient les dimensions et caractéristiques liées au produit pour les perforatrices et les matrices de tablette. L’ISO explique également qu’elle développe des normes mais ne certifie pas elle-même les entreprises ni ne délivre de certificats. ISO
Avant de commander, Assembler le modèle de presse, Informations sur la tourelle, Dessins approuvés, Mesures des composants, et détails de clé. Pour une revue des outils basée sur des dessins ou des échantillons physiques, contactez SunshinePro avec les informations techniques disponibles plutôt que de se fier uniquement à une UE, TSM, B, ou étiquette D.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
