



Finition de surface du moule d’injection: Normes, Options, et impact sur les coûts
La finition de surface du moule par injection contrôle la texture, Gloss, et la rugosité transférée aux pièces en plastique lors du moulage. Les finitions SPI sont couramment utilisées pour les surfaces cosmétiques polies, tandis que les finitions VDI fonctionnent bien pour les parties mates et texturées. La bonne finition affecte l’apparence, Éjection, Visibilité en cas de rayure, Usure du moule, et le coût des outillages, Le choix de la finition doit donc équilibrer les objectifs cosmétiques avec la fabricabilité et l’efficacité de la production.
Une finition de surface de moule ne se contente pas de modifier l’apparence d’une pièce. Cela peut affecter la force de libération, Résistance aux rayures, Temps de polissage, et même la durée de production du moule. Choisir la mauvaise finition entraîne souvent un coût d’outillage plus élevé ou des problèmes esthétiques évitables. Ce guide explique comment fonctionnent les finitions SPI et VDI, Quand les utiliser, et comment adapter la finition à vos objectifs de produit et de production.
Qu’est-ce qu’une finition de surface pour moule par injection?
La finition de surface du moule d’injection définit la texture et la rugosité transférées de la cavité du moule à la pièce en plastique. La finition sélectionnée affecte l’apparence du produit, Visibilité en cas de rayure, Performance d’éjection, Usure du moule, et le coût des outillages.
Chaque pièce en plastique moulé copie l’état de la surface de la cavité du moule. Une cavité très polie donne une apparence brillante, tandis qu’une cavité texturée crée une finition mate ou à motifs. La finition de surface modifie également la façon dont la pièce interagit avec le moule lors de l’éjection.
Les finitions lisses sont souvent de qualité supérieure, Surtout pour les produits de consommation. Ils facilitent aussi la visibilité des rayures et des empreintes digitales. Les finitions texturées dissimulent généralement mieux l’usure et améliorent la prise en main, C’est pourquoi elles sont courantes dans les intérieurs automobiles et les boîtiers industriels.
Le choix de la finition influence également le temps de fabrication. Les surfaces polies au miroir nécessitent plus d’usinage, Polissage, et travaux d’inspection. Cela augmente le coût des outillages et les besoins d’entretien tout au long du cycle de vie du moule.
Si vous souhaitez une vue d’ensemble plus large sur la construction de moules et les systèmes d’outillages, SunshinePro Guide complet du moule d’injection plastique Explique plus en détail le processus plus large d’ingénierie des moules.
Vous pouvez également consulter le Étapes de production du moule qui influencent la qualité finale de la surface.
Que signifient les normes SPI et VDI de finition de surface?
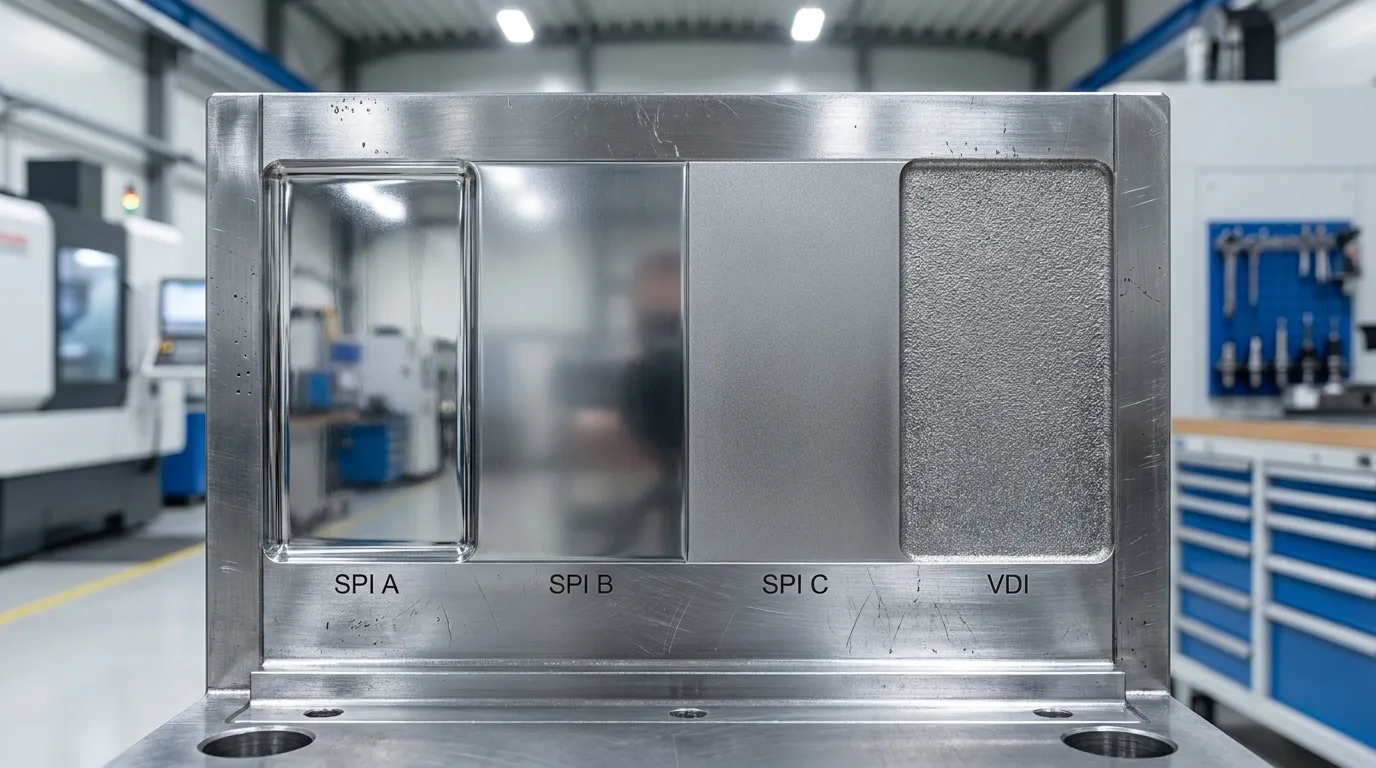
Les normes SPI classent les finitions polies des moules allant des grades A à haute brillance aux grades D texturés, tandis que VDI 3400 utilise des échelles de texture EDM pour les surfaces mattes et texturées. Le SPI est couramment utilisé pour les pièces cosmétiques polies, tandis que le VDI est préféré pour les finitions industrielles texturées.
La plupart des spécifications de finition de surface des moules d’injection utilisent soit les normes SPI, soit VDI. SPI signifie Society of the Plastics Industry et se concentre sur les finitions polies. VDI 3400 est couramment utilisé pour les surfaces EDM texturées.
Selon Guide de finition SPI de Fictiv et Référence de finition de surface de Engineering Product Design, Les grades SPI vont des finitions de miroir très polies aux surfaces texturées rugueuses.
Explications des notes de fin SPI
| SPI Grade | Apparence | Utilisation typique | Coût relatif |
|---|---|---|---|
| SPI A1-A3 | Brillant miroir | Pièces optiques, Cosmétiques haut de gamme | Plus haut |
| SPI B1-B3 | Semi-brillant | Logements grand public | Moyen-haut |
| SPI C1-C3 | Matte | Composants utilitaires | Moyen |
| SPI D1-D3 | Texturé | Pièces industrielles | Lower |
Les finitions SPI A polies au miroir ne sont pas automatiquement la meilleure option. Ils fonctionnent bien pour la clarté optique et les cosmétiques haut de gamme, Mais ils révèlent aussi des empreintes digitales, rayures, et les défauts de moulage plus facilement.
Explications des grades de texture VDI
| Gamme VDI | Niveau de texture | Application typique |
|---|---|---|
| VDI 12-18 | Fin mat | Produits grand public |
| VDI 21-27 | Texture moyenne | Finition automobile |
| VDI 30-45 | Texture épaisse | Logements industriels |
Les textures VDI sont souvent créées via l’EDM, ou usinage à décharge électrique. Ces finitions fonctionnent bien lorsque les produits ont besoin d’adhérence, Réduction de l’éblouissement, ou mieux encore, un masquage de rayures.
Comment la finition de surface affecte-t-elle l’apparence, Friction, et éjection?
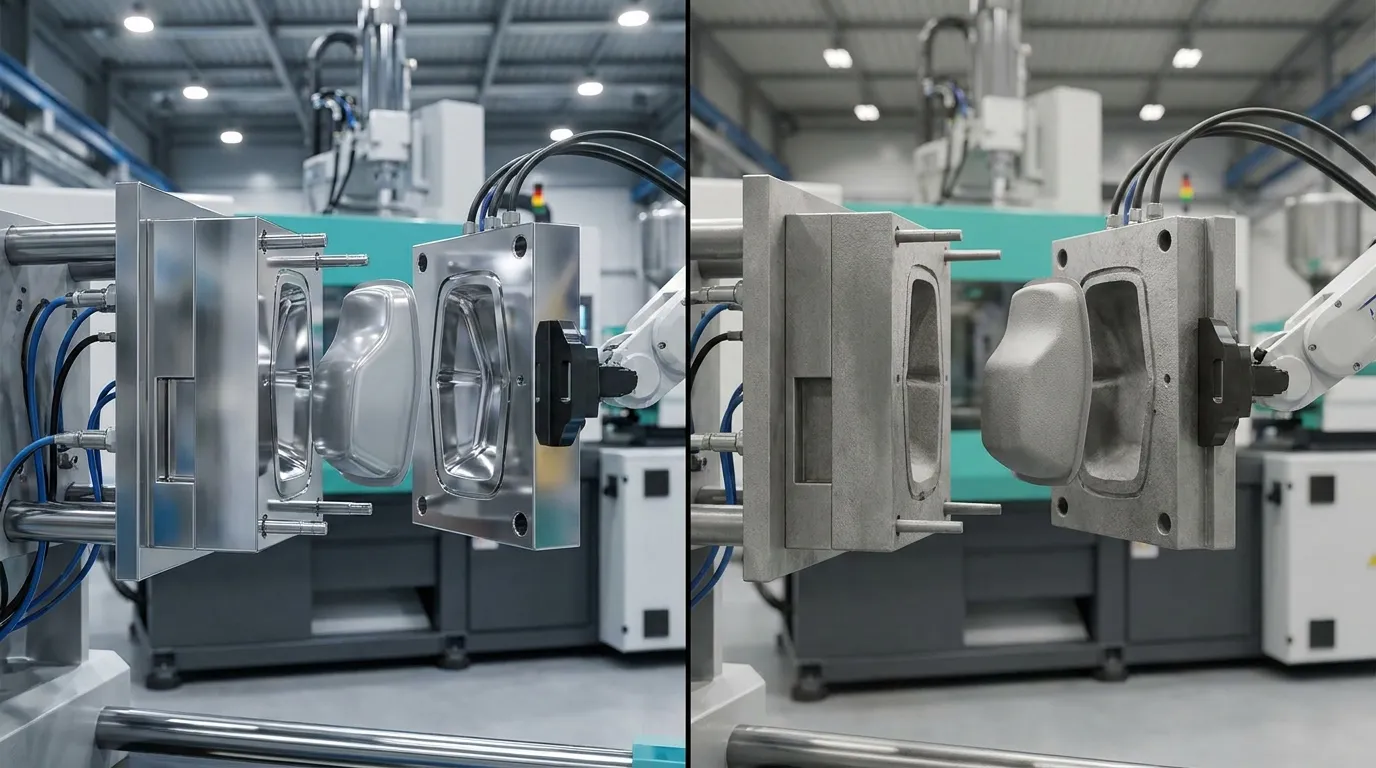
La finition de surface affecte plus que l’apparence. Les finitions très brillantes peuvent augmenter l’adhérence et révéler les rayures, tandis que les finitions texturées peuvent améliorer la prise et masquer les défauts, elles nécessitent souvent des angles de tirage plus importants pour une éjection fluide.
La finition de surface modifie le comportement de la pièce moulée à l’intérieur de la cavité. Des surfaces lisses et polies créent plus de surface de contact entre le plastique et l’acier. Dans certains matériaux, qui augmente la friction lors de l’éjection.
Les surfaces texturées brisent les points de contact et peuvent aider à réduire les traces visibles de traînée. Ils cachent aussi les traces de coulée, empreintes digitales, et des défauts esthétiques mineurs, mieux que des surfaces polies. C’est une des raisons pour lesquelles les intérieurs automobiles utilisent souvent des finitions texturées au lieu du brillant rétroviseur.
Selon Aperçu de la finition de surface de Nicolet Plastics, Le choix de la finition doit correspondre à la fois aux objectifs d’apparence et aux exigences de performance en moulage.
Pourquoi les surfaces texturées nécessitent un angle de tirage plus important
Les moules texturés nécessitent généralement plus de tirage car le plastique agrippe plus agressivement la surface de la cavité lors de l’éjection. Des textures plus profondes créent plus de résistance mécanique, Surtout avec des matériaux plus tendres.
| Type de finition | Besoin typique de draft | Risque d’éjection |
|---|---|---|
| Finition très élevée | Tirant d’eau plus faible possible | Risque de blocage |
| Texture claire | Conscription modérée | Équilibré |
| Texture profonde | Un tirant d’eau plus élevé requis | Traces de traînée possibles |
Un logement industriel rempli de nylon en est un bon exemple. Un fabricant a choisi une texture agressive pour améliorer la prise en main, Mais l’angle d’aspiration initial était trop faible. Les pièces ont commencé à coller pendant l’éjection, ce qui provoquait des traces de traînée visibles et des temps de cycle plus lents. Augmenter le tirage a résolu le problème sans changer la résine.
Si vous évaluez des finitions texturées, SunshinePro Lignes directrices pour l’angle de brouillon peut vous aider à éviter les problèmes de sortie dès le début de la conception.
Quelle finition choisir selon les types de produits?
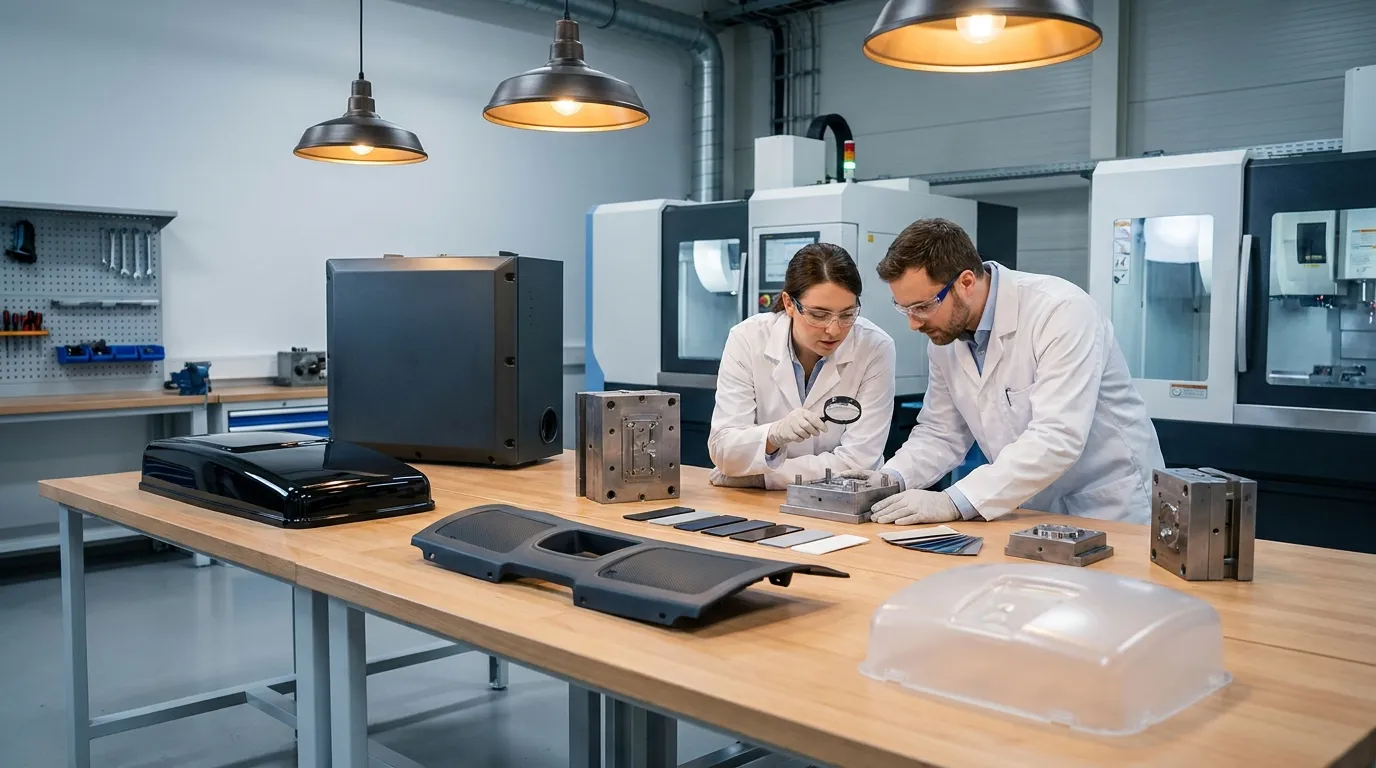
La meilleure finition de surface pour un moule d’injection dépend des exigences d’apparence du produit, Conditions de maniabilité, et objectifs de production. Les finitions SPI A à haute brillance conviennent aux produits cosmétiques grand public, tandis que les finitions VDI texturées fonctionnent souvent mieux pour la prise en main, Résistance aux rayures, et durabilité industrielle.
La bonne finition dépend de la façon dont le produit est utilisé après le moulage. Un boîtier pour électronique cosmétique nécessite un comportement de surface différent d’un boîtier industriel ou d’un boîtier médical.
Les finitions texturées sont souvent le choix le plus sûr pour les produits fréquemment manipulés car elles dissimulent mieux l’usure esthétique et réduisent les marques visibles de manipulation avec le temps.
Sélection de la finition par type de produit
| Type de produit | Finition recommandée | Raison principale |
|---|---|---|
| Électronique grand public | SPI A2 ou B1 | Apparence cosmétique premium |
| Garniture intérieure automobile | VDI 24-30 | Réduction de l’éblouissement et de la masquage des rayures |
| Enclos médicaux | Arrivée SPI B | Nettoyage plus facile avec un brillant modéré |
| Logements industriels | Texture VDI | Durabilité et adhérence |
| Pièces structurelles internes | Arrivée SPI C | Coût d’outillage plus bas |
Une entreprise d’électronique grand public donne un exemple courant. Leur premier design de boîtier utilisait une finition SPI A polie au miroir car le produit nécessitait un aspect premium. Après le lancement en production, Les plaintes concernant les empreintes digitales ont augmenté. Le fabricant est passé à une texture VDI fine qui réduisait les traces visibles sans modifier la géométrie du moule.
Pour une planification plus large de la fabricabilité, SunshinePro Décisions du DFM Le guide explique comment les choix cosmétiques influencent l’outillage et l’efficacité de la production.
Quelle mesure augmente-t-elle le coût du moulage pour la finition de surface?
La finition de surface peut modifier considérablement le coût du moule car les cavités à haute qualité de polissage nécessitent un usinage supplémentaire, Polissage manuel, Inspection, et maintenance. Les finitions miroir augmentent généralement le temps d’ussillage et ne doivent être spécifiées que lorsque l’apparence ou la clarté optique l’exige réellement.
Le polissage à haute brillance ajoute une main d’œuvre à plusieurs étapes de la production du moule. Les outilleurs ont souvent besoin de plusieurs passages de polissage, Abrasifs plus fins, et des travaux d’inspection supplémentaires pour éliminer les petits défauts de surface.
Selon Guide de finition de surface du moulage par injection du groupe BEC, Les décisions de fabrication liées à la finition peuvent fortement influencer le coût des outils et les délais d’exécution.
Pourquoi le polissage par miroir augmente le temps d’outillage
Le polissage par miroir est lent car chaque petite marque d’usinage doit être retirée manuellement. Les cavités très polies nécessitent également un entretien minutieux pour préserver la qualité de surface lors de longues séries de production.
| Type de finition | Temps relatif d’outillage | Demande de maintenance |
|---|---|---|
| Polish à miroir SPI A | Plus haut | Haut |
| SPI B semi-brillant | Modéré | Moyen |
| SPI C matte | Lower | Lower |
| Texture VDI | Modéré | Moyen |
De nombreux fabricants surspécifient les finitions à haute brillance même lorsque la pièce est rarement visible. Dans ces cas, Une finition mate moins coûteuse améliore souvent la fabricabilité sans affecter la valeur du produit.
Un projet de support industriel le montre clairement. Le design original spécifiait une finition polie pour les composants internes cachés. Après la révision, l’équipe d’outillages est passée à une finition mate SPI C. Cela réduisait la main-d’œuvre de polissage et raccourcissait le temps de livraison du moule sans modifier la performance des pièces.
Si vous comparez les budgets d’outillage, SunshinePro Facteurs de coût des outillages L’article explique comment la complexité des moisissures, Niveau d’arrivée, et la conception des cavités influence la tarification.
Quelles finitions conviennent le mieux à différents matériaux plastiques?
Différents plastiques réagissent différemment aux surfaces polies et texturées. Le comportement de la résine affecte la consistance de la brillance, Visibilité en cas de rayure, et performance de sortie.
| Matériel | Meilleurs types de finition | Préoccupation commune |
|---|---|---|
| ABS | SPI A ou B | Empreintes digitales sur des surfaces brillantes |
| Polycarbonate (PC) | SPI A | Exigences de clarté optique |
| Polypropylène (PP) | SPI B ou VDI | Netteté des détails de surface inférieure |
| Nylon | SPI C ou texture | Résistance à l’éjection |
| Résines remplies de verre | Mat ou texture | Usure du moule due aux charges abrasives |
Les matériaux remplis méritent une attention particulière. Les plastiques remplis de verre peuvent user les cavités polies plus rapidement car les fibres d’armature sont abrasives. Dans de nombreuses applications industrielles, Les finitions mates ou texturées tiennent mieux sur de longues séries de production.
Les boîtiers d’équipements médicaux utilisent souvent des finitions semi-brillantes au lieu de vernissage miroir. Le niveau de brillance modéré permet de nettoyer les surfaces sans ajouter de frais de polissage inutiles.
Erreurs courantes de finition de surface qui augmentent les défauts et le coût
Beaucoup de problèmes de finition de moule commencent par une surspécification. Choisir une finition très brillante sans prendre en compte le comportement de la résine, Angle de tirage, ou l’usure de production peut augmenter le coût des outillages tout en créant des problèmes esthétiques et d’éjection évitables.
L’erreur la plus courante est de choisir une finition uniquement en fonction de l’apparence. Les objectifs cosmétiques comptent, Mais le choix de la finition influence aussi le démoulage, Entretien, et stabilité de production.
Un autre problème fréquent est le choix de la texture trop tard dans le processus de conception. Ajouter de la texture après la finalisation des angles de tirage peut créer des problèmes d’adhérence ou des traces de traînée visibles lors de l’éjection.
Liste de contrôle pour la finition de surface
- Niveau d’arrivée en correspondance avec la visibilité réelle du produit
- Augmenter l’angle de tirage pour les surfaces texturées
- Vérifiez la compatibilité des résines avant d’approuver le niveau de polish
- Évitez le polissage miroir sauf si l’apparence l’exige
- Envisagez un entretien et une usure à long terme
- Confirmez les zones de priorité esthétique sur les plans
Un panneau de garniture automobile texturé est un exemple pratique. Le design original utilisait une finition polie qui reflétait fortement la lumière du soleil à l’intérieur de l’habitacle du véhicule. Passer à une texture VDI moyenne réduisait l’éblouissement et cachait les rayures de l’utilisation quotidienne.
Vous pouvez tester les SunshinePro Processus d’examen des outillages comprendre comment les décisions de finition doivent être évaluées avant l’approbation des outils.
Comment devriez-vous spécifier la finition de surface du moule sur les plans d’ingénierie?
Les spécifications de finition transparente réduisent la confusion des fournisseurs et contribuent à maintenir la cohérence esthétique entre les séries de production. Le dessin doit identifier à la fois la norme de finition et les surfaces exactes où la finition s’applique.
La plupart des fabricants utilisent directement les appels SPI ou VDI sur le plan technique. Les zones prioritaires esthétiques doivent également être clairement étiquetées pour que le fabricant de moules sache où l’apparence compte le plus.
Liste de contrôle des spécifications de finition de surface
- Spécifiez directement la note de finition SPI ou VDI sur le dessin
- Marquez clairement les surfaces cosmétiques
- Identifiez séparément les zones texturées et polies
- Confirmez les exigences de draft pour les surfaces texturées
- Vérifiez la compatibilité des résines avant l’approbation finale
- Alignez les attentes de finition avec le budget d’outillage
Un bon processus de spécification évite des révisions coûteuses ultérieures. De petits changements de profondeur de texture ou de niveau de brillance peuvent affecter le temps de polissage, Effort de maintenance, et la cohérence de la production.
Pour des conseils plus larges sur la planification de la moisissure, SunshinePro Examen des spécifications du moule Ressource explique comment les décisions de conception affectent la performance et la fabricabilité des outils.
Réussir la prochaine étape
La meilleure finition de surface pour moule d’injection équilibre l’apparence, Efficacité de production, et durabilité à long terme. Une surface polie peut améliorer l’attrait esthétique, Mais cela peut aussi augmenter le coût des outillages et révéler plus facilement les rayures. Les finitions texturées sont souvent plus performantes dans les applications à fort contact où la prise et la résistance à l’usure comptent plus que le brillant.
Avant d’approuver une arrivée, Examinez le type de résine, Visibilité du produit, Angle de tirage, et le budget des outillages ensemble. Une décision de finition pratique dès le début de la conception évite généralement des révisions coûteuses du moule et des problèmes de production ultérieurs.
Questions fréquemment posées
Qu’est-ce que la finition SPI dans le moulage par injection?
La finition SPI est un système standardisé de classification des surfaces de moule utilisé pour les pièces moulées par injection. Les qualités vont des finitions polies très brillantes aux finitions textures mates, aider les fabricants à définir clairement les exigences esthétiques et fonctionnelles des surfaces.
Quelle est la différence entre les finitions SPI et VDI?
Les finitions SPI décrivent principalement la qualité de surface polie, tandis que les finitions VDI sont couramment utilisées pour les surfaces texturées EDM. Le SPI est souvent choisi pour un brillant esthétique, tandis que VDI fonctionne mieux pour les textures mattes et les produits industriels.
Une finition texturée nécessite-t-elle un angle de tirage plus important?
Oui, Les finitions texturées nécessitent généralement des angles de tirage plus importants pour aider les pièces à se détacher proprement du moule. Des textures plus profondes créent plus de résistance de surface, ce qui augmente le risque de marques de traînée lors de l’éjection.
Quelle finition d’injection masque le mieux les rayures?
Les finitions mates et texturées cachent généralement les rayures, empreintes digitales, et de petits défauts esthétiques mieux que les surfaces polies au miroir. Les pièces très polies ont tendance à montrer plus facilement l’usure de la tenue de route au quotidien.
Les moules polis coûtent-ils plus cher ??
Oui, Les moules polis coûtent généralement plus cher car ils nécessitent un usinage supplémentaire, Polissage manuel, Inspection, et travaux de maintenance. Les cavités polies au miroir peuvent également augmenter le délai d’entretien des outils et l’entretien à long terme.
Quelle finition est la meilleure pour l’électronique grand public?
L’électronique grand public utilise souvent des finitions SPI A ou SPI B lorsque l’apparence esthétique haut de gamme est la plus importante. Les textures VDI fines peuvent mieux fonctionner lorsque la résistance et la prise aux empreintes digitales sont plus importantes que les hautes brillances.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
