



Directives pour le moulage par injection: Conception, Outillage, et Bonnes pratiques de production
Injection molding guidelines should be reviewed before tooling starts, not after steel is cut. The most important best practices include maintaining uniform wall thickness, adding proper draft angles, designing ribs and bosses carefully, setting realistic tolerances, and running a full DFM review early. Teams that validate manufacturability before tooling approval reduce revision costs, shorten lead times, and improve production consistency.
Injection molding problems usually start long before production begins. A part may look fine in CAD, then fail during sampling because of sink marks, poor ejection, unstable tolerances, or expensive tooling revisions. This guide focuses on the practical rules buyers and engineers should check before approving tooling, especially when schedules, production scale, and supplier coordination all matter.
What are the most important injection molding guidelines before tooling starts?
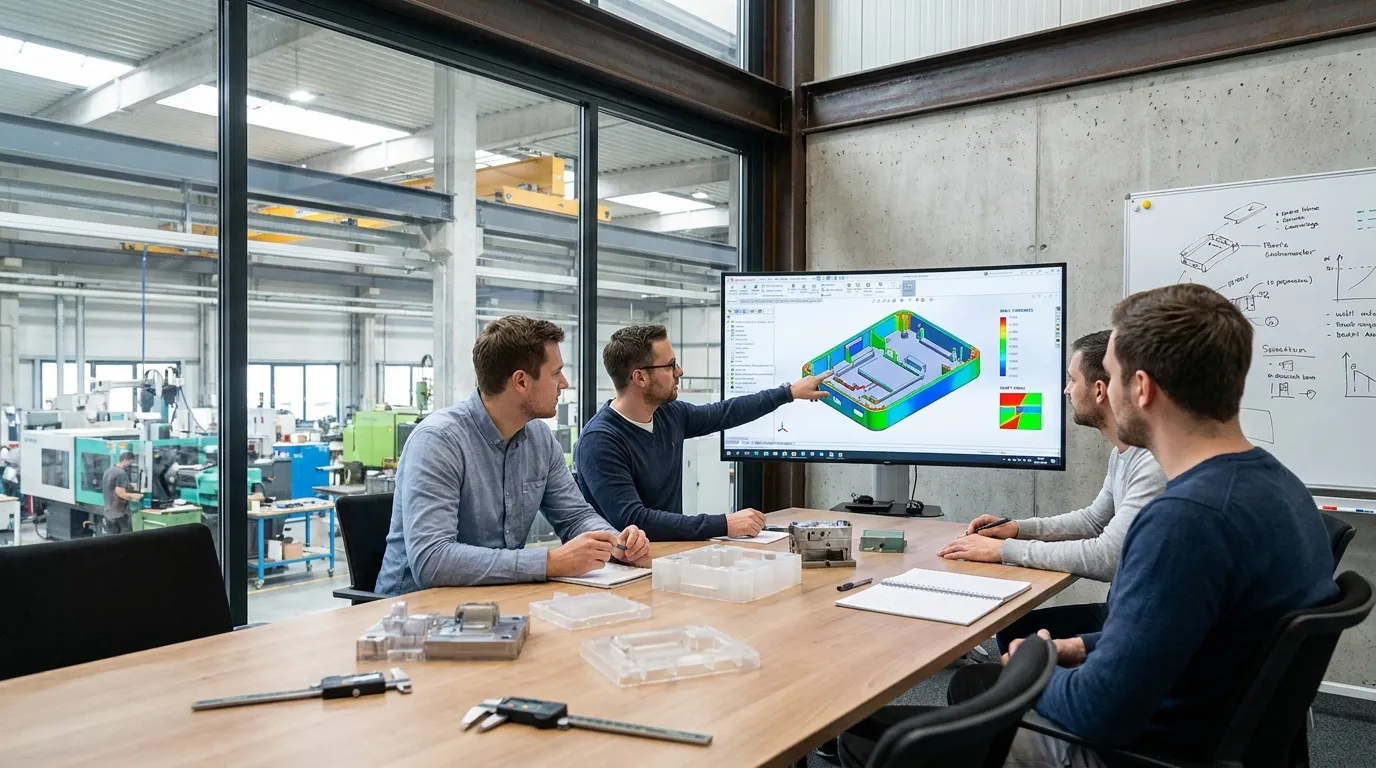
Injection molding guidelines should focus on moldability before steel cutting begins. Épaisseur uniforme de paroi, Angles de tirage propres, Tolérances réalistes, and early DFM review reduce tooling revisions, shorten lead times, and improve production consistency.
The most expensive injection molding mistakes usually happen during the design approval stage. Once tool steel is cut, even small geometry changes can delay production and increase cost. That’s why early manufacturability review matters more than rushing into tooling.
Start by reviewing wall thickness consistency, Angles de tirage, Retrait du matériau, Placement des portes, and assembly features. A good supplier should also provide a full Processus d’examen du DFM before tooling approval.
The cheapest tooling quote is not always the lowest production cost. Suppliers that skip detailed DFM analysis often create more expensive revisions later, especially when defects appear during T1 sampling.
For teams that need broader background on tooling systems and mold terminology, Ceci Guide complet du moule d’injection provides a full overview.
Liste de contrôle pour l’approbation préalable aux outillages
| Zone d’évaluation | Que confirmer |
|---|---|
| Épaisseur des parois | Sections cohérentes sur la partie |
| Angles de tirage | Assez de courant d’air pour une éjection propre |
| Sélection des matériaux | La résine correspond à la résistance et aux besoins de retrait |
| Emplacement des portes | Un équilibre entre plombage et contrôle esthétique |
| Tolérances | Seules les dimensions critiques sont strictes |
| Conception des nervures et des bosses | Aucune fonctionnalité de support surdimensionnée |
| Critique du DFM | Le fournisseur a examiné les risques de moldabilité |
| Plan d’échantillonnage | T1 et calendrier de révision convenus |
How do wall thickness and draft angles affect moldability?
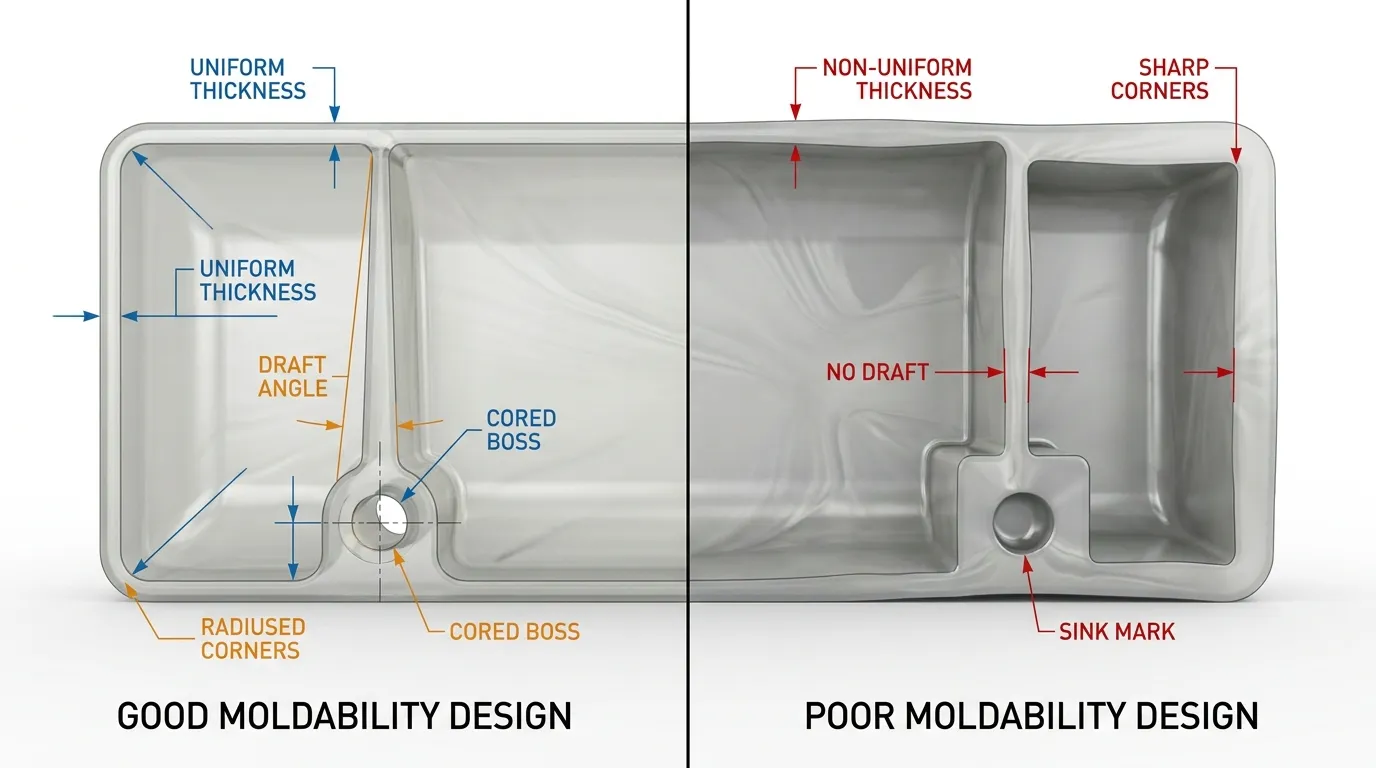
Wall thickness and draft angle directly affect filling, Refroidissement, et éjection. Consistent wall sections reduce warpage, while sufficient draft angles help parts release cleanly and reduce cosmetic damage during production.
Wall thickness controls how plastic flows and cools inside the mold. Thick sections cool more slowly, which can create sink marks, voids, or uneven shrinkage. Thin sections may fail to fill properly if the material freezes too quickly.
Un boîtier d’électronique grand public est un exemple courant. One side may look clean after molding, while another develops visible sink marks because internal ribs created thick cooling zones behind the cosmetic surface.
Selon le Guide de moulage par injection des moyeux et le Guide de conception du moulage par injection fictif, maintaining uniform wall thickness helps reduce warpage and improves production stability.
Plages d’épaisseur de paroi recommandées
| Type de pièce | Directives générales |
|---|---|
| Petites pièces grand public | Thin, uniform walls |
| Logements structurels | Épaisseur modérée avec support nervural |
| Grands panneaux cosmétiques | Épaisseur équilibrée pour réduire la déformation |
| Pièces industrielles à haute résistance | Reinforcement through geometry, not excessive wall thickness |
Lignes directrices pour les angles de draft pour les pièces texturées et non texturées
Draft angles help parts eject cleanly from the mold. Most molded parts need at least 1 to 2 degrees of draft per side. Textured surfaces often require more because the texture increases friction during ejection.
An automotive trim supplier may increase draft angles after testing textured surfaces. Without extra draft, cosmetic drag marks can appear during ejection, especially on deep features or glossy parts.
If you're refining geometry for manufacturability, Ce guide sur Géométrie des pièces en plastique covers additional design considerations.
What are the best practices for ribs, Boss, and corners?
Ribs and bosses should strengthen parts without creating thick sections that cool unevenly. Gradual transitions, reinforced bosses, and proper rib thickness help prevent sink marks and stress concentration.
Ribs are often better than thick walls when additional stiffness is needed. Thick plastic sections cool unevenly and create visible defects. Properly sized ribs strengthen the part while maintaining more consistent cooling behavior.
Bosses also need careful support. Unsupported bosses may crack during assembly or distort during molding. A startup hardware company may delay tooling approval after a DFM review identifies unsupported screw bosses near a thin wall section.
Liste de contrôle pour la conception des côtes et bosses
- Gardez l’épaisseur des nervures plus petite que celle de la paroi attenante
- Ajoutez des filets à la base des nervures pour réduire la concentration de contraintes
- Renforcez les grands boss avec des côtes de soutien
- Évitez les coins serrés qui interrompent l’écoulement des matériaux
- Utilisez des transitions de rayon progressives entre les sections de mur
Corners matter more than many teams expect. Sharp internal corners increase stress and interrupt flow. Rounded transitions help material move more evenly through the cavity and reduce cracking risk later.
For more detailed feature planning, this resource on Conception des caractéristiques du moule explains how mold structures interact with part geometry.
How should material selection influence part design?
Material selection affects shrinkage, Tolérances, cooling behavior, and mold design requirements. Teams should match resin properties to both product performance and manufacturability goals before tooling approval.
Material choice affects much more than strength. Different resins shrink differently during cooling, respond differently to heat, and require different processing conditions. Those variables directly influence tooling design and production consistency.
A material with higher shrinkage may require additional compensation during mold design. Another resin may need tighter process control to maintain cosmetic quality or dimensional stability.
Tableau de décision de sélection de matériel
| Priorité de conception | Considération matérielle |
|---|---|
| Finition esthétique | Qualité de surface et comportement de l’écoulement |
| Résistance à la chaleur | Stabilité thermique pendant l’utilisation |
| Résistance structurelle | Résistance aux impacts et rigidité |
| Tolérances strictes | Comportement de retrait prévisible |
| Usage extérieur | UV et résistance environnementale |
Tight tolerances should not be treated as default engineering practice. Many injection molded parts perform well with standard production tolerances and lower tooling complexity. Over-specifying precision often increases cost without improving functional performance.
Ce guide sur Considérations sur le traitement des matériaux explains how resin behavior affects production conditions and mold setup.
What tolerance guidelines prevent unnecessary tooling cost?
Tight tolerances increase tooling complexity, Exigences d’inspection, and process variability. Most injection molded parts should use standard production tolerances unless the application requires critical precision features.
Every tolerance should have a reason behind it. Tight dimensions increase machining precision, Complexité du moule, Surveillance des procédés, et exigences d’inspection. They may also reduce production yield during high-volume manufacturing.
Many buyers unknowingly create unnecessary tooling costs by applying precision tolerances across an entire part instead of limiting them to functional areas.
Tableau comparatif de tolérances
| Stratégie de tolérance | Production Impact |
|---|---|
| Tolérance de production standard | Coût d’outillage moindre et échantillonnage plus rapide |
| Tolérance esthétique stricte | Encore un polissage et une inspection |
| Tolérance d’assemblage serrée | Une précision d’outillage plus élevée requise |
| Tolérance serrée sur toute la partie | Augmentation de la variabilité de la production |
A connector housing may only need critical tolerances around mating features. The outer housing surfaces often do not require the same precision. Restricting tight tolerances to functional areas helps maintain reasonable tooling cost and production efficiency.
If your team is balancing cost against manufacturability, this article on Planification des tolérances de fabrication provides additional DFM guidance.
What should a proper injection molding DFM review include?
A proper DFM review checks whether the part can fill, Cool, eject, and maintain tolerances consistently during production. It should identify geometry risks before mold steel is cut.
A strong DFM review is one of the best ways to prevent tooling revisions. It helps suppliers identify molding risks before machining begins, when changes are still manageable and affordable.
Selon le Protolabs conception pour la boîte à outils de moldabilité, DFM analysis should evaluate geometry, Comportement matériel, Placement des portes, Efficacité de refroidissement, and ejection performance.
Domaines d’examen principaux du DFM
- Placement des grilles et écoulement des matériaux
- Régularité du refroidissement à travers la cavité
- Validation de l’angle d’éjection et de tirage
- Marque de naufrage et risque de déformation
- Revue de la géométrie des nervures et des boss
- Placement des lignes de séparation
- Faisabilité de tolérance
A common production delay happens when teams approve tooling before reviewing gate placement carefully. A later gate relocation may require re-machining steel and extending the sampling timeline by several weeks.
Speed-focused tooling schedules can also create unstable production launches if revision planning is compressed too aggressively. Fast timelines work best when designs are already mature and fully reviewed.
Questions que les acheteurs devraient poser lors de l’approbation du DFM
- Which areas are highest risk for sink or warpage?
- Are any features difficult to eject?
- Which dimensions are difficult to maintain consistently?
- Will cosmetic surfaces require additional draft?
- What revisions become expensive after steel cutting?
For a deeper review workflow, Ce guide sur Analyse DFM par injection expands on manufacturability evaluation methods.
Which supplier questions prevent production delays?
Buyers should evaluate how suppliers handle DFM feedback, Révisions d’échantillonnage, Entretien de la moisissure, and production ramp-up. These operational details often affect timelines more than quoted tooling cost alone.
A supplier may offer competitive tooling pricing but still struggle during production ramp-up. Questions about workflow, Communication, and revision handling often reveal more about long-term reliability than the initial quote.
Ask suppliers how they manage T1 sampling, tooling corrections, preventive maintenance, and process validation. Mold maintenance planning matters because worn tooling can affect consistency over long production runs.
Liste de contrôle pour l’évaluation des fournisseurs
| Question | Pourquoi c’est important |
|---|---|
| How are DFM revisions handled? | Évite la confusion d’approbation |
| What is the T1 sampling timeline? | Fixe des attentes réalistes du calendrier |
| What press sizes are available? | Confirme la compatibilité de production |
| How are tooling repairs managed? | Réduit le risque d’arrêt |
| What quality checks are standard? | Améliore la régularité |
A supplier with a slightly longer lead time may still be the safer option if their DFM communication is stronger and their sampling process is more organized.
Ce résumé de Étapes du flux de travail de production helps buyers understand how supplier coordination affects production readiness.
What production and sourcing risks should teams plan for?
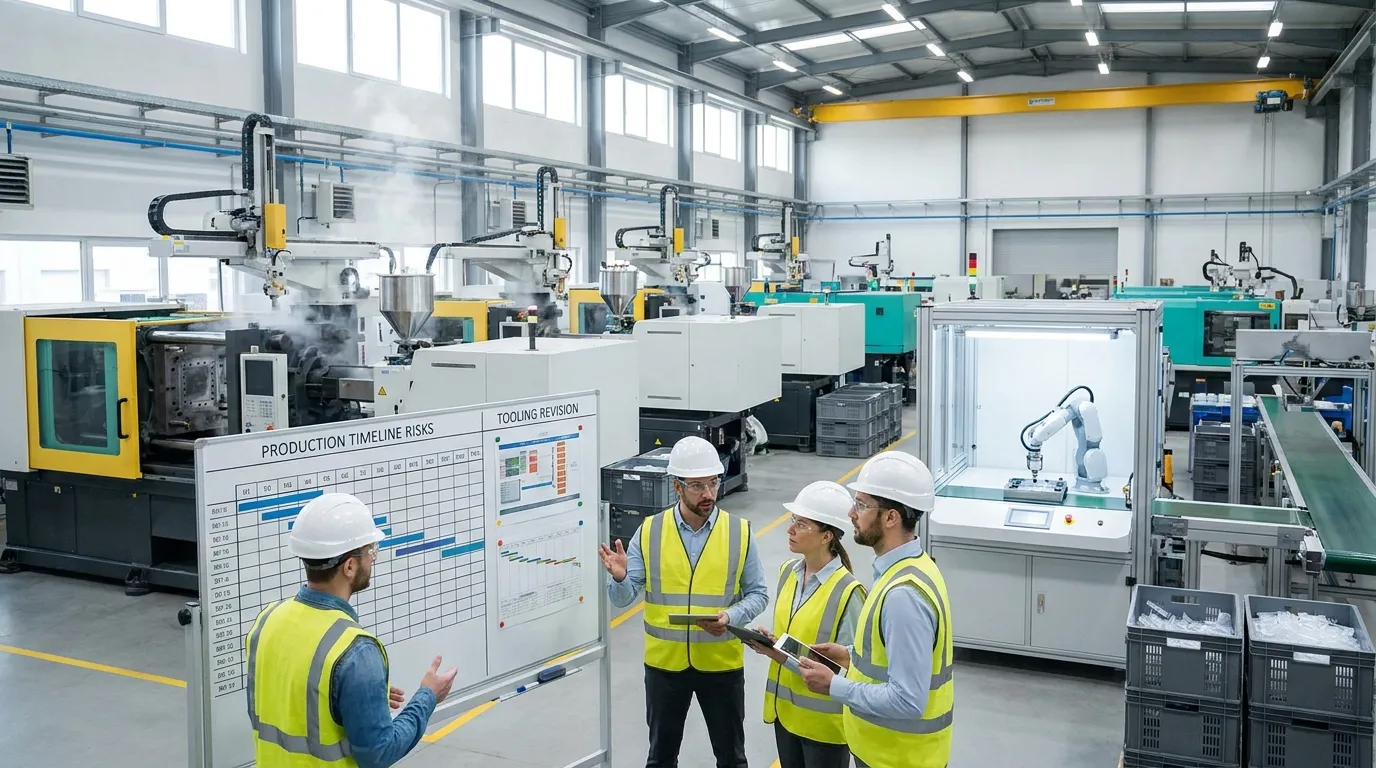
Injection molding timelines often slip because of tooling revisions, Délais d’approbation, Contrôles douaniers, or unstable production ramp-up after sampling. Early planning reduces both cost risk and launch delays.
Most project delays happen after teams assume tooling is already “finished.” In reality, Échantillonnage, Révisions, Navigation, and production transfer can still create schedule instability long after steel cutting begins.
A post-steel design revision is one of the most expensive timeline disruptions. Even changing gate placement or adjusting a cosmetic feature may require reworking mold steel and restarting validation.
Pourquoi les modifications post-acier engendrent des retards coûteux
A medical enclosure project may pass initial CAD approval, then fail cosmetic review after T1 sampling. The revised gate location improves surface quality but adds several weeks to the tooling schedule because the cavity needs machining updates.
Those delays become more serious when overseas tooling shipments, Dédouanement, or tariff-related inspections are involved. Rapports industriels de Aprios et les mises à jour sur le transport discutées par Moulage BAP show how lead times can extend when production transfer and logistics planning are weak.
Tableau des risques de délai de moulage par injection
| Source de risque | Cause typique | Impact sur la chronologie | Étape de prévention |
|---|---|---|---|
| Révision des outillages | Changement de géométrie tardif | Retard de plusieurs semaines | Finaliser le DFM rapidement |
| Inspection douanière | Paperasse incomplète | Retard de livraison | Vérifier la documentation |
| Plan d’échantillonnage médiocre | Processus d’approbation peu clair | Cycles d’échantillonnage répétés | Définir les attentes en T1 |
| Changement matériel | Problème de disponibilité de la résine | Revalidation requise | Sélection précoce des matériaux de l’écluse |
| Transfert de production | Configuration incohérente du processus | Instabilité au démarrage | Normaliser les contrôles de procédé |
An overseas tooling shipment may also face customs delays if sample declarations or commercial documentation are incomplete. Those risks are often ignored during early sourcing discussions, even though they directly affect launch schedules.
For teams managing supplier timelines, this guide to the Calendrier de l’outillage à la production explains how production stages connect from tooling approval through manufacturing ramp-up.
Réussir la prochaine étape
Good injection molding guidelines are less about memorizing technical rules and more about making better production decisions before tooling starts. Teams that validate wall thickness, Draft, Tolérances, Matériaux, and DFM feedback early usually avoid the most expensive revisions later.
Avant d’approuver les outillages, Examinez la pièce à la fois du point de vue technique et de production. Ask suppliers difficult questions, challenge unnecessary tolerances, and confirm how revisions will be handled if sampling uncovers problems. Small decisions during design review often determine whether production stays stable or becomes expensive to fix later.
Questions fréquemment posées
What is the ideal wall thickness for injection molding?
The ideal wall thickness depends on the resin and part geometry, but consistency matters more than absolute thickness. Uniform walls reduce warpage, Marques de naufrage, and cooling imbalance during production.
How much draft angle is recommended for injection molded parts?
Most injection molded parts need at least 1 to 2 degrees of draft per side for smooth ejection. Textured surfaces and deeper features usually require additional draft to prevent drag marks and cosmetic damage.
Why is DFM important in injection molding?
DFM helps manufacturers identify filling, Refroidissement, Éjection, and tolerance risks before tooling begins. Early DFM review reduces revision costs and prevents avoidable production delays during sampling and ramp-up.
Combien de temps faut-il pour construire un moule d’injection ??
Production mold lead times commonly range from several weeks to several months depending on geometry, Cavités, finish requirements, et révisions des outils. Design changes after steel cutting usually extend schedules further.
Quelles sont les causes des marques de creux dans le moulage par injection?
Sink marks usually occur when thick sections cool unevenly or ribs and bosses are oversized. Consistent wall thickness and gradual transitions help reduce the risk during molding.
What questions should buyers ask an injection molding supplier?
Buyers should ask about DFM review process, sampling workflow, press capability, revision handling, and mold maintenance planning. These factors strongly influence production stability and lead time reliability.
Partager:



Écrit par Sunshine
Au soleil, Nous sommes un fabricant et fournisseur professionnel de composants de moule de précision, proposant une large gamme de produits pour les applications de stampage et de moulage par injection. Notre objectif principal est le poinçage des coins, Goupilles et manchons d’éjection, et poteaux guides et bagues. Avec un usinage CNC avancé, Contrôle qualité strict, et de fortes capacités de production, Nous garantissons une fiabilité, Pièces de haute précision, ainsi que des composants standards en stock pour un approvisionnement mondial rapide et efficace.
ACTUALITÉS
OBTENIR UN SERVICE
Avec des pièces de qualité adaptées à tous les budgets et un personnel accueillant formé pour rendre votre visite informative et sans tracas.
